


Приветствую. Меня зовут Александр Шестопалов, я руковожу компанией «РосИнструмент». За 20 лет в металлообработке я убедился: 80% брака при обработке отверстий под потай — это следствие вибраций и бездумной экономии на оснастке. Главные технологи и снабженцы часто смотрят на инструмент по-разному. Первым нужна гладкая фаска без зарезов, вторым — закрыть заявку в рамках бюджета. В этой статье я объединю эти подходы. Мы разберем, как правильно подбирается зенковка конический хвостовик, почему стандартная геометрия «горит» на нержавейке и как дешевый инструмент кратно увеличивает стоимость машино-часа вашего станка.
Если вы уже понимаете специфику своих технологических задач и вам нужно оперативно пополнить запасы надежной оснастки, рекомендую сразу заглянуть в наш каталог зенковок с коническим хвостовиком ГОСТ 14953-80, где представлены проверенные решения для любых марок сталей. А для тех, кто хочет глубже разобраться в нюансах геометрии, причинах поломок и математике экономии, мы продолжим подробный разбор матчасти.
Краткая выжимка: выбор углов и борьба с дроблением зенковки
- Угол решает: 60°, 90° и 120° выбираются строго под тип крепежа или технологическую задачу. Ошибка в градусе ведет к неравномерному контакту головки винта с деталью.
- Дробление — враг номер один: Симметричный шаг зубьев на вязких сплавах вызывает резонанс. Решение — снижение скорости резания, увеличение подачи или переход на неравномерный шаг.
- Цена ≠ TCO: Инструмент за 1000 рублей, требующий замены каждые 30 минут, обойдется заводу дороже кобальтовой версии за 2500 рублей, которая работает смену без переналадки.
Технические характеристики зенковок с коническим хвостовиком по ГОСТ 14953-80
Стандарт ГОСТ 14953-80 жестко регламентирует габариты и допуски, гарантируя повторяемость размеров инструмента при серийном производстве. Однако он оставляет на усмотрение производителя выбор микрогеометрии режущей кромки и качество термообработки, что напрямую определяет ресурс.
Классическая зенковка гост 14953-80 конструктивно состоит из рабочей части и хвостовика (конус Морзе). Главный параметр здесь — угол при вершине (угол заострения).
- 60 градусов: Применяется преимущественно для снятия фасок, центрирования и подготовки кромок под сварку.
- 90 градусов: Самый массовый стандарт. Классическая зенковка коническая 90 градусов используется для формирования опорных плоскостей под крепеж с потайной головкой (метрические винты).
- 120 градусов: Специфический инструмент. Зенковка 120 градусов по металлу востребована в авиастроении и при работе с листовыми материалами под вытяжные заклепки.
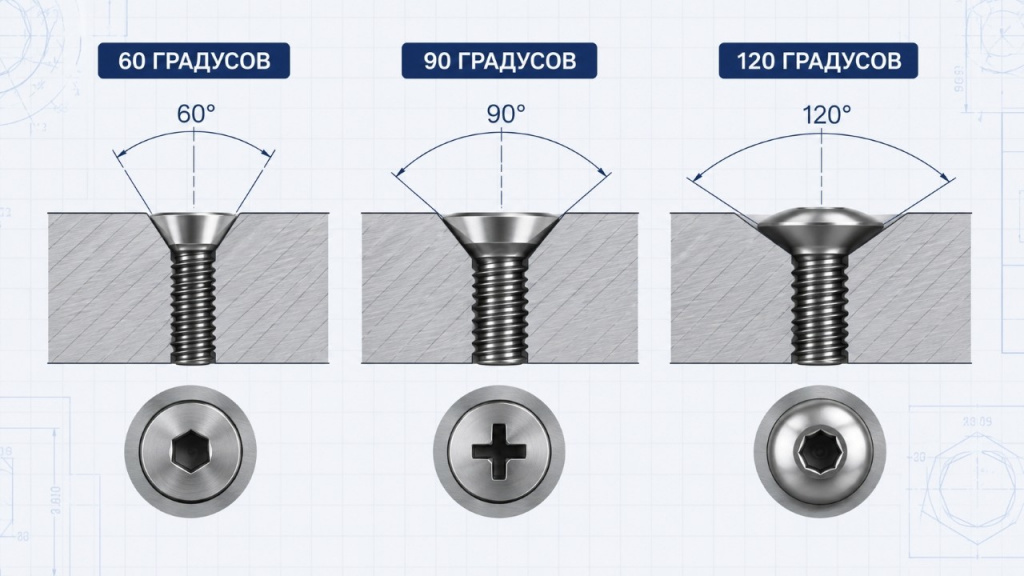
Применяемость углов конических зенковок в зависимости от типа крепежа.
Способ фиксации в шпинделе зависит от исполнения хвостовика. Вариант с лапкой идеален, когда используется универсальный сверлильный станок — лапка передает крутящий момент и позволяет быстро выбить инструмент клином. Исполнение с внутренней резьбой предназначено для затяжки шомполом в фрезерных станках, что исключает вытягивание инструмента из оправки при осевых нагрузках.
Причины поломки инструмента при зенкеровании вязкой нержавейки
При обработке легированных и нержавеющих сталей главной причиной поломки становится резонансная вибрация (дробление), разрушающая режущие кромки быстрее, чем происходит естественный абразивный износ.
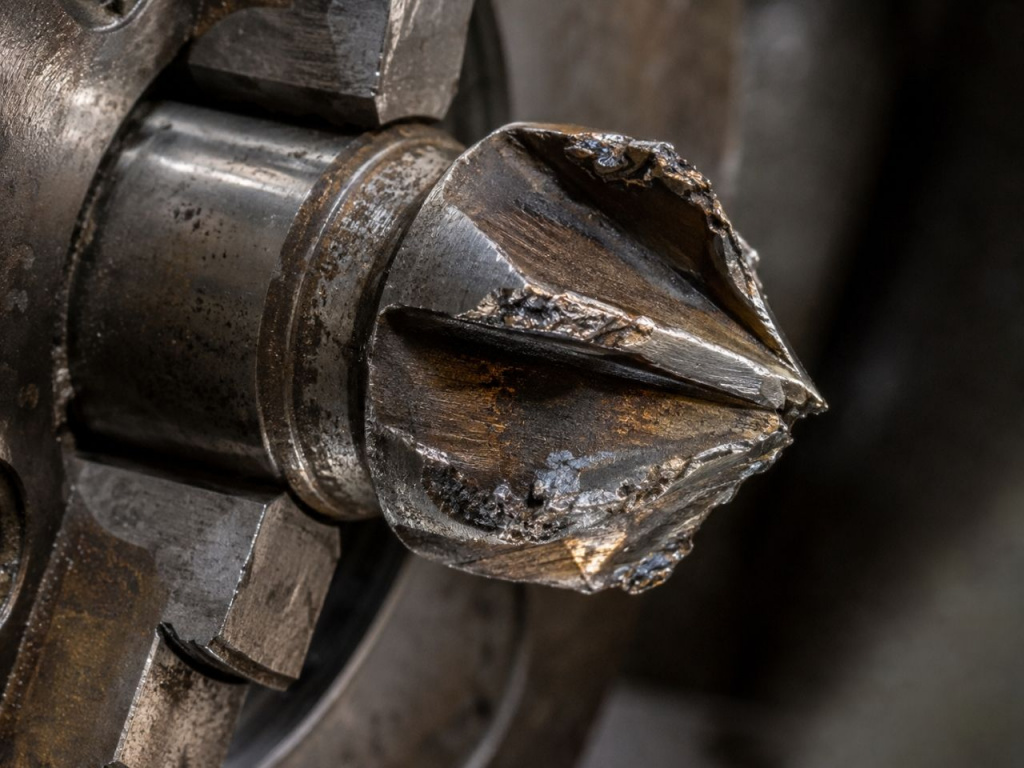
Последствия сильной вибрации: выкрашивание режущих кромок зенковки и наростообразование при обработке нержавеющей стали.
Стандартная зенковка для снятия фаски из обычной быстрорежущей стали (Р6М5) отлично справляется с конструкционными сталями (Ст3, 45). Но как только на стол ЧПУ ложится деталь из 12Х18Н10Т или титанового сплава, начинаются проблемы. Вязкий материал склонен к наклепу — он упрочняется прямо в зоне резания.
Многозубый металлорежущий инструмент с одинаковым угловым шагом зубьев при врезании в такую сталь начинает вибрировать. Возникает резонанс. Представьте себе езду на автомобиле по асфальту, уложенному «стиральной доской» — подвеска разрушается моментально. То же самое происходит с кромкой инструмента. Итог: отвратительная чистота поверхности (затиры) и выкрошенные зубья.
Частые проблемы при работе зенковкой: вибрации, наросты и износ
| Проблема | Вероятная причина | Инженерное решение |
| Дробление (вибрация) при резании | Резонанс из-за симметричного шага зубьев; завышенная скорость резания (Vc) при слишком малой подаче (Fn). | Снизить Vc на 20-30%, увеличить подачу на зуб (Fn). Использовать инструмент с неравномерным шагом. |
| Наростообразование на режущей кромке | Налипание вязкого материала (нержавеющая сталь, титан) из-за локального перегрева и высокого трения. | Применить СОЖ с противозадирными (EP) присадками. Повысить концентрацию эмульсии до 8-10%. |
| Быстрый износ по задней поверхности | Интенсивное абразивное воздействие; твердость детали превышает возможности стандарта Р6М5. | Перейти на зенковки из легированного кобальтом сплава (Р6М5К5 / HSS-Co) или твердосплавный инструмент. |
Совет эксперта (А.С. Шестопалов):
Если оператор жалуется на сильный визг при зенкеровании, инстинктивное желание — снизить подачу. Это ошибка. При работе с многозубым инструментом на вязких сталях нужно, наоборот, снизить скорость резания (Vc) и увеличить подачу на зуб (Fn). Зуб должен врезаться в металл, срезая стружку, а не скользить по наклепанному слою, создавая трение и нагрев.
Правила базирования конуса Морзе в шпинделях станков с ЧПУ
Использование переходных втулок для конуса Морзе в современных шпинделях (BT40/SK40) требует идеального прилегания поверхностей, иначе накопленное биение приведет к радиальному отжиму инструмента и браку детали.
Конус Морзе — гениальное изобретение, обеспечивающее самоторможение и точное центрирование. Однако зенковка коническая по металлу работает в условиях значительных осевых усилий. Если переходная втулка изношена или имеет задиры, возникает радиальное биение (Runout).
Для понимания физики процесса: дисбаланс инструмента в шпинделе из-за биения всего в 0.05 мм на оборотах можно сравнить с плохо отбалансированным колесом автомобиля на скорости 150 км/ч. Вибрация уничтожит ступичный подшипник (в нашем случае — шпиндельный узел станка) и сделает невозможным получение ровной фаски. Перед установкой конуса Морзе в адаптер поверхности должны быть насухо протерты — даже капля масла или прилипшая стружка нарушат геометрию посадки.
Расчет стоимости владения (TCO) металлорежущим инструментом
Оценка эффективности закупок исключительно по цене за единицу — прямой путь к убыткам. Реальная стоимость инструмента (TCO) рассчитывается исходя из ресурса, времени на переналадку и стоимости простоя оборудования.
Давайте поговорим на языке цифр, понятном и начальнику цеха, и отделу снабжения. На рынке есть ноунейм-инструмент за 1000 рублей и качественная зенковка конический хвостовик за 2500 рублей. Снабженец, ограниченный бюджетом, выбирает первый вариант. Что происходит дальше?
Дешевый сплав быстро садится. Ресурс до переточки — 50 отверстий. Дорогая версия обрабатывает 250 отверстий. Чтобы сделать партию в 250 деталей, дешевый инструмент придется менять 5 раз.
Каждая замена — это остановка ЧПУ-станка, привязка инструмента, корректировка офсетов. В среднем это 15 минут. Пять замен — 75 минут простоя. Стоимость машино-часа современного фрезерного центра составляет 3000-5000 рублей.
Покупая дешевую оснастку, вы экономите 1500 рублей на закупке, но теряете более 5000 рублей на простоях, не считая риска испортить дорогостоящую деталь из-за внезапного скола кромки. Это как купить дешевые тормозные колодки на многотонную фуру: сэкономил копейки, потерял груз.
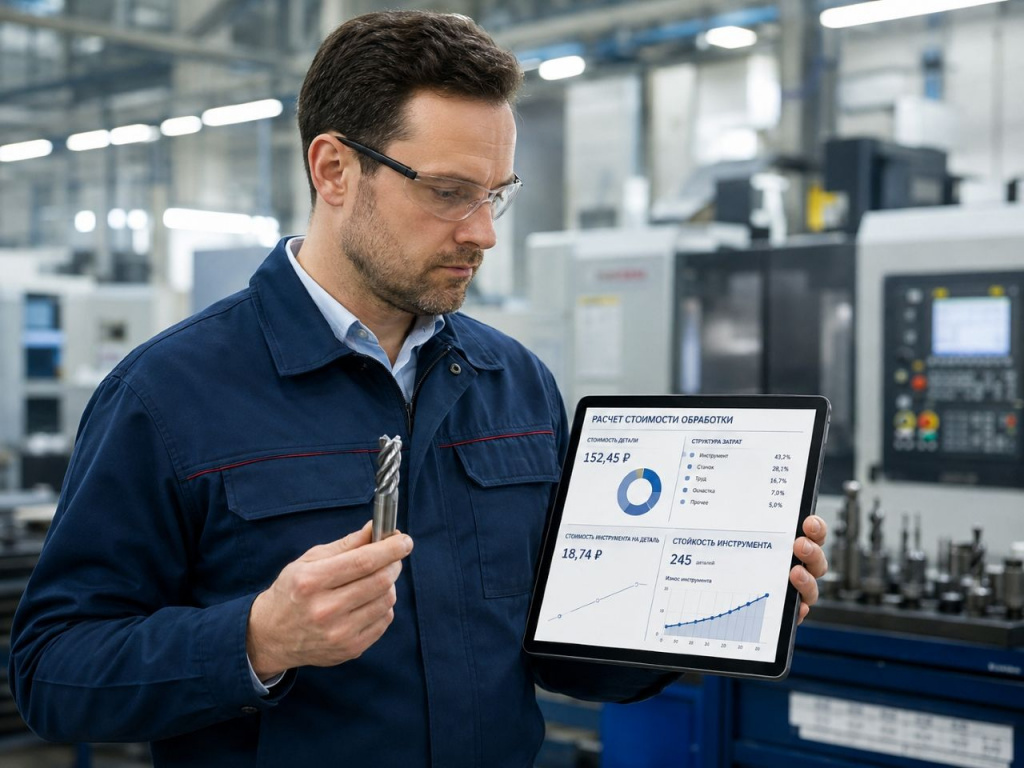
Остановка станка для замены дешевого инструмента обходится производству дороже самой оснастки.
Таблица: сравнение бюджета на оснастку при серийном производстве
Расчет произведен для обработки партии из 250 деталей. Стоимость машино-часа ЧПУ-станка принята за 4 000 руб. (одна 15-минутная переналадка обходится цеху в 1 000 руб. простоя).
| Тип инструмента | Цена за шт. | Ресурс (отверстий) | Кол-во замен на партию | Время простоя станка | Итоговая стоимость владения (TCO)* |
| Бюджетный «ноунейм» | 1 000 руб. | 50 | 5 | 75 мин | 10 000 руб. (5 шт. х 1000 ₽ + 5000 ₽ простой) |
| Качественный ГОСТ («РосИнструмент») | 2 500 руб. | 250 | 1 | 15 мин | 3 500 руб. (1 шт. х 2500 ₽ + 1000 ₽ простой) |
Как мы в «РосИнструмент» закрываем потребности производств
Мы не просто отгружаем металлорежущий инструмент — мы выстраиваем систему бесперебойного снабжения, где каждая позиция ГОСТ 14953-80 проходит контроль качества и всегда доступна на складе.
Как собственник бизнеса, я понимаю, чего вам стоит остановка конвейера. Наше УТП не в "самых низких ценах на рынке". Наша ценность — в наличии огромного ассортимента на складе и предсказуемом ресурсе того, что мы продаем.
Мы соблюдаем «Правило Правды»: если вы пришлете чертеж детали из жаропрочного сплава Inconel, мы честно скажем, что стандартная Р6М5 здесь не справится, и подберем твердосплавное решение. Мы не обещаем, что инструмент «никогда не сломается» — это антинаучно. Мы гарантируем, что при соблюдении рекомендованных режимов резания и правильном подборе СОЖ, наша оснастка выдаст расчетный ресурс, снизив себестоимость обработки.
Часто задаваемые вопросы
В чем техническое отличие зенкера от зенковки?
Зенкер применяется для расширения уже имеющегося цилиндрического отверстия (улучшение квалитета точности и геометрии). Зенковка работает только с торцевой частью — снимает фаску или формирует конусообразное углубление под крепеж. Само понятие «зенкерование» чаще относится к первому процессу.
Обязательно ли применять СОЖ при снятии фаски?
При работе с конструкционными сталями на низких оборотах можно работать всухую. Однако применение эмульсии снижает трение по задней поверхности, предотвращает наклеп и продлевает жизнь режущей кромки на 20-30%. Для нержавеющих сталей применение СОЖ критически необходимо.
Какой угол выбрать для стандартных метрических винтов (DIN 7991)?
Для метрического крепежа с потайной головкой по международным стандартам требуется угол ровно 90 градусов. Использование инструмента с углом 60 или 120 градусов приведет к тому, что винт будет опираться на деталь только краем головки, что вызовет ослабление соединения при вибрации.
Правильно подобранная зенковка конический хвостовик — это не просто кусок быстрорежущей стали, это залог стабильного машинного цикла без брака и остановок. Учитывайте жесткость системы СПИД, не экономьте на переходных втулках и считайте реальную стоимость владения (TCO).
Если ваш цех сталкивается с низкой стойкостью оснастки или вы ищете надежного партнера для плановых поставок — менеджеры «РосИнструмента» готовы помочь. Пришлите нам чертеж проблемной детали или номенклатуру для просчета. Мы подберем инструмент из наличия, дадим рекомендации по режимам и организуем отгрузку со склада, чтобы ваши станки не простаивали ни минуты.