АКЦИИ
Бренды
Компания
  • О компании
  • Сотрудники
  • Новости
  • Отзывы
  • Карьера
  • Лицензии
Блог
Информация
Контакты
    +73433794727
    +73433794727
    E-mail
    info@ros-instrument.ru
    Адрес
    Свердловская область, г. Екатеринбург, ул. Бабушкина д 6в (Центральный офис)
    Режим работы
    Пн 9:00 - 18:00
    Вт 9:00 - 18:00
    Ср 9:00 - 18:00
    Чт 9:00 - 18:00
    Пт 9:00 - 17:30
    Сб Выходной
    Вс Выходной
    Интернет магазин инструментов
    Интернет-магазин инструмента
    • Абразивный инструмент
      • Круги лепестковые торцевые КЛТ
      • Круги отрезные, зачистные
      • Круги шлифовальные      
        • Круги шлифовальные 14А
        • Круги шлифовальные 25А (Белый)
        • Круги шлифовальные 64С (Зелёный)
      • Шкурка шлифовальная ВАЗ
    • Алмазный инструмент
      • Карандаш алмазный
      • Круги алмазные      
        • Круг алмазный 11V970 (Чашечный конический)
        • Круг алмазный 12R4 (Тарельчатый)
        • Круг алмазный 12А220 (Тарельчатый конический)
        • Круг алмазный 12А245 (Чашечный)
        • Круг алмазный 14FF1 (Плоский с двухсторонним рельефом с полукруглым-выпуклым профилем)
        • Круг алмазный 14U1 (Прямой профиль трёхсторонние)
        • Круг алмазный 14А1 (Плоский с двухсторонним рельефом прямого профиля)
        • Круг алмазный 14ЕЕ1 (Плоский с двухсторонним рельефом и коническим профилем)
        • Круг алмазный 1A1 (Прямой профиль)
        • Круг алмазный 1FF1 (Плоский с полукругло-выпуклым профилем)
        • Круг алмазный 6A2 (Плоский с выточкой)
        • Круг алмазный 9A3 (Плоский с двухсторонней выточкой)
    • ДЕРЖАВКИ и ПЛАСТИНЫ ТВЕРДОСПЛАВНЫЕ
      • Державки токарные      
        • Державки для наружной обработки
        • Державки отрезные и канавочные
        • Державки расточные
        • Державки резьбовые
      • Комплектующие для державок      
        • Винты
        • Ключи
        • Опорные втулки
        • Опорные пластины
        • Прижим для пластин
        • Штифты
      • Пластины для внутреннего и наружного точения      
        • CCM...(Ромб 80° угол 7°)
        • CNM.. (Ромб 80°)
        • DCMT (Ромб 55° угол 7°)
        • DNM.. (Ромб 55°)
        • SCM...(Квадрат 90° угол 7°)
        • SNM.. (Квадрат 90°)
        • TCM...(Треугольник 60° угол 7°)
        • TNM.. (Треугольник 60°)
        • VBM.. (Ромб 35° угол 5°)
        • VNM.. (Ромб 35°)
        • WNM... (ломан.трехгранник 80°)
      • Пластины отрезные/канавочные MGMN
      • Пластины резьбовые внутренние
      • Пластины резьбовые наружные
      • Пластины фрезерные
    • Металлорежущий инструмент
      • Борфрезы      
        • Борфрезы гиперболические с точечным торцом, тип G
        • Борфрезы гиперболические со сферическим торцом, тип F
        • Борфрезы конические 60гр., тип J
        • Борфрезы конические 90гр., тип К
        • Борфрезы конические, тип M
        • Борфрезы обратный конус, тип N
        • Борфрезы овальные, тип E
        • Борфрезы пламевидные, тип H
        • Борфрезы сферические, тип D
        • Борфрезы сфероконические, тип L
        • Борфрезы сфероцилиндрические, тип С
        • Борфрезы цилиндрические с двойной насечкой, тип А
        • Борфрезы цилиндрические с торцевыми зубьями, тип B
      • Долбяки      
        • Долбяки дисковые
        • Долбяки чашечные
      • Зенкеры
      • Зенковки с коническим хвостовиком ГОСТ 14953-80
      • Зенковки с цилиндрическим хвостовиком ГОСТ 14953-80
      • Метчики      
        • Метчики гаечные прямые ГОСТ 1604-71, СТАЛЬ Р6М5
        • Метчики для конической дюймовой резьбы (К), ГОСТ 6227-80, СТАЛЬ Р6М5
        • Метчики для трубной конической резьбы (Rс), ГОСТ 6227-80, СТАЛЬ Р6М5
        • Метчики для трубной цилиндрической резьбы машинно-ручные (G), ГОСТ 3266-81, СТАЛЬ Р6М5
        • Метчики для трубной цилиндрической резьбы РУЧНЫЕ комплектные (G), ГОСТ 3266-81, СТАЛЬ 9ХС
        • Метчики машинно-ручные КОМПЛЕКТНЫЕ, ГОСТ 3266-81, СТАЛЬ Р6М5
        • Метчики машинно-ручные ЛЕВЫЕ, ГОСТ 1604-71, 3266-81, СТАЛЬ Р6М5
        • Метчики машинно-ручные одинарные (сквозной, глухой), ГОСТ 3266-81, СТАЛЬ Р6М5, ВК8
        • Метчики машинные с винтовой канавкой глухие DIN371,DIN376
        • Метчики машинные с прямой канавкой,сквозные DIN371,DIN376
      • Пластины сменные для сборных перовых сверел Р6М5 ГОСТ 25526-82      
        • Оправки для перовых сверл
        • Пластины сменные для сборных перовых сверел Р6М5 ГОСТ 25526-82
      • Плашки      
        • Плашка для резьбы BSF
        • Плашка для резьбы BSW
        • Плашка для резьбы UNC, UN2A
        • Плашка для резьбы UNF
        • Плашки для конической дюймовой резьбы (К), ГОСТ 6228-80 9ХС
        • Плашки для трубной конической резьбы (R), ГОСТ 6228-80 9ХС
        • Плашки для трубной цилиндрической резьбы (G) с КОБАЛЬТом, ГОСТ 9740-71 Р6М5К5
        • Плашки для трубной цилиндрической резьбы (G), ГОСТ 9740-71 9ХС
        • Плашки метрические ЛЕВЫЕ, ГОСТ 9740-71 9ХС
        • Плашки метрические с КОБАЛЬТом, ГОСТ 9740-71 P6M5K5 6е
        • Плашки метрические, ГОСТ 9740-71 9ХС
      • Полотно ножовочное машинное
      • Развертки      
        • Развертки машинные Р6М5
        • Развертки насадные
        • Развертки ручные ГОСТ 7722-77, 9ХС
      • Резцы      
        • Резцы отрезные ГОСТ 18884-73
        • Резцы подрезные отогнутые ГОСТ 18880-73
        • Резцы проходные отогнутые ГОСТ 18877-73 (угол 45,10)
        • Резцы проходные прямые ГОСТ 18878-73 (угол 45,10)
        • Резцы проходные упорные изогнутые ГОСТ 18879-73 (тип 2)
        • Резцы проходные упорные прямые ГОСТ 18879-73 (тип 1)
        • Резцы расточные для глухих отверстий ГОСТ 18883-73
        • Резцы расточные для сквозных отверстий ГОСТ 18882-73
        • Резцы резьбовые для внутренней резьбы ГОСТ 18885-73 (тип 2)
        • Резцы резьбовые для наружной резьбы ГОСТ 18885-73 (тип 1)
        • Резцы чистовые широкие ГОСТ 18881-73
      • Сверла      
        • Сверла конический хвостовик, средняя серия ГОСТ 10903-77 Р6М5
        • Сверла конический хвостовик, удлиненное ГОСТ 2092-77 Р6М5
        • Сверла ПРОТОЧенные цилиндрический хвостовик
        • Сверла ТВЕРДОСПЛАВНЫЕ
        • Сверла ЦЕНТРовочные (тип А,В,R), ГОСТ 14952-75 Р6М5
        • Сверла ЦЕНТРовочные тип А, с КОБАЛЬТом ГОСТ 14952-75 Р6М5К5
        • Сверла цилиндрический хвостовик с КОБАЛЬТом, ГОСТ 10902-77 Р6М5К5
        • Сверла цилиндрический хвостовик, длинная серия ГОСТ 886-77 Р6М5
        • Сверла цилиндрический хвостовик, ЛЕВОсторонние ГОСТ 10902-77 Р6М5
        • Сверла цилиндрический хвостовик, средняя серия ГОСТ 10902-77 Р6М5
      • Фрезы      
        • Ножи для фрез
        • Фрезы дисковые 3-х сторонние
        • Фрезы дисковые пазовые ГОСТ 3964-69, 8543-71
        • Фрезы концевые конический хвостовик
        • Фрезы концевые цилиндрический хвостовик
        • Фрезы отрезные
        • Фрезы ТВЕРДОСПЛАВНЫЕ
        • Фрезы торцевые насадные мелкозубые с рифлёными ножами ГОСТ 9473-80
        • Фрезы торцевые насадные с механическим креплением 5-гранных пластин ГОСТ 26595-85
        • Фрезы торцевые насадные со вставными ножами ГОСТ 24359-80
        • Фрезы червячные
        • Фрезы шпоночные конический хвостовик
        • Фрезы шпоночные цилиндрический хвостовик
    • Слесарно-монтажный инструмент
      • Головки торцевые
      • Зубило
      • Ключи      
        • Ключ монтажный коликовый
        • Ключи гаечные для круглых шлицевых гаек (КГЖ, КГШ)
        • Ключи гаечные комбинированные (КГК)
        • Ключи гаечные накидные двусторонние (КГН)
        • Ключи гаечные накидные односторонние (КГНО)
        • Ключи гаечные накидные ударные (КГКУ)
        • Ключи гаечные рожковые двухсторонние (КГД)
        • Ключи гаечные рожковые односторонние (КГО)
        • Ключи имбусовые
        • Ключи разводные, газовые-КТР
      • Молотки
      • Наборы инструментов
      • Наборы шоферского инструмента
      • Напильники, надфили      
        • Надфили
        • Напильники квадратные
        • Напильники круглые
        • Напильники плоские
        • Напильники полукруглые
        • Напильники трехгранные
      • Отвертки      
        • Отвертки крестовые
        • Отвертки шлицевые
      • Плоскогубцы, тонкогубцы, круглогубцы, кусачки, клещи съемник стопорных колец      
        • Плоскогубцы, круглогубцы
      • Полотно ножовочное ручное
    • Станочная оснастка
      • Втулки переходные
      • Оправки      
        • Оправки для сверлильного патрона ГОСТ 2682-86
        • Оправки для торцевых фрез
      • Патроны      
        • Патроны сверлильные и комплектующие
        • Патроны токарные
        • Патроны цанговые
      • Цанги      
        • Набор цанг
        • Цанги ER16
        • Цанги ER25
        • Цанги ER32
        • Цанги ER40
      • Центры вращения Гост 8742-75
      • Центры упорные Гост 13214-79
    • Электроинструмент марки Denzel
    Каталог
    По всему сайту
    По каталогу
    Войти
    0 Сравнение
    0 Избранное
    0 Корзина
    Метчики Метчики  Плашки Плашки  Сверла Сверла Фрезы Фрезы Борфрезы Борфрезы Державки токарные Державки токарные Пластины Пластины Резцы Резцы  Абразивный Абразивный  Алмазный Алмазный Оснастка Оснастка
    Интернет магазин инструментов
    Каталог
    По всему сайту
    По каталогу
    Войти
    0 Сравнение
    0 Избранное
    0 Корзина
    +73433794727
    • Телефоны
    • +73433794727
    • info@ros-instrument.ru
    Интернет магазин инструментов
    Телефоны
    +73433794727
    E-mail
    info@ros-instrument.ru
    Адрес
    Свердловская область, г. Екатеринбург, ул. Бабушкина д 6в (Центральный офис)
    Режим работы
    Пн 9:00 - 18:00
    Вт 9:00 - 18:00
    Ср 9:00 - 18:00
    Чт 9:00 - 18:00
    Пт 9:00 - 17:30
    Сб Выходной
    Вс Выходной
    0
    0
    0
    • Кабинет
    • 0 Сравнение
    • 0 Избранное
    • 0 Корзина
    • Бренды
    • Акции
    • Компания
      • Компания
      • О компании
      • Сотрудники
      • Новости
      • Отзывы
      • Карьера
      • Лицензии
    • Блог
    • Информация
    • Контакты
    +73433794727
    • Телефоны
    • +73433794727
    • info@ros-instrument.ru
    • Свердловская область, г. Екатеринбург, ул. Бабушкина д 6в (Центральный офис)
    • Пн 9:00 - 18:00
      Вт 9:00 - 18:00
      Ср 9:00 - 18:00
      Чт 9:00 - 18:00
      Пт 9:00 - 17:30
      Сб Выходной
      Вс Выходной
    Главная
    Блог
    Обзоры инструмента
    Зенкер и зенковка: в чём отличие

    Зенкер и зенковка: в чём отличие

    Зенкер и зенковка
    Инструменты
    Даниил Сергеевич
    Даниил Сергеевич
    Специалист

    Сверло отверстие делает, но редко оставляет его таким, каким оно нужно по чертежу. Дальше в дело вступают два инструмента с похожими названиями — зенкер и зенковка, и путают их постоянно. Между тем это разные инструменты под разные операции, и подмена одного другим портит и деталь, и оснастку. Ниже — спокойный разбор: что каждый из них делает, как устроен, чем отличается зенкер от зенковки по геометрии и точности и в каких случаях берут тот или иной.

    Что такое зенкер и зенковка

    Зенкер — осевой многолезвийный инструмент для обработки уже существующего отверстия. Он не сверлит с нуля, а увеличивает диаметр, калибрует стенки и выправляет геометрию: убирает конусность и овальность, оставшиеся после сверла. Работает по всей глубине отверстия, снимая равномерный припуск по периметру.

    Зенковка (в профессиональной среде — зенкер-зенковка, а для цилиндрической разновидности — цековка) обрабатывает входную часть отверстия. Её задача — снять фаску, убрать заусенец, сделать конусное или плоское углубление под головку крепежа. Глубина обработки здесь небольшая, зато важна форма и угол режущей части.

    Оба инструмента — из семейства металлорежущего, оба ставятся в патрон или шпиндель станка, оба работают резанием. Но назначение у них разное, и это ключ ко всему дальнейшему.
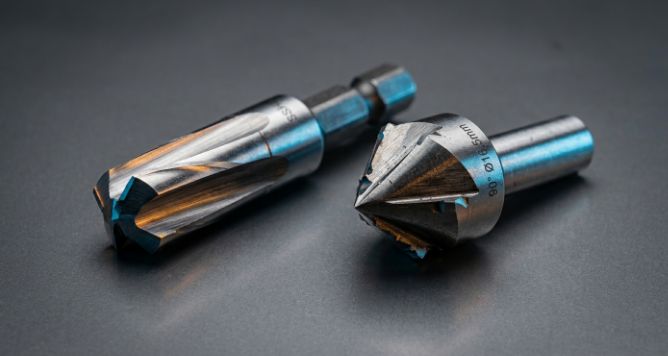
    зенкер и зенковка отличие по форме рабочей части

    Главное отличие зенкера от зенковки

    Если сжать до одной фразы: зенкер обрабатывает отверстие по глубине, зенковка — только его устье. Отсюда вытекают все остальные различия.

    1. Назначение. Зенкер — увеличить и откалибровать диаметр. Зенковка — снять фаску или сделать углубление под крепёж.
    2. Зона резания. У зенкера — вся длина отверстия, у зенковки — входная часть на несколько миллиметров.
    3. Геометрия. Зенкер — цилиндрическая головка с продольными канавками. Зенковка — конус или цилиндр с торцевыми зубьями.
    4. Точность. Зенкерование даёт более жёсткие допуски по диаметру и соосности. Зенкование — операция по сути финишная, но не про точный размер отверстия.
    5. Место в техпроцессе. Зенкер — промежуточный этап между сверлением и развёртыванием. Зенковка — чаще финальная отделочная операция.

    Именно поэтому отличия зенковки и зенкера — не в качестве изготовления и не в материале, а в самой кинематике обработки. Один инструмент идёт вдоль оси вглубь, второй работает у поверхности.

    Зенкерование и зенкование: разные операции

    Термины «зенкерование и зенкование» часто используют как синонимы, и это ошибка. Это две разные операции с разными целями и разными допусками.

    Зенкерование — черновая или получистовая обработка отверстия после сверления. Сверло даёт диаметр с разбросом и стенки с шероховатостью, зенкер это исправляет: снимает припуск 0,5–3 мм на сторону, выводит цилиндричность, готовит отверстие под развёртывание. Припуск под зенкерование оставляют заранее, ещё на этапе сверления.

    Зенкование — обработка входной кромки. Снимают фаску, чтобы убрать острый край и заусенец, либо формируют гнездо под потайную головку винта или заклёпки. Диаметр и глубина отверстия при этом не меняются — меняется только его устье.

    Проще говоря, зенкерование «лечит» отверстие по всей длине, зенкование — «облагораживает» его вход.

    Конструкция зенкера

    Конструкция зенкера подчинена одной задаче — снимать припуск равномерно по всей глубине и держать ось. Основные элементы:

    1. Рабочая часть — цилиндрическая головка с 3–4 режущими кромками. У зенкеров, в отличие от свёрл, зубьев чаще три или четыре, а не два: это снижает вибрацию и улучшает точность.
    2. Канавки — прямые или винтовые. Прямые проще и дешевле, винтовые лучше отводят стружку при обработке вязких материалов.
    3. Калибрующая часть — ленточки на периферии, которые центрируют инструмент в отверстии и задают окончательный диаметр.
    4. Хвостовик — цилиндрический под патрон или конус Морзе под шпиндель станка.
    5. Материал — быстрорежущая сталь HSS либо твердосплавные пластины (например, ВК8) на сборных моделях.

    По исполнению зенкеры бывают цельные, насадные и сборные. Цельные — для небольших диаметров, насадные — для крупных, где нужна жёсткость и экономия дорогой стали.

    Конструкция зенковки

    Конструкция зенковки проще, потому что и задача уже. Рабочая часть — конус или короткий цилиндр с зубьями на торце, которые и снимают металл у входа в отверстие.

    1. Режущая головка — коническая (для фасок и потайных головок) или цилиндрическая с торцевыми зубьями (для плоского углубления).
    2. Зубья — расположены на торце, часто с неравномерным шагом, чтобы уменьшить вибрацию и «звон».
    3. Направляющий шип (пилот) — у многих моделей есть центрирующий стержень, который входит в отверстие и не даёт зенковке уйти в сторону.
    4. Хвостовик — цилиндрический под патрон, шестигранный под ручной инструмент или насадной под оправку.
    5. Материал и покрытие — HSS, твёрдый сплав, покрытия TiN или TiAlN для стойкости на нержавейке и легированных сталях.

    Именно направляющий шип — то, что отличает аккуратную зенковку от «гуляющей» по поверхности. Без центрирования фаска получается кривой, а потайная головка садится неровно.

    Коническая зенковка с направляющим шипом: зубья на торце снимают фаску, пилот центрирует инструмент в отверстии.
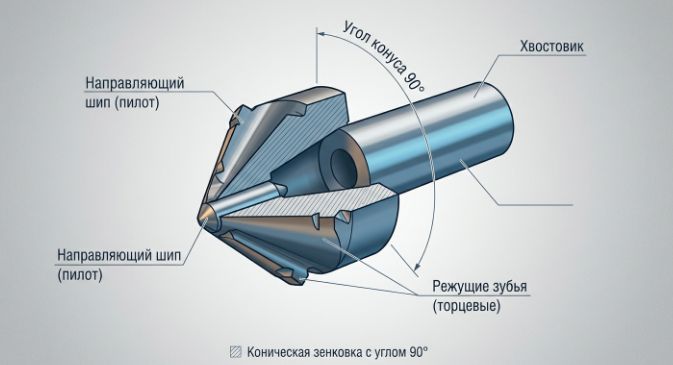
    конструкция зенковки с направляющим шипом и углом конуса

    Угол конуса зенковки и его значение

    Угол конуса зенковки — не абстрактный параметр, а прямая привязка к крепежу. Он определяет, под какую головку сядет винт и насколько плотно она ляжет в гнездо.

    1. 60° — реже, под специальный крепёж и некоторые виды заклёпок.
    2. 90° — самый ходовой вариант: под стандартные винты с потайной головкой по метрической системе.
    3. 120° — под крепёж с более пологой головкой, а также для снятия заусенцев и фасок, где важна не посадка, а аккуратность кромки.

    Если угол не совпадёт с головкой винта, контакт будет не по всей поверхности, а по кольцу — крепёж сядет неплотно, а при нагрузке разобьёт гнездо. Поэтому угол конуса зенковки подбирают строго под конкретный крепёж, а не «на глаз».

    Виды зенкеров

    Виды зенкеров различают по конструкции, назначению и материалу. Основные группы:

    1. Цельные — из одного куска HSS, для небольших и средних диаметров. Просты, жёсткие, недорогие.
    2. Насадные — рабочая часть надевается на оправку, применяются для крупных диаметров, где цельный инструмент был бы слишком дорогим и тяжёлым.
    3. Сборные — с механически закреплёнными твердосплавными пластинами. Дороже, но производительнее и ремонтопригоднее: затупилась пластина — заменили, а не выбросили инструмент.
    4. По канавкам — с прямыми (для хрупких материалов) и винтовыми (для вязких, где важно отводить стружку).
    5. По хвостовику — с цилиндрическим под патрон и с конусом Морзе под станок.

    Отдельно стоят зенкеры с коническим хвостовиком для станков и торцевые модели. Под конкретную задачу выбирают по диаметру, материалу заготовки и типу оснастки.

    Виды зенковок

    Виды зенковок делятся прежде всего по форме режущей части.

    1. Конические — с углом 60°, 90° или 120°. Для фасок, снятия заусенцев и потайных головок.
    2. Цилиндрические (цековки) — с торцевыми зубьями. Для плоского углубления под головку винта, шайбу или гайку.
    3. Комбинированные — совмещают сверление и зенкование в одном проходе. Удобны для монтажных работ.
    4. С направляющим шипом и без него — первые точнее, вторые универсальнее.
    5. Хвостовые и насадные — под станок или под ручной инструмент.

    Для домашней мастерской обычно хватает набора конических зенковок 90° и одной цековки. Для производства берут инструмент под конкретную операцию и крепёж.

    Зенковка под потайную головку

    Зенковка под потайную головку — самый частый запрос в этой теме, и здесь важна точность. Потайной винт должен утопиться в деталь так, чтобы его головка оказалась заподлицо с поверхностью или чуть ниже.

    Что учитывают:

    1. Угол конуса — под конкретный стандарт головки (чаще 90°).
    2. Диаметр зенковки — должен соответствовать диаметру головки винта, а не диаметру резьбы.
    3. Глубину — чтобы головка села заподлицо, но металл вокруг не ослаб.
    4. Центрирование — направляющий шип по диаметру отверстия, иначе фаска уйдёт вбок.

    Если зенковать без пилота, на тонком металле или под углом легко получить перекос: головка сядет с зазором с одной стороны. Для серийных работ под потай используют зенковки с жёстким направлением и ограничителем глубины.

    Обработка отверстий под крепёж

    Обработка отверстий под крепёж — это последовательность, а не одна операция. Типовой порядок для ответственного соединения:

    1. Сверление — задаёт базовый диаметр, с припуском под дальнейшую обработку.
    2. Зенкерование — калибрует отверстие по диаметру и соосности.
    3. Развёртывание — если нужна высокая точность и чистота стенок.
    4. Зенкование — формирует фаску или гнездо под головку крепежа.

    Не для каждого соединения нужны все четыре шага. Под болт с обычной головкой хватит сверления и, при необходимости, зенковки под шайбу. Под потайной винт в ответственной детали — сверление, зенкерование, развёртывание и зенкование потайного гнезда.

    Смысл разделения прост: каждый инструмент отвечает за свой параметр. Сверло — за наличие отверстия, зенкер — за его размер и геометрию, зенковка — за посадку головки.

    Точность обработки отверстия: зенкер против зенковки

    Точность обработки отверстия — то, где разница между инструментами проявляется в цифрах допусков. Зенкерование снимает припуск по всей длине равномерно, поэтому даёт более стабильный диаметр и лучшую соосность. Это квалитеты, близкие к получистовым, — достаточные, чтобы потом пройти развёрткой и получить точное отверстие.

    Зенкование точным размером отверстия не управляет. Оно формирует фаску или гнездо, и здесь важны угол, глубина и чистота поверхности, а не диаметр по всей длине. Ждать от зенковки калибровки отверстия бессмысленно — она для этого не предназначена.

    Отсюда практический вывод: если стоит задача выдержать размер отверстия — берут зенкер. Если нужно посадить головку крепежа — берут зенковку. Менять их местами нельзя: зенкером фаску качественно не снять, а зенковкой отверстие на всю глубину не расточить.

    Последовательность обработки: сверление, зенкерование по глубине, зенкование фаски под потайную головку.
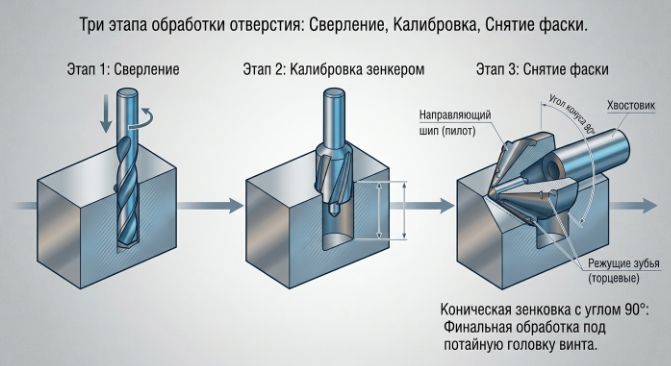
    обработка отверстий под крепёж сверление зенкерование зенкование

    Зенкер по металлу: особенности применения

    Зенкер по металлу применяют там, где нужно получить отверстие точнее, чем даёт сверло. Типовые ситуации — подготовка под развёртывание, исправление уведённого сверла, калибровка литых или штампованных отверстий.

    Что важно на практике:

    1. Обороты ниже, чем при сверлении, а подача — стабильная, без рывков. Зенкер не любит ручного «дожима» на весу.
    2. Жёсткость оснастки. Люфт патрона или разбитый шпиндель сразу дают конусность и биение.
    3. Охлаждение. Для стали и особенно нержавейки — СОЖ, иначе кромки садятся быстро.
    4. Припуск. Оставляют заранее: слишком большой перегружает инструмент, слишком малый — зенкер «гладит» металл и тупится.
    5. Материал инструмента. Для серийной работы по легированным сталям — твердосплавные или HSS с покрытием.

    Зенкером по металлу нельзя работать как сверлом «на проход» без учёта припуска — это не его режим. Инструмент рассчитан на снятие заранее оставленного слоя.

    Зенковка для отверстий: когда нужна

    Зенковка для отверстий нужна в трёх основных случаях.

    1. Снять фаску и заусенец после сверления — чтобы кромка не резала руки и не мешала сборке.
    2. Подготовить гнездо под потайную или полупотайную головку винта, болта, заклёпки.
    3. Сделать плоскую опорную поверхность под головку или шайбу цилиндрической цековкой.

    В монтаже и сборке это одна из самых частых операций: почти любой потайной крепёж требует предварительного зенкования. Для тонколистового металла и мягких материалов хватает ручной зенковки с шестигранным хвостовиком, для стали и серийной работы — станочной с направляющим шипом.

    Зенкер или зенковка: что выбрать

    Выбор сводится к одной развилке: что именно нужно сделать с отверстием.

    1. Увеличить диаметр, выправить геометрию, подготовить под развёртку — зенкер.
    2. Снять фаску, убрать заусенец, сделать гнездо под головку крепежа — зенковка.
    3. Нужна и калибровка, и фаска — сначала зенкер, потом зенковка, двумя разными инструментами.

    Если сомневаетесь, задайте себе вопрос: меняется ли диаметр отверстия по всей длине? Если да — это работа для зенкера. Если меняется только вход — для зенковки. Инструменты не взаимозаменяемы, и попытка сэкономить, взяв один вместо другого, обычно заканчивается испорченной деталью и затупленным инструментом.

    Подобрать зенкеры и зенковки под конкретную задачу — по диаметру, углу конуса, материалу и типу хвостовика — можно в каталоге зенкеров: там собраны цельные и насадные модели из быстрорежущей стали и с твердосплавными пластинами. Если не уверены, какой инструмент нужен под ваш крепёж или станок, — напишите или позвоните, поможем разобраться с подбором.

    Часто задаваемые вопросы

    Чем зенкер отличается от зенковки простыми словами?

    Зенкер обрабатывает отверстие по всей глубине — увеличивает диаметр и калибрует. Зенковка работает только у входа: снимает фаску или делает углубление под головку крепежа.

    Можно ли зенковать зенкером?

    Качественно — нет. Зенкер не предназначен для формирования фаски: у него другая геометрия режущей части. Для фаски и потайного гнезда нужна именно зенковка.

    Какой угол конуса зенковки выбрать?

    Под стандартный потайной винт — 90°. Угол 120° берут под более пологую головку и для снятия заусенцев, 60° — под специальный крепёж. Угол подбирают строго под конкретную головку.

    Что такое цековка и чем она отличается от зенковки?

    Цековка — цилиндрическая зенковка с торцевыми зубьями. Ей делают плоское углубление под головку винта, шайбу или гайку, а не конусную фаску.

    Нужен ли направляющий шип на зенковке?

    Для точной фаски и потайного гнезда — да. Шип центрирует инструмент в отверстии и не даёт ему уйти в сторону. Без него на тонком металле легко получить перекос.

    Зенкерование и зенкование — это одно и то же?

    Нет. Зенкерование — обработка отверстия по глубине с целью калибровки. Зенкование — обработка входной кромки: фаска, заусенец, гнездо под крепёж.

    Где купить зенкеры и зенковки

    Интернет-магазин «Рос-Инструмент» поставляет металлорежущий инструмент с 2007 года: цельные и насадные зенкеры, конические и цилиндрические зенковки, модели с твердосплавными пластинами. Работаем оптом и в розницу, с НДС, отгружаем со склада в Екатеринбурге в течение 24 часов и доставляем по всей России. Если нужно подобрать инструмент под конкретный крепёж, материал или станок — оставьте заявку или позвоните, поможем с выбором и комплектацией заказа.

    Характеристики

    Автор
    Даниил Сергеевич
    • Комментарии
    Загрузка комментариев...
    Назад к списку
    • Все публикации 83
      • Инструменты 83
    Подпишитесь на рассылку наших новостей и акций
    Подписаться
    Подписаться
    на новости и акции
    Связаться с нами
    +73433794727
    +73433794727
    E-mail
    info@ros-instrument.ru
    Адрес
    Свердловская область, г. Екатеринбург, ул. Бабушкина д 6в (Центральный офис)
    Режим работы
    Пн 9:00 - 18:00
    Вт 9:00 - 18:00
    Ср 9:00 - 18:00
    Чт 9:00 - 18:00
    Пт 9:00 - 17:30
    Сб Выходной
    Вс Выходной
    info@ros-instrument.ru
    Свердловская область, г. Екатеринбург, ул. Бабушкина д 6в (Центральный офис)
    Интернет-магазин
    Каталог
    Акции
    Компания
    Сотрудники
    Новости
    Отзывы
    Вакансии
    Лицензии
    Информация
    Статьи
    Бренды
    Покупателям
    Условия оплаты
    Условия доставки
    Вопрос-ответ
    Гарантия и возврат
    Как сделать заказ
    © 2014 - 2026 год. Все права защищены. Официальный сайт ООО «РИ96» ИНН: 6659154483 | ОГРН: 1076659010405.
    Политика конфиденциальности
    Оферта
    Разработано в
    онегин лого

    На информационном ресурсе применяются рекомендательные технологии.

    Все ресурсы сайта ros-instrument.ru, включая (но не ограничиваясь) текстовую, графическую, фотографическую и видео информацию, структуру, дизайн и оформление страниц, доменное имя, фирменное наименование являются объектами авторского права и прав на интеллектуальную собственность, защищены российским законодательством и международными соглашениями об охране авторских прав. Запрещается любое использование содержания страниц и контента данного сайта на других площадках без предварительного согласия правообладателя. Запрещаются любые иные действия, в результате которых у пользователей Интернета может сложиться впечатление, что представленные материалы не имеют отношения к ros-instrument.ru.

    Главная Каталог 0 Корзина 0 Избранные Кабинет 0 Сравнение Акции Контакты Услуги Бренды Отзывы Компания Документы Реквизиты Регион Поиск Блог Обзоры