


Базовые принципы заточки кобальтовых сверл Р6М5К5
Кобальтовое сверло Р6М5К5 — это быстрорежущая сталь с добавлением 5% кобальта, которая сохраняет твердость при нагреве до 600°C. В отличие от обычных сверл из Р6М5, кобальтовый сплав позволяет работать по нержавейке и жаропрочным сталям на повышенных скоростях резания.
В слесарных мастерских и на производствах базовым инструментом выступают классические сверла с цилиндрическим хвостовиком из стали Р6М5К5, которые надежно фиксируются в стандартных патронах и обеспечивают стабильное сверление вязких сплавов. Именно их правильная геометрия напрямую влияет на качество получаемого отверстия и скорость износа инструмента.
Однако перед созданием глубоких отверстий технологи настоятельно рекомендуют делать предварительную засверловку. Для этих задач лучше всего применять центровочные сверла тип А с кобальтом, чтобы избежать увода основного спирального инструмента на старте и обеспечить идеальную точность направления при входе в твердый металл.
Заточка кобальтовых сверл по металлу мало отличается от заточки обычного HSS-инструмента, но есть три критических отличия. Чтобы правильно заточить сверло по металлу, важно помнить о составе кобальтовых сплавов и их чувствительности к перегреву. Точить сверла по металлу из кобальта нужно с обязательным охлаждением.
- Угол при вершине — для нержавейки и жаропрочных сталей нужен угол 135°, для обычной стали до 45 HRC — 118–120°.
- Абразив — только белый электрокорунд (25А) или эльбор (CBN). Серый круг из карбида кремния пережигает кромку.
- Время касания — не более 2–3 секунд за одно движение, с обязательным охлаждением в воде или содовом растворе.
Заточить кобальтовое сверло по металлу можно и в домашних условиях, и на станке для заточки сверл. Но если у вас серийное производство и сверл диаметром от 10 мм больше десятка — считайте экономику: переточка на профильном оборудовании часто дешевле, чем потерянная сменная выработка. При выборе сверл для таких задач обращайте внимание на кобальтовые сплавы — они лучше держат нагрев.
Почему кобальтовые сверла затачивать сложнее обычных
Кобальт в составе Р6М5К5 повышает красностойкость — способность стали сохранять режущие свойства при нагреве. Но эта же особенность делает инструмент более чувствительным к перегреву при заточке: если обычное сверло можно «отпустить» до 63–64 HRC, то кобальтовое теряет твердость быстрее при локальном нагреве выше 650°C.
За 20 лет в металлообработке я убедился: 80% испорченных при заточке кобальтовых сверл — это не ошибка в угле, а перегрев кромки. Металл «синеет», твердость падает с 65–66 HRC до 50–55 HRC, и сверло начинает работать как обычное Р6М5, только стоит в три раза дороже.
Второй нюанс — наростообразование. При заточке на грубом абразиве кромка получает микрозаусенцы, на которые при сверлении налипает стружка. Это приводит к вибрациям и уводу отверстия. Для кобальтовых сверл, которые чаще работают по нержавейке, это критично: наклеп на кромке — главная причина брака.
Углы заточки: таблица для разных материалов
Угол при вершине — основной параметр заточки. Для кобальтовых сверл по металлу стандартный диапазон — 118–135°. Чем тверже обрабатываемый металл, тем больше угол. При выборе сверл для твердых материалов учитывайте, что кобальтовые сплавы позволяют увеличивать угол без потери прочности.
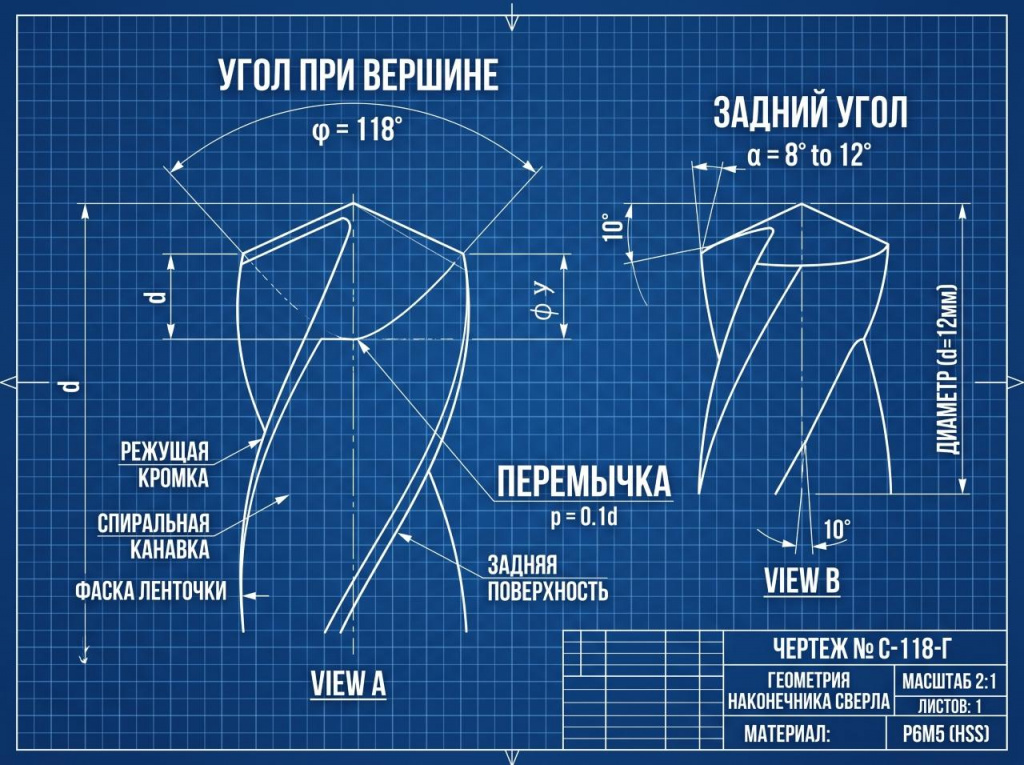
Основные элементы геометрии спирального сверла, которые необходимо соблюдать при переточке.
| Обрабатываемый материал | Угол при вершине | Задний угол | Пояснение |
| Обычная сталь до 45 HRC | 118–120° | 8–12° | Универсальный вариант для большинства задач |
| Нержавейка, жаропрочные сплавы | 130–135° | 10–12° | Увеличенный угол снижает вибрации и наростообразование |
| Чугун, бронза | 118–120° | 8–10° | Стандартная геометрия, но ниже скорость резания |
| Титан и сплавы на его основе | 135–140° | 10–15° | Требуется максимальная прочность кромки |
Задний угол — это вторая плоскость за кромкой, которая обеспечивает зазор для выхода стружки. Если задний угол меньше 8°, сверло будет тереться о дно отверстия. Если больше 15° — кромка становится хрупкой и выкрашивается на вибрациях.
Практический вывод: для большинства задач цеха достаточно двух настроек — 118° для обычной стали и 135° для нержавейки. Не пытайтесь сделать «универсальное» сверло с углом 125° — оно будет работать посредственно на обоих материалах.
Чем точить: выбор абразива и оборудования
Для заточки кобальтовых сверл используйте белый электрокорунд (зерно 25А, твердость СМ2–СМ3) или эльбор (CBN) на металлической связке. Стандартный серый круг из карбида кремния (64С) не подходит — он грубее и быстрее пережигает кромку.
Если вы точите сверла диаметром до 6 мм — подойдет настольный точильный станок с кругом 25А и подручником. Для диаметров 8–20 мм лучше использовать станок для заточки сверл с регулируемым углом и охлаждением. Ручная заточка крупных сверл без приспособления дает разброс по углам 5–7°, что сразу видно по качеству отверстий.
Сравнение абразивов:
- Белый электрокорунд (25А) — оптимальный выбор для кобальтовых сверл. Дает чистую кромку без прижогов, доступен, не требует специальных условий.
- Эльбор (CBN) — для серийной переточки на станках с ЧПУ. Дороже, но ресурс круга в 5–8 раз выше, и нет риска перегрева.
- Серый электрокорунд (14А) — допустим для черновой обдирки, но после него нужна доводка на 25А.
- Карбид кремния (64С) — не используйте. Он тверже, но хрупче, и дает шероховатость кромки Ra 3,2–6,3 вместо требуемых Ra 1,6.
«За 20 лет поставок я регулярно вижу, как цеха убивают дорогой кобальтовый инструмент на дешевых серых кругах. Экономия на абразиве в 300 рублей оборачивается потерей сверла за 1500 и часом простоя станка. Это не экономия, это самообман».
Александр Шестопалов, директор «РосИнструмент»
Как заточить кобальтовое сверло: пошаговая инструкция
Процесс заточки кобальтового сверла состоит из четырех этапов: подготовка, черновая заточка, доводка кромки и контроль геометрии. Каждый этап имеет свои критерии качества.
Подготовка сверла Р6М5К5 к переточке
Проверьте сверло на биение. Если сверло диаметром 10 мм имеет биение более 0,05 мм — его сначала нужно выправить, иначе заточка будет неравномерной. Очистите канавки от стружки и масла — грязь на поверхности при заточке создает неравномерный нагрев.
Черновая заточка и формирование переднего угла
Установите подручник под углом 118° или 135° (в зависимости от материала). Касайтесь круга только передней поверхностью кромки, короткими движениями по 2–3 секунды. После каждого касания — охлаждение в воде или содовом растворе. Не давите на круг: усилие должно быть минимальным, чтобы не перегреть металл.
Финишная доводка режущей кромки электрокорундом
После черновой заточки переключитесь на круг 25А с меньшим зерном (или на доводочный круг). Уберите заусенцы с кромки, сформируйте задний угол 8–12°. Контролируйте симметрию: обе кромки должны быть одинаковой длины и под одинаковым углом.
Контроль симметрии и геометрии инструмента
Проверьте геометрию шаблоном или на глаз: перемычка должна быть по центру, кромки — зеркально симметричны. Сделайте тестовое сверление на ненужном куске металла: если отверстие уводит в сторону — кромки несимметричны, нужно подправить.
Заточка кобальтового сверла в домашних условиях
Заточить сверло по металлу кобальтовое в домашних условиях можно на обычном точиле с кругом 25А. Главные ограничения — точность установки угла и контроль нагрева. Чтобы точить сверла по металлу без риска перегрева, используйте охлаждение и делайте короткие проходы.
Для домашней заточки сверл диаметром до 8 мм достаточно:
- Точильный станок с кругом 25А (зерно 25–40).
- Шаблон для контроля угла (можно купить за 200–300 рублей или вырезать из металла).
- Емкость с водой для охлаждения.
- Лупа или увеличительное стекло для контроля кромки.
Типичные ошибки домашней заточки
- Перегрев — кромка синеет, твердость падает. Признак: сверло «плывет» при сверлении, быстро тупится.
- Несимметричные кромки — сверло уводит в сторону, отверстие получается больше номинала.
- Слишком большой задний угол — кромка выкрашивается на первом же отверстии.
- Заточка без охлаждения — гарантированный перегрев для кобальтовых сверл. Используйте станок для заточки сверл с подачей СОЖ.
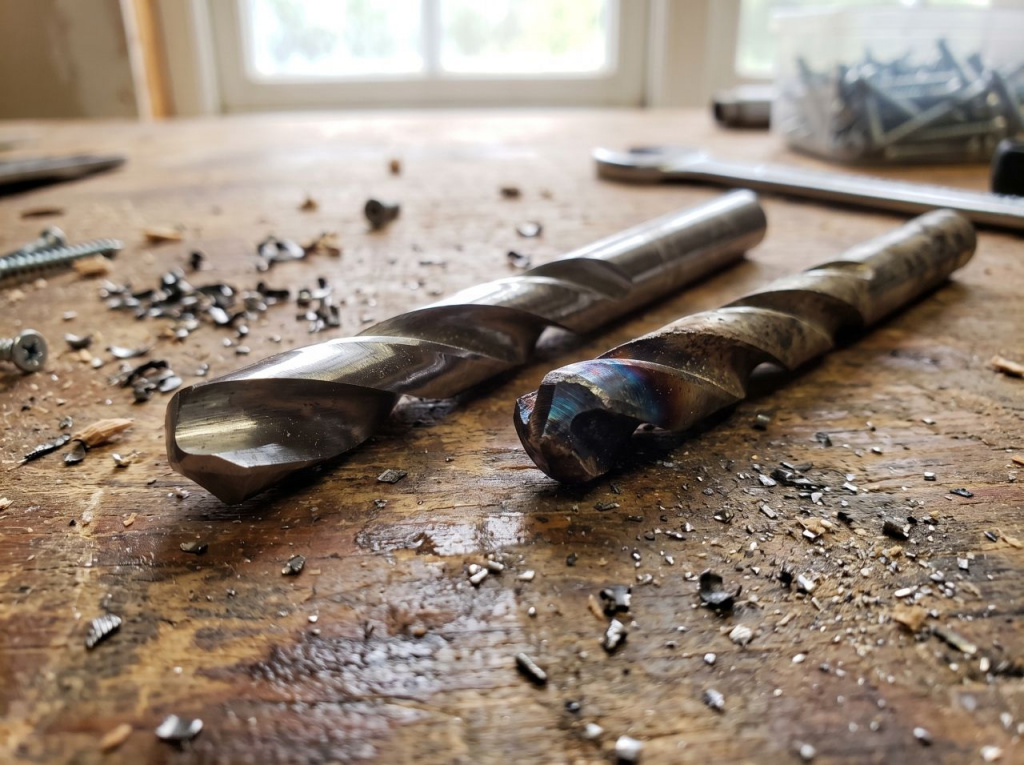
Синий оттенок металла (цвета побежалости) — главный признак потери твердости сплава.
Если вы затачиваете сверла редко (раз в месяц и реже) — домашняя заточка оправдана. Если у вас поток деталей — считайте время: одна ручная заточка занимает 15–20 минут, а на станке для заточки сверл — 3–5 минут. При стоимости станка от 15 000 рублей он окупается за 2–3 месяца при ежедневном использовании.
Практика против теории: почему каталожные данные не всегда работают
Каталожные режимы резания рассчитаны на идеальные условия: жесткий станок, хорошую СОЖ, стабильную заготовку. В реальном цехе эти условия почти никогда не выполняются, поэтому фактические режимы приходится корректировать на 15–30% в сторону снижения.
Технологи «РосИнструмента» на тестах кобальтовых сверл Р6М5К5 выявили закономерность: при обработке нержавейки 12Х18Н10Т на станке с биением шпинделя более 0,02 мм стойкость сверла падает в 2–3 раза. Причина — неравномерная нагрузка на кромку, которая приводит к микросколам.
Что это значит для заточки:
- Если станок старый — уменьшайте угол заточки на 2–3° от рекомендуемого. Это снизит вибрации и продлит ресурс.
- Если СОЖ подается не в зону резания — уменьшайте скорость резания на 20%, иначе кобальт перегревается и теряет твердость.
- Если сверло бьет на входе — проверьте не заточку, а центровку: возможно, перемычка смещена, и сверло «гуляет» до полного входа в металл. Для спиральных сверл это особенно критично.
Цена ошибки: сколько стоит неправильная заточка
Неправильная заточка кобальтового сверла обходится не в стоимость самого сверла, а в стоимость простоя оборудования и брака. Заломанное сверло в ЧПУ-станке — это минимум 1–2 часа простоя, а при сложной детали — до смены.
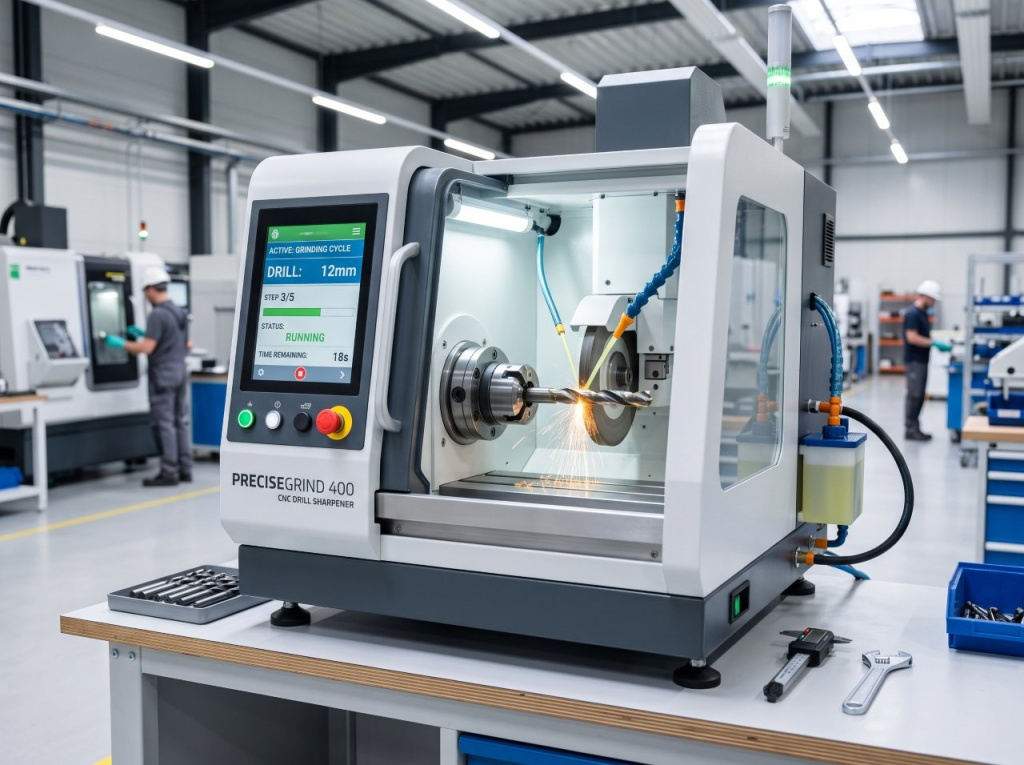
Использование специализированных станков минимизирует человеческий фактор и полностью исключает перегрев кромки.
Посчитаем на конкретном примере. Сверло Р6М5К5 диаметром 12 мм стоит около 1500–2000 рублей. Час работы обрабатывающего центра с оператором — от 2000 до 5000 рублей в зависимости от региона. Если сверло ломается на середине отверстия в детали стоимостью 50 000 рублей — это потеря детали, время на извлечение обломка и переналадку.
Итого одна ошибка заточки может стоить от 10 000 до 100 000 рублей в зависимости от ситуации. Для сравнения: профессиональная переточка сверла на станке с ЧПУ стоит 200–500 рублей за штуку.
Когда выгоднее купить новое сверло, а не точить:
- Диаметр до 6 мм — стоимость переточки сопоставима с ценой нового сверла.
- Сверло уже перетачивалось 3–4 раза — ресурс кромки исчерпан.
- Есть сколы на кромке более 0,5 мм — при заточке уйдет много металла, и геометрия будет нарушена.
- Сверло перегрето (синий оттенок) — твердость уже потеряна, заточка не восстановит свойства.
Как продлить ресурс кобальтовых сверл: режимы резания
Ресурс кобальтового сверла определяется не только качеством заточки, но и режимами резания. Для Р6М5К5 оптимальная скорость резания по нержавейке — 12–18 м/мин, по обычной стали — 20–30 м/мин.
Рекомендуемые режимы для кобальтовых сверл:
| Материал | Скорость резания, м/мин | Подача, мм/об (для Ø10 мм) | СОЖ |
| Сталь до 45 HRC | 20–30 | 0,15–0,25 | Эмульсия или масло |
| Нержавейка 12Х18Н10Т | 12–18 | 0,10–0,15 | Обязательно, обильная |
| Жаропрочные сплавы | 8–12 | 0,08–0,12 | Обязательно, с высоким давлением |
| Чугун | 15–20 | 0,20–0,30 | Без СОЖ или сухая |
Ключевое правило: кобальтовое сверло должно резать, а не тереть. Если вы слышите скрип или видите стружку синего цвета — режимы завышены, снижайте скорость или подачу. Если стружка мелкая и пылевидная — подача мала, сверло работает на износ без резания.
Частые вопросы и ответы
Можно ли заточить кобальтовое сверло обычным точильным кругом?
Можно, если круг — белый электрокорунд (25А) и есть охлаждение. Серый круг из карбида кремния пережигает кромку за 5–10 секунд контакта. Для разовой заточки сверла диаметром до 8 мм это допустимо, но ресурс после такой заточки будет ниже в 1,5–2 раза.
Как понять, что сверло заточено правильно?
Три признака: обе кромки одинаковой длины (контроль шаблоном или на глаз), перемычка по центру, задний угол 8–12°. Тестовое сверление на ненужном куске металла: отверстие не уводит в сторону, стружка равномерная, без «звона» и вибраций.
Почему кобальтовое сверло греется при сверлении нержавейки?
Причины три: завышенная скорость резания, недостаточная подача (сверло трет, а не режет), отсутствие СОЖ. Для нержавейки СОЖ обязательна — без нее кобальт перегревается и теряет твердость даже при правильных режимах.
Чем отличается заточка кобальтового сверла от титанового?
Кобальт — это легирующая добавка в стали, она распределена по всему объему сверла. Титановое покрытие (TiN) — это тонкий слой 2–5 мкм на поверхности. При заточке титанового сверла покрытие на кромке снимается, и дальше работает обычная быстрорежущая сталь. Кобальтовое сверло при заточке сохраняет свои свойства по всей глубине.
Сколько раз можно перетачивать кобальтовое сверло?
При диаметре 10 мм и более — 3–5 переточек при условии, что снимается не более 0,3–0,5 мм с каждой кромки. После этого диаметр уменьшается, и сверло уходит в категорию «черновых». Для сверл диаметром до 6 мм переточка экономически нецелесообразна.
Когда заточка не поможет: критерии выбраковки
Кобальтовое сверло подлежит выбраковке, если есть трещины на корпусе, сколы кромки более 0,5 мм, следы перегрева (синий оттенок по всей длине) или деформация хвостовика. В этих случаях заточка не восстановит ресурс, а только замаскирует проблему.
Проверьте сверло перед заточкой:
- Трещины — визуальный осмотр под лупой, особенно у канавок.
- Перегрев — синий или фиолетовый оттенок стали по всей длине.
- Износ по задней поверхности — фаска износа более 0,3 мм у режущей кромки.
- Деформация — проверка на биение: более 0,1 мм для сверла диаметром 10 мм.
Если хотя бы один пункт подтверждается — сверло в утиль. Попытка заточить такое сверло приведет к браку на производстве и простою оборудования. Лучше сразу взять новое сверло по металлу и не рисковать качеством.
Если вам нужен инструмент, который не подведет в середине партии, — обратите внимание на кобальтовые сверла Р6М5К5 в наличии на складе «РосИнструмент». Мы работаем с 2004 года и знаем цену простоя станка. Запросите чертежи и технические характеристики — подберем инструмент под вашу задачу. Телефон: +7 (343) 379-47-27., e-mail: info@ros-instrument.ru. Адрес: г. Екатеринбург, ул. Бабушкина, 6в.