


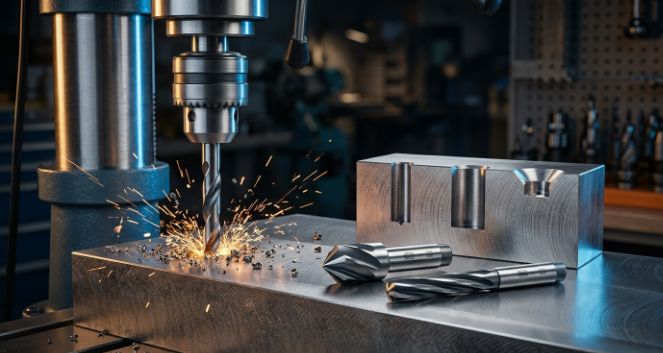
Отверстие — один из самых распространенных элементов детали, и требования к нему редко ограничиваются «лишь бы было». Под подшипник, штифт, шпильку или болтовое соединение нужен свой допуск, своя шероховатость стенок и своя геометрия по всей глубине. Достичь этого одной операцией почти никогда не удается: сверление, зенкерование и развертывание отверстий образуют последовательность, в которой каждый переход решает свою задачу — от снятия основной массы металла до выхода на финишный квалитет. Ниже — как устроена эта цепочка, чем отличаются методы, какой режущий инструмент применяется и на что смотреть при назначении режимов.
Сверление, зенкерование и развертывание отверстий как единый технологический процесс
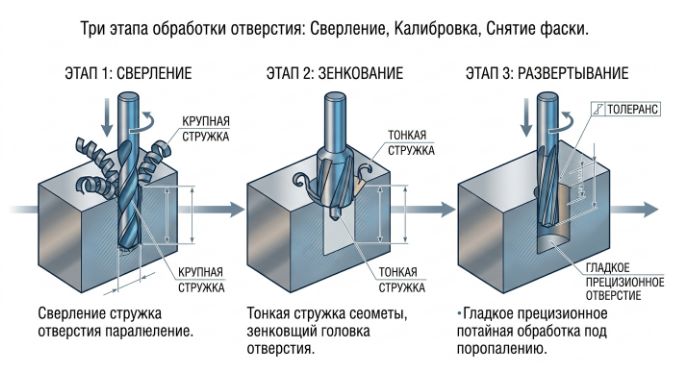
Три названные операции часто воспринимают как отдельные приемы, но по сути это один технологический процесс, разбитый на этапы по мере роста требований к результату. Логика простая: сначала металл убирают быстро и грубо, затем выравнивают геометрию, а в конце доводят размер и поверхность до нужных значений.
Разница между этапами — в величине снимаемого слоя и в достигаемой точности:
- Сверление снимает основную массу материала и задает базовый диаметр отверстия с точностью порядка 10–12 квалитета.
- Зенкерование убирает меньший слой, исправляет увод оси и овальность, поднимая точность до 9–11 квалитета.
- Развертывание снимает десятые и сотые доли миллиметра и выводит отверстие на 6–8 квалитет с малой шероховатостью.
Такая последовательность экономически оправдана: не имеет смысла сразу пытаться получить точное отверстие дорогим инструментом, если черновую работу дешевле и быстрее выполнить сверлом. И наоборот, попытка обойтись одним сверлением там, где нужна посадка с натягом, приводит к браку и переделке.
Последовательность переходов: от чернового сверления к чистовому развертыванию
Обработка отверстий: место в общем технологическом процессе
Обработка отверстий редко существует сама по себе — она встроена в маршрут изготовления детали и связана с другими операциями. Порядок переходов зависит от того, что служит технологической базой и когда удобнее обрабатывать поверхность: до или после фрезерования плоскостей, термической обработки, сварки.
Несколько практических моментов, которые определяют место операции в маршруте:
- Отверстия по возможности обрабатывают до закалки или упрочнения, если материал это позволяет: после термообработки резать сложнее и дороже.
- Если отверстие служит базой для дальнейшей обработки, его выполняют раньше, чтобы использовать как установочную поверхность.
- Точные отверстия под посадки часто оставляют на финиш маршрута — после снятия внутренних напряжений и стабилизации геометрии детали.
Отдельная тема — серийность. В единичном производстве разумно совмещать переходы и работать на универсальном оборудовании, в серийном — закладывать отдельные позиции под каждый этап и использовать кондукторы и специальную оснастку. Именно серийность во многом определяет, будет ли цепочка «сверление — зенкерование — развертывание» разнесена по разным станкам или выполнена за один установ.
Сверление отверстий: черновая обработка и получение базового диаметра
Сверление — это черновая обработка, задача которой получить отверстие нужного диаметра с минимальными затратами времени. Точность по диаметру здесь обычно лежит в пределах 10–12 квалитета, а шероховатость стенок — в диапазоне Ra 12,5–6,3 мкм. Этого достаточно для крепежных отверстий под болты и винты с зазором, но недостаточно для ответственных посадок.
Основной инструмент — спиральное сверло. Для конструкционных сталей применяют быстрорежущие сверла из HSS, для более вязких и труднообрабатываемых материалов — кобальтовые HSS-Co, для чугуна, цветных сплавов и высокопроизводительной обработки — твердосплавные. Геометрия и материал сверла напрямую влияют на увод оси, стружкодробление и стойкость.
На что обращать внимание при сверлении:
- Центровка. Без предварительного засверливания или центровочного сверла ось легко уходит, особенно на длинном инструменте и на криволинейных поверхностях.
- Симметричность заточки. Несимметричная заточка кромок — одна из частых причин разбивки диаметра и увода.
- Отвод стружки. При глубоких отверстиях стружку периодически выводят, иначе она пакетируется и ломает инструмент.
- Жесткость системы. Большой вылет сверла и люфт патрона сводят на нет любую точность.
Именно на этом этапе закладывается припуск под последующую обработку. Если далее планируется зенкерование и развертывание, диаметр сверла берут меньше номинала на величину, которая перекроется следующими переходами.
Зенкерование отверстий: промежуточный этап и подготовка под чистовую обработку
Зенкерование занимает промежуточное положение: оно убирает слой металла меньше, чем сверление, но больше, чем развертывание. Типичный припуск под зенкерование — 0,5–3 мм на диаметр. Главная задача — исправить погрешности предыдущего перехода: увод оси, овальность, конусность, а заодно подготовить отверстие под чистовую обработку.
По сравнению со сверлением зенкерование дает более высокую точность — порядка 9–11 квалитета — и снижает шероховатость до Ra 6,3–3,2 мкм. Инструмент — зенкер — имеет больше зубьев, чем сверло, и не имеет длинной винтовой канавки для отвода стружки, что повышает жесткость. Зенкеровать можно как по просверленному отверстию, так и по сплошному материалу, хотя второй вариант встречается реже.
Практические нюансы зенкерования отверстий:
- Диаметр зенкера выбирают так, чтобы снять равномерный припуск по всей окружности, а не «выбрать» металл с одной стороны.
- Биение инструмента критично: зенкер с большим числом зубьев чувствителен к перекосу и дает огранку.
- Обильное охлаждение помогает удалять мелкую стружку и снижает риск задиров.
- Если отверстие затем развертывается, зенкерование оставляет припуск под развертку — обычно десятые доли миллиметра.
В каталоге зенкеры представлены цельные модели с коническим хвостовиком и насадные, в том числе крупных диаметров, из быстрорежущей стали и с твердосплавными пластинами.
Развертывание отверстий: чистовая обработка и достижение высокой точности
Развертывание — финишная операция, которая снимает малый припуск и выводит отверстие на высокую точность. Типичный слой металла под развертку — 0,05–0,5 мм на диаметр, а достигаемая точность — 6–8 квалитет при шероховатости Ra 1,6–0,4 мкм. Именно так получают отверстия под штифты, шпильки, подшипники и другие ответственные соединения, где важны и размер, и форма, и качество поверхности.
Развертка — многозубый инструмент с прямой или винтовой канавкой. Различают ручные и машинные развертки: первые имеют более длинную заборную часть и меньший угол, вторые рассчитаны на работу с механической подачей. Для точных отверстий применяют развертки с регулируемым диаметром, позволяющие подстроить размер под нужную посадку.
Особенности развертывания отверстий:
- Малый припуск. Если оставить слишком много металла, развертка перегружается, греется и теряет размер.
- Повышенная подача на оборот по сравнению со сверлением — чтобы зубья резали, а не заглаживали и не наклепывали поверхность.
- Обильное охлаждение и удаление мелкой стружки — иначе задиры и увод оси.
- Аккуратный ввод и вывод инструмента: развертку нельзя останавливать в отверстии и вращать на выходе в обратную сторону без необходимости.
Развертывание не исправляет серьезный увод оси — оно лишь доводит геометрию, подготовленную предыдущими переходами. Поэтому при высоких требованиях к точности промежуточное зенкерование не пропускают.
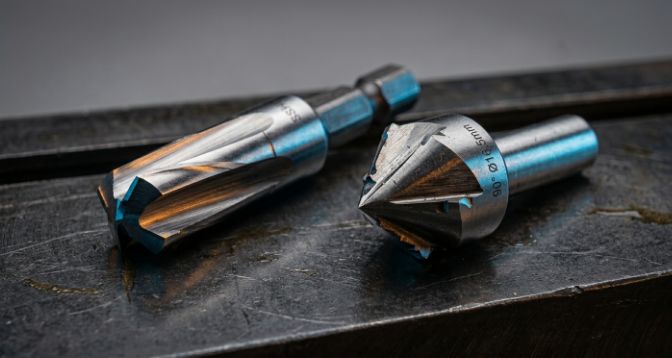
Машинная развертка и зенкер: инструмент для промежуточной и чистовой обработки
Режущий инструмент для сверления, зенкерования и развертывания
Подбор режущего инструмента определяется материалом детали, требуемой точностью и условиями обработки. Универсального решения нет: то, что хорошо работает на конструкционной стали, плохо себя покажет на нержавейке или титане.
Ориентиры по выбору:
- Конструкционные и низколегированные стали — быстрорежущие сверла, зенкеры и развертки из HSS, при серийной обработке возможен твердый сплав.
- Нержавеющие, жаропрочные стали и титан — кобальтовые HSS-Co или твердосплавный инструмент с подходящей геометрией и покрытием.
- Чугун и цветные сплавы — твердый сплав, часто без покрытия, с геометрией под хрупкую или вязкую стружку.
- Точные отверстия — комплект согласованных по диаметрам сверла, зенкера и развертки, а не разрозненные инструменты.
Отдельно стоит сказать про износ. Тупой инструмент не просто теряет производительность — он меняет геометрию отверстия: растет разбивка, появляется огранка, ухудшается чистота поверхности. Своевременная переточка и контроль биения дешевле, чем переделка партии деталей.
Металлорежущий станок и оснастка для обработки отверстий
Металлорежущий станок задает жесткость системы, а значит — и достижимую точность. Для сверления и зенкерования подходят вертикально-сверлильные и радиально-сверлильные станки, для развертывания — те же сверлильные или более точные координатно-расточные. В серийном производстве операции часто выполняют на обрабатывающих центрах с ЧПУ, где переходы идут один за другим без переустановки детали.
Оснастка не менее важна, чем сам станок:
- Патроны и переходные втулки — от их биения напрямую зависит разбивка диаметра.
- Кондукторы и приспособления — фиксируют деталь и направляют инструмент, снижая увод оси.
- Тиски, прихваты, угловые плиты — обеспечивают жесткое закрепление и правильный доступ к обрабатываемой поверхности.
- Системы подачи СОЖ — особенно важны для глубоких отверстий и труднообрабатываемых материалов.
Для точных отверстий часто применяют разжимные оправки и цанговые патроны с малым биением: они передают крутящий момент без перекоса инструмента. Экономия на оснастке почти всегда оборачивается потерей точности и повышенным расходом инструмента.
Припуск на обработку и диаметр отверстия на каждом этапе
Припуск на обработку — это тот слой металла, который снимается на каждом переходе. Его величина определяет, сколько этапов понадобится и каким будет диаметр отверстия после каждого из них.
Ориентировочная логика распределения припуска:
- Сверление задает базовый диаметр, оставляя запас под зенкерование и развертывание.
- Зенкерование снимает 0,5–3 мм на диаметр, выравнивая геометрию.
- Развертывание снимает 0,05–0,5 мм, доводя размер до номинала.
Диаметр отверстия на каждом этапе подбирают так, чтобы итоговый размер попадал в поле допуска нужной посадки. Для отверстий под крепеж с зазором часто достаточно одного сверления, для переходных посадок — сверления и развертывания, для точных соединений — полной цепочки с зенкерованием.
Ошибки в назначении припуска — одна из частых причин брака. Слишком большой слой на финише перегружает развертку, слишком малый — не позволяет убрать следы предыдущей операции и получить нужную шероховатость.
Скорость резания и подача инструмента: режимы для каждого перехода
Режимы резания подбирают под материал, инструмент и требуемую точность. Общая закономерность: по мере приближения к финишу скорость резания снижают, а подачу инструмента на оборот, наоборот, для развертывания увеличивают, чтобы зубья резали, а не заглаживали поверхность.
Ориентировочная логика по переходам:
- Сверление — наиболее высокая скорость резания из трех операций и умеренная подача на оборот.
- Зенкерование — скорость ниже, чем при сверлении, подача сопоставима или чуть выше.
- Развертывание — минимальная скорость резания и повышенная подача на оборот для чистового съема.
Точные значения зависят от конкретной пары «материал детали — материал инструмента» и берутся из справочников или рекомендаций производителя. Завышенная скорость резания ускоряет износ и портит чистоту поверхности, заниженная — снижает производительность и может привести к наклепу. Для труднообрабатываемых материалов режимы дополнительно корректируют в сторону снижения, компенсируя обильным охлаждением.
Точность обработки и чистота поверхности: сравнение методов
Сравнение трех методов удобно свести к двум параметрам — точности обработки и чистоте поверхности. Именно они определяют, какой метод подходит под конкретную задачу.
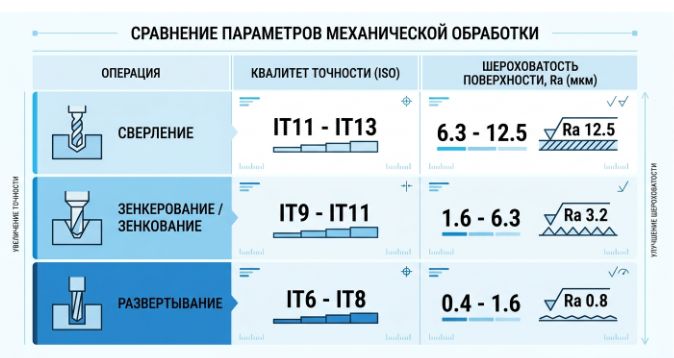
- Сверление — 10–12 квалитет, Ra 12,5–6,3 мкм. Черновой этап, крепежные отверстия с зазором.
- Зенкерование — 9–11 квалитет, Ra 6,3–3,2 мкм. Промежуточный этап, подготовка под чистовую обработку.
- Развертывание — 6–8 квалитет, Ra 1,6–0,4 мкм. Финиш, ответственные посадки.
Разница в цифрах объясняет, почему методы не взаимозаменяемы. Там, где достаточно сверления, развертывание — лишние затраты. Там, где нужна посадка с натягом, одного сверления недостаточно, и никакая доработка напильником ситуацию не исправит.
Сравнение точности и шероховатости по этапам обработки отверстий
Качество обработки и особенности отверстий под крепеж
Качество обработки определяется не только квалитетом, но и состоянием поверхности: задирами, наклепом, огранкой, следами вибрации. Для крепежных соединений требования обычно мягче, чем для посадочных, но и здесь есть свои нюансы.
Отверстие под крепеж — это чаще всего отверстие с зазором под болт, винт или шпильку. Здесь важны:
- Соответствие диаметра и допуска стандарту под конкретный крепеж, чтобы не было ни заклинивания, ни излишнего люфта.
- Чистота стенок, достаточная для нормальной работы крепежа без задиров при затяжке.
- Перпендикулярность оси отверстия к опорной поверхности — перекос снижает надежность соединения.
- Отсутствие заусенцев на входе и выходе, которые мешают плотному прилеганию деталей.
Для ответственных крепежных соединений, работающих на сдвиг, отверстия часто выполняют по более высокому квалитету — с развертыванием под штифты или болты точной посадки. Для обычных соединений с зазором достаточно сверления, иногда с зенковкой под потайную головку.
Часто задаваемые вопросы
Чем зенкерование отличается от развертывания?
Можно ли обойтись только сверлением?
Какой припуск оставлять под развертывание?
Почему при развертывании подачу увеличивают, а скорость снижают?
Нужно ли зенкерование, если отверстие затем развертывается?
Чем сверлить нержавейку или титан?
Подбор инструмента под вашу задачу
Если вы собираете комплект под конкретную операцию — от чернового сверления до финишного развертывания, — важно, чтобы диаметры и допуски инструментов были согласованы между собой. В каталоге ros-instrument.ru можно подобрать сверла, зенкеры и развертки под нужный материал и квалитет, с отгрузкой со склада. Оставьте заявку или позвоните — поможем собрать набор под вашу деталь и режимы обработки.