


Оправка для сверлильного патрона и сверлильного патрона ГОСТ 2682-86 — тема, в которой путаются даже опытные наладчики. Разбираем, как подобрать оправку для сверлильного патрона по конусу Морзе и посадке, в том числе оправка для сверлильного патрона с переходом между номерами конусов.
Биение патрона 0,15 мм — и сверло Ø8 уводит отверстие за допуск уже на третьем переходе. Партия под вопросом, ЧПУ стоит, снабженец ищет виноватого. В девяти случаях из десяти причина не в патроне и не в сверле, а в оправке и в том, как её посадили на шпиндель. Я Александр Шестопалов, владелец «РосИнструмента», в металлообработке с 2004 года. Ниже — то, что мы проверяем руками, а не то, что красиво написано в каталоге.
Краткая выжимка: специфика посадки сверлильных патронов в шпиндель
- Оправка для сверлильного патрона — переходник между конусом Морзе шпинделя и посадочным конусом патрона (обычно B10/B12/B16/B18 или JT).
- ГОСТ 2682-86 нормирует конусы Морзе и метрические: размеры, допуски, твёрдость и шероховатость посадочных поверхностей сверлильного патрона по ГОСТ.
- 80% биения и вырывания патрона — некачественная посадка: грязь, задиры, удар молотком вместо оправки-выбивалки.
- Цена ошибки считается не в рублях за оправку для сверлильного, а в часах простоя станка и забракованной партии.
Для стабильной работы станочного парка и минимизации рисков биения, технологи рекомендуют использовать только сертифицированную оснастку, прошедшую строгий контроль геометрии. Если вы столкнулись с износом переходников, проворотами или уводом сверла на глубоких отверстиях, стоит обновить инструментальную базу. Вы можете изучить технические характеристики и подобрать оправки для сверлильных патронов (ГОСТ 2682-86) в специализированном каталоге для промышленных предприятий. Точное совпадение допусков конуса Морзе исключает вибрации и гарантирует заявленный ресурс шпиндельного узла.
Назначение и кинематика станочных оправок с конусом Морзе
Оправка для сверлильного патрона — станочная оснастка, соединяющая коническое отверстие шпинделя (конус Морзе) с посадочным конусом патрона. Она передаёт крутящий момент и обеспечивает точность центрирования. Оправка для сверлильного патрона по ГОСТ 2682-86 — базовый стандарт для конусов Морзе, в том числе морзе для ручной подачи.
Конструктивно это стальной корпус с наружным конусом Морзе (КМ1–КМ5) и внутренним посадочным конусом под патрон. Иногда — с лапкой или резьбовым хвостовиком под затяжку. Задача одна: держать ось вращения сверла с минимальным биением и не проворачиваться под нагрузкой.
Различайте три сущности, которые часто путают:
- Оправка — держатель патрона на конусе Морзе.
- Переходник сверлильного патрона конус морзе — та же логика, но часто с переходом между разными номерами конусов (КМ2 → КМ1).
- Втулка — переходник между конусами без посадки под патрон.
- Оправки для станков — станочная оснастка под конкретные модели сверлильных и фрезерных станков, в том числе оправка для сверлильного патрона с конусом Морзе для ручной подачи.
Для ручного сверления и сверлильных станков логика одна, требования к точности разные. На ЧПУ биение оправки умножается на длину сверла — и вы ловите увод.
Стандарт ГОСТ 2682-86: допуски, размеры и требования к жесткости
ГОСТ 2682-86 задаёт номинальные размеры конусов Морзе и метрических, предельные отклонения диаметра и угла конуса, требования к твёрдости и шероховатости посадочных поверхностей.
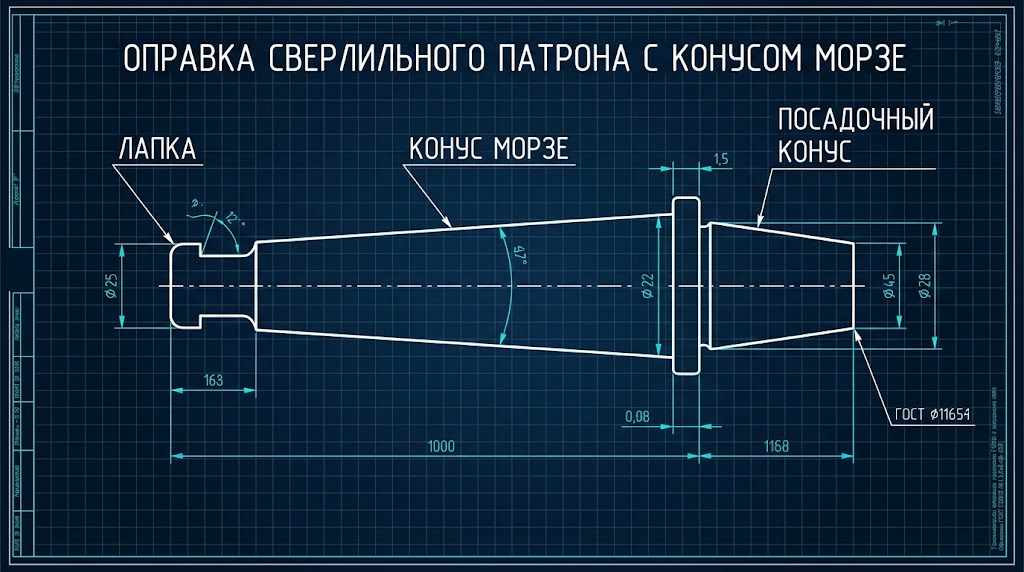
Конструктивные элементы оснастки строго регламентированы стандартом ГОСТ 2682-86.
Ключевые номера конусов и их применение:
| Конус | Диаметр у основания, мм | Типовое применение |
| КМ1 | ~12,065 | малые настольные станки, патроны до B12 |
| КМ2 | ~17,780 | самый ходовой: сверлильные станки, патроны B16 |
| КМ3 | ~24,399 | станки 2М112, 2Н125, патроны B18 |
| КМ4 | ~31,267 | крупные сверлильные и фрезерные |
| КМ5 | ~44,399 | тяжёлые станки, расточка |
Посадочный размер сверлильного патрона (B10, B12, B16, B18, JT) должен совпадать с внутренним конусом оправки. Стандарт посадки сверлильного патрона по ГОСТ 2682-86 — это не «примерно подходит», а точное совпадение номера. Оправка для сверлильного патрона с неподходящей посадкой не центрует патрон и приводит к биению.
Практический критерий: если патрон садится на оправку без натяга и болтается — это не та пара. Если садится с явным усилием и не доходит на 1–2 мм — проверьте задиры и грязь, а не бейте сильнее.
Цеховой инсайт: угол конуса Морзе — самотормозящийся, поэтому держит за счёт трения, а не шпонки. Любая смазка на посадочной поверхности (даже случайная от СОЖ) снижает коэффициент трения и провоцирует проворот патрона под нагрузкой. Протирайте конус насухо.
Классификация переходных втулок: хвостовики, лапки и твердость стали
Выбор оправки определяется типом шпинделя, номером конуса, типом патрона и условиями работы — от ручной смены до жёсткого ЧПУ.
Разберём по развилкам:
- По типу хвостовика — конус Морзе (КМ1–КМ5) или метрический конус. Для большинства сверлильных станков и ручных патронов — Морзе.
- По внутренней посадке — под кулачковый патрон (B10/B12/B16/B18) или под резьбовой (JT). Не путайте: JT и B — разные стандарты.
- По наличию лапки — лапка нужна для выбивания оправки из шпинделя без удара по самому конусу.
- По материалу — легированная сталь с закалкой (обычно 40Х, 45, У8А) до HRC 40–50 на посадочных поверхностях.
Для ручной смены инструмента берите оправку с лапкой и ровной наружной поверхностью — её удобно выбивать. Для ЧПУ с автоматической сменой — без лапки, с точной геометрией под захват.
Инженерный компромисс: максимальная твёрдость (HRC 55+) даёт износостойкость, но повышает хрупкость. При вибрациях и перекосе такая оправка может дать скол по кромке конуса. Для станков с изношенным шпинделем разумнее HRC 42–48 — она «прощает» небольшие перекосы.
Пошаговая инструкция по монтажу инструмента без риска перекоса
Правильная установка — чистая сухая посадка с натягом, без ударов по конусу и с проверкой биения индикатором.
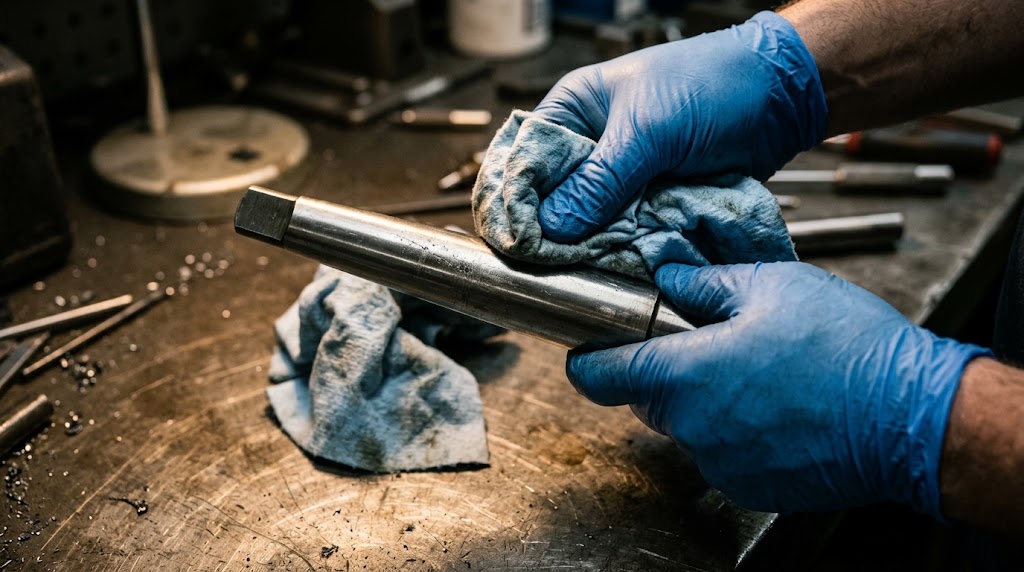
Важнейшее правило посадки самотормозящегося конуса — абсолютно сухая и чистая поверхность. Любая смазка приведет к провороту.
Порядок, который мы отработали на практике:
- Подготовка — снять оправку, осмотреть конус шпинделя и оправки на задиры, забоины, следы коррозии. Задир на конусе = биение, которое не убрать никакой затяжкой.
- Очистка — протереть обе посадочные поверхности насухо ветошью, продуть сжатым воздухом. Никакой смазки.
- Установка патрона на оправку — запрессовать патрон на оправку (обычно в тисках через оправку-выпрессовку), не бить молотком по кулачкам.
- Ввод в шпиндель — вставить оправку в конус шпинделя лёгким осевым усилием до упора. Если не садится — снять и найти причину, а не забивать.
- Затяжка — для резьбовых хвостовиков затянуть штатным ключом; для конуса Морзе — короткий резкий осевой толчок (для станков с затяжкой через шпильку — по регламенту станка).
- Контроль биения — индикатор на оправку у основания патрона: для сверлильных станков норма до 0,05 мм, для точных работ — до 0,02 мм.
- Проверка на проворот — пробный пуск на рабочих оборотах без нагрузки, затем под нагрузкой 30–40% от номинала.
Цеховой инсайт: самая частая причина «патрон вырвало» — не слабая затяжка, а перекос при вводе. Оправка вошла на 80% длины, её дожали, конус сел криво — и под нагрузкой провернулся. Контролируйте полную посадку по лапке или по контрольному пояску.
Расчет TCO: влияние биения оснастки на брак и простой ЧПУ
Неправильный выбор или монтаж оправки стоит не 500 рублей, а часов простоя станка и забракованной партии.
Простой пример. Сверлильный станок с ЧПУ, смена 8 часов, стоимость станко-часа с учётом оператора — условно 2500–4000 рублей. Если из-за биения оправки партия из 200 деталей ушла в брак по отверстиям:
- время на обнаружение — 1–2 часа;
- переналадка и повторный запуск — 1–2 часа;
- стоимость забракованного материала и работы — по факту партии.
Итого один инцидент — это десятки тысяч рублей и сорванный срок поставки. Оправка за несколько сотен рублей здесь — не статья экономии, а страховка.
Как собственник, я знаю цену простоя станка. Поэтому мы в «РосИнструменте» держим на складе ходовые позиции — оправки КМ1, КМ2, КМ3 под патроны B10–B18 — чтобы цех не ждал поставку неделю из-за расходника.
Типичные ошибки станочников при запрессовке и эксплуатации
Большинство отказов оправок — следствие несовпадения стандартов, грязной посадки и ударов по конусу.
- Путаница B и JT — патрон с посадкой JT не сядет на оправку под B, и наоборот. Проверяйте маркировку.
- Удар молотком по оправке — деформирует конус, биение растёт. Используйте выбивалку с лапкой.
- Смазка на конусе — проворот под нагрузкой. Только сухая посадка.
- Задиры и коррозия — не шлифуйте «на глаз», меняйте оправку.
- Неверный номер конуса — КМ2 в КМ3 сидит, но не центрируется. Проверяйте по маркировке шпинделя.
- Игнорирование биения — если не проверять индикатором, проблему поймаете по браку.
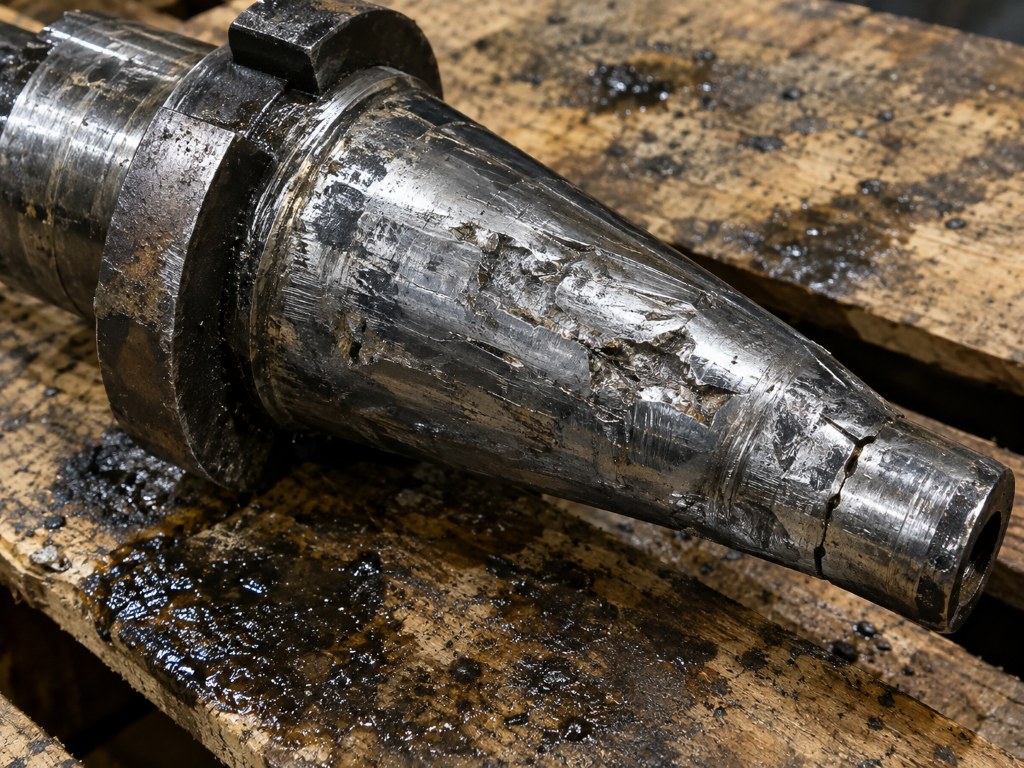
Удары молотком и грязная посадка необратимо нарушают геометрию конуса, делая точное сверление невозможным.
Цеховой инсайт: оправки КМ2 для патронов — самая ходовая позиция, и именно по ним чаще всего приносят «брак» из-за того, что в шпиндель КМ3 вставили КМ2 «на глаз». Разница диаметров ~6,6 мм — визуально почти незаметна, а по факту посадки нет.
Ответы на частые вопросы
Как понять, какая оправка нужна для моего станка?
Посмотрите маркировку конуса на шпинделе (КМ1–КМ5) и посадку патрона (B10–B18 или JT). Оправка для сверлильного патрона должна совпадать по обоим параметрам. Если сомневаетесь — пришлите фото маркировки, наши специалисты подберут оправку для сверлильного патрона, в том числе оправка для сверлильного патрона с конусом Морзе для ручной подачи.
Можно ли ставить патрон на оправку без пресса?
Можно, но аккуратно: через оправку-выпрессовку и тиски, без ударов по кулачкам. Удар по патрону — это потеря точности кулачков.
Какое биение считается нормой?
Для сверлильных станков — до 0,05 мм на оправке у основания патрона. Для точных работ — до 0,02 мм. Выше — ищите причину в посадке или износе шпинделя.
Чем отличается оправка с конусом морзе для сверлильных патронов от переходника?
Функционально близки: оправка — держатель патрона, переходник — часто переход между разными номерами конусов. Для подбора важны оба параметра: наружный конус и внутренняя посадка. Оправка для сверлильного патрона по ГОСТ 2682-86 и переходник сверлильного патрона конус морзе взаимозаменяемы в ряде задач, в том числе морзе для ручной подачи.
Почему патрон проворачивается на оправке?
Три причины: смазка на конусе, неполная посадка (перекос) или износ посадочной поверхности. Проверьте чистоту и полноту посадки, затем геометрию.
Сколько ходит оправка?
Зависит от жёсткости станка, СОЖ и нагрузки. Ресурс — расчётный, а не гарантированный: при аккуратной эксплуатации и сухой посадке оправка служит годами, при ударах и грязном конусе — месяцами.
Оправка для сверлильного патрона — расходник, который не должен останавливать цех. В «РосИнструменте» на складе в Екатеринбурге держим ходовые оправки для сверлильного патрона, переходники сверлильного патрона конус морзе, втулки, оправки для станков и станочную оснастку по выгодным для вас ценам. Отгружаем по России, работаем с юр. лицами.
Если нужен подбор под конкретный станок — напишите на info@ros-instrument.ru или позвоните +7 (343) 379-47-27, наши специалисты помогут с номером конуса и посадкой патрона. Офис: Екатеринбург, ул. Бабушкина, 6в.