АКЦИИ
Бренды
Компания
  • О компании
  • Сотрудники
  • Новости
  • Отзывы
  • Карьера
  • Лицензии
Блог
Информация
Контакты
    +73433794727
    +73433794727
    E-mail
    info@ros-instrument.ru
    Адрес
    Свердловская область, г. Екатеринбург, ул. Бабушкина д 6в (Центральный офис)
    Режим работы
    Пн 9:00 - 18:00
    Вт 9:00 - 18:00
    Ср 9:00 - 18:00
    Чт 9:00 - 18:00
    Пт 9:00 - 17:30
    Сб Выходной
    Вс Выходной
    Интернет магазин инструментов
    Интернет-магазин инструмента
    • Абразивный инструмент
      • Круги лепестковые торцевые КЛТ
      • Круги отрезные, зачистные
      • Круги шлифовальные      
        • Круги шлифовальные 14А
        • Круги шлифовальные 25А (Белый)
        • Круги шлифовальные 64С (Зелёный)
      • Шкурка шлифовальная ВАЗ
    • Алмазный инструмент
      • Карандаш алмазный
      • Круги алмазные      
        • Круг алмазный 11V970 (Чашечный конический)
        • Круг алмазный 12R4 (Тарельчатый)
        • Круг алмазный 12А220 (Тарельчатый конический)
        • Круг алмазный 12А245 (Чашечный)
        • Круг алмазный 14FF1 (Плоский с двухсторонним рельефом с полукруглым-выпуклым профилем)
        • Круг алмазный 14U1 (Прямой профиль трёхсторонние)
        • Круг алмазный 14А1 (Плоский с двухсторонним рельефом прямого профиля)
        • Круг алмазный 14ЕЕ1 (Плоский с двухсторонним рельефом и коническим профилем)
        • Круг алмазный 1A1 (Прямой профиль)
        • Круг алмазный 1FF1 (Плоский с полукругло-выпуклым профилем)
        • Круг алмазный 6A2 (Плоский с выточкой)
        • Круг алмазный 9A3 (Плоский с двухсторонней выточкой)
    • ДЕРЖАВКИ и ПЛАСТИНЫ ТВЕРДОСПЛАВНЫЕ
      • Державки токарные      
        • Державки для наружной обработки
        • Державки отрезные и канавочные
        • Державки расточные
        • Державки резьбовые
      • Комплектующие для державок      
        • Винты
        • Ключи
        • Опорные втулки
        • Опорные пластины
        • Прижим для пластин
        • Штифты
      • Пластины для внутреннего и наружного точения      
        • CCM...(Ромб 80° угол 7°)
        • CNM.. (Ромб 80°)
        • DCMT (Ромб 55° угол 7°)
        • DNM.. (Ромб 55°)
        • SCM...(Квадрат 90° угол 7°)
        • SNM.. (Квадрат 90°)
        • TCM...(Треугольник 60° угол 7°)
        • TNM.. (Треугольник 60°)
        • VBM.. (Ромб 35° угол 5°)
        • VNM.. (Ромб 35°)
        • WNM... (ломан.трехгранник 80°)
      • Пластины отрезные/канавочные MGMN
      • Пластины резьбовые внутренние
      • Пластины резьбовые наружные
      • Пластины фрезерные
    • Металлорежущий инструмент
      • Борфрезы      
        • Борфрезы гиперболические с точечным торцом, тип G
        • Борфрезы гиперболические со сферическим торцом, тип F
        • Борфрезы конические 60гр., тип J
        • Борфрезы конические 90гр., тип К
        • Борфрезы конические, тип M
        • Борфрезы обратный конус, тип N
        • Борфрезы овальные, тип E
        • Борфрезы пламевидные, тип H
        • Борфрезы сферические, тип D
        • Борфрезы сфероконические, тип L
        • Борфрезы сфероцилиндрические, тип С
        • Борфрезы цилиндрические с двойной насечкой, тип А
        • Борфрезы цилиндрические с торцевыми зубьями, тип B
      • Долбяки      
        • Долбяки дисковые
        • Долбяки чашечные
      • Зенкеры
      • Зенковки с коническим хвостовиком ГОСТ 14953-80
      • Зенковки с цилиндрическим хвостовиком ГОСТ 14953-80
      • Метчики      
        • Метчики гаечные прямые ГОСТ 1604-71, СТАЛЬ Р6М5
        • Метчики для конической дюймовой резьбы (К), ГОСТ 6227-80, СТАЛЬ Р6М5
        • Метчики для трубной конической резьбы (Rс), ГОСТ 6227-80, СТАЛЬ Р6М5
        • Метчики для трубной цилиндрической резьбы машинно-ручные (G), ГОСТ 3266-81, СТАЛЬ Р6М5
        • Метчики для трубной цилиндрической резьбы РУЧНЫЕ комплектные (G), ГОСТ 3266-81, СТАЛЬ 9ХС
        • Метчики машинно-ручные КОМПЛЕКТНЫЕ, ГОСТ 3266-81, СТАЛЬ Р6М5
        • Метчики машинно-ручные ЛЕВЫЕ, ГОСТ 1604-71, 3266-81, СТАЛЬ Р6М5
        • Метчики машинно-ручные одинарные (сквозной, глухой), ГОСТ 3266-81, СТАЛЬ Р6М5, ВК8
        • Метчики машинные с винтовой канавкой глухие DIN371,DIN376
        • Метчики машинные с прямой канавкой,сквозные DIN371,DIN376
      • Пластины сменные для сборных перовых сверел Р6М5 ГОСТ 25526-82      
        • Оправки для перовых сверл
        • Пластины сменные для сборных перовых сверел Р6М5 ГОСТ 25526-82
      • Плашки      
        • Плашка для резьбы BSF
        • Плашка для резьбы BSW
        • Плашка для резьбы UNC, UN2A
        • Плашка для резьбы UNF
        • Плашки для конической дюймовой резьбы (К), ГОСТ 6228-80 9ХС
        • Плашки для трубной конической резьбы (R), ГОСТ 6228-80 9ХС
        • Плашки для трубной цилиндрической резьбы (G) с КОБАЛЬТом, ГОСТ 9740-71 Р6М5К5
        • Плашки для трубной цилиндрической резьбы (G), ГОСТ 9740-71 9ХС
        • Плашки метрические ЛЕВЫЕ, ГОСТ 9740-71 9ХС
        • Плашки метрические с КОБАЛЬТом, ГОСТ 9740-71 P6M5K5 6е
        • Плашки метрические, ГОСТ 9740-71 9ХС
      • Полотно ножовочное машинное
      • Развертки      
        • Развертки машинные Р6М5
        • Развертки насадные
        • Развертки ручные ГОСТ 7722-77, 9ХС
      • Резцы      
        • Резцы отрезные ГОСТ 18884-73
        • Резцы подрезные отогнутые ГОСТ 18880-73
        • Резцы проходные отогнутые ГОСТ 18877-73 (угол 45,10)
        • Резцы проходные прямые ГОСТ 18878-73 (угол 45,10)
        • Резцы проходные упорные изогнутые ГОСТ 18879-73 (тип 2)
        • Резцы проходные упорные прямые ГОСТ 18879-73 (тип 1)
        • Резцы расточные для глухих отверстий ГОСТ 18883-73
        • Резцы расточные для сквозных отверстий ГОСТ 18882-73
        • Резцы резьбовые для внутренней резьбы ГОСТ 18885-73 (тип 2)
        • Резцы резьбовые для наружной резьбы ГОСТ 18885-73 (тип 1)
        • Резцы чистовые широкие ГОСТ 18881-73
      • Сверла      
        • Сверла конический хвостовик, средняя серия ГОСТ 10903-77 Р6М5
        • Сверла конический хвостовик, удлиненное ГОСТ 2092-77 Р6М5
        • Сверла ПРОТОЧенные цилиндрический хвостовик
        • Сверла ТВЕРДОСПЛАВНЫЕ
        • Сверла ЦЕНТРовочные (тип А,В,R), ГОСТ 14952-75 Р6М5
        • Сверла ЦЕНТРовочные тип А, с КОБАЛЬТом ГОСТ 14952-75 Р6М5К5
        • Сверла цилиндрический хвостовик с КОБАЛЬТом, ГОСТ 10902-77 Р6М5К5
        • Сверла цилиндрический хвостовик, длинная серия ГОСТ 886-77 Р6М5
        • Сверла цилиндрический хвостовик, ЛЕВОсторонние ГОСТ 10902-77 Р6М5
        • Сверла цилиндрический хвостовик, средняя серия ГОСТ 10902-77 Р6М5
      • Фрезы      
        • Ножи для фрез
        • Фрезы дисковые 3-х сторонние
        • Фрезы дисковые пазовые ГОСТ 3964-69, 8543-71
        • Фрезы концевые конический хвостовик
        • Фрезы концевые цилиндрический хвостовик
        • Фрезы отрезные
        • Фрезы ТВЕРДОСПЛАВНЫЕ
        • Фрезы торцевые насадные мелкозубые с рифлёными ножами ГОСТ 9473-80
        • Фрезы торцевые насадные с механическим креплением 5-гранных пластин ГОСТ 26595-85
        • Фрезы торцевые насадные со вставными ножами ГОСТ 24359-80
        • Фрезы червячные
        • Фрезы шпоночные конический хвостовик
        • Фрезы шпоночные цилиндрический хвостовик
    • Слесарно-монтажный инструмент
      • Головки торцевые
      • Зубило
      • Ключи      
        • Ключ монтажный коликовый
        • Ключи гаечные для круглых шлицевых гаек (КГЖ, КГШ)
        • Ключи гаечные комбинированные (КГК)
        • Ключи гаечные накидные двусторонние (КГН)
        • Ключи гаечные накидные односторонние (КГНО)
        • Ключи гаечные накидные ударные (КГКУ)
        • Ключи гаечные рожковые двухсторонние (КГД)
        • Ключи гаечные рожковые односторонние (КГО)
        • Ключи имбусовые
        • Ключи разводные, газовые-КТР
      • Молотки
      • Наборы инструментов
      • Наборы шоферского инструмента
      • Напильники, надфили      
        • Надфили
        • Напильники квадратные
        • Напильники круглые
        • Напильники плоские
        • Напильники полукруглые
        • Напильники трехгранные
      • Отвертки      
        • Отвертки крестовые
        • Отвертки шлицевые
      • Плоскогубцы, тонкогубцы, круглогубцы, кусачки, клещи съемник стопорных колец      
        • Плоскогубцы, круглогубцы
      • Полотно ножовочное ручное
    • Станочная оснастка
      • Втулки переходные
      • Оправки      
        • Оправки для сверлильного патрона ГОСТ 2682-86
        • Оправки для торцевых фрез
      • Патроны      
        • Патроны сверлильные и комплектующие
        • Патроны токарные
        • Патроны цанговые
      • Цанги      
        • Набор цанг
        • Цанги ER16
        • Цанги ER25
        • Цанги ER32
        • Цанги ER40
      • Центры вращения Гост 8742-75
      • Центры упорные Гост 13214-79
    • Электроинструмент марки Denzel
    Каталог
    По всему сайту
    По каталогу
    Войти
    0 Сравнение
    0 Избранное
    0 Корзина
    Метчики Метчики  Плашки Плашки  Сверла Сверла Фрезы Фрезы Борфрезы Борфрезы Державки токарные Державки токарные Пластины Пластины Резцы Резцы  Абразивный Абразивный  Алмазный Алмазный Оснастка Оснастка
    Интернет магазин инструментов
    Каталог
    По всему сайту
    По каталогу
    Войти
    0 Сравнение
    0 Избранное
    0 Корзина
    +73433794727
    • Телефоны
    • +73433794727
    • info@ros-instrument.ru
    Интернет магазин инструментов
    Телефоны
    +73433794727
    E-mail
    info@ros-instrument.ru
    Адрес
    Свердловская область, г. Екатеринбург, ул. Бабушкина д 6в (Центральный офис)
    Режим работы
    Пн 9:00 - 18:00
    Вт 9:00 - 18:00
    Ср 9:00 - 18:00
    Чт 9:00 - 18:00
    Пт 9:00 - 17:30
    Сб Выходной
    Вс Выходной
    0
    0
    0
    • Кабинет
    • 0 Сравнение
    • 0 Избранное
    • 0 Корзина
    • Бренды
    • Акции
    • Компания
      • Компания
      • О компании
      • Сотрудники
      • Новости
      • Отзывы
      • Карьера
      • Лицензии
    • Блог
    • Информация
    • Контакты
    +73433794727
    • Телефоны
    • +73433794727
    • info@ros-instrument.ru
    • Свердловская область, г. Екатеринбург, ул. Бабушкина д 6в (Центральный офис)
    • Пн 9:00 - 18:00
      Вт 9:00 - 18:00
      Ср 9:00 - 18:00
      Чт 9:00 - 18:00
      Пт 9:00 - 17:30
      Сб Выходной
      Вс Выходной
    Главная
    Блог
    Обзоры инструмента
    Как правильно выбрать переходную втулку с конусом Морзе

    Как правильно выбрать переходную втулку с конусом Морзе

    Инструменты
    Александр Шестопалов
    Александр Шестопалов

    Приветствую. Я — Александр Шестопалов, руководитель компании «РосИнструмент». За 20 лет в металлообработке я сформировал четкое правило: точность детали начинается с жесткости оснастки. Меня удивляет, когда на современные обрабатывающие центры или откапиталенные советские станки ставят «пластилиновые» китайские переходники, а затем удивляются, почему выкрашивается дорогой твердосплав или инструмент проворачивает в пиноли. В этой статье мы разберем физику базирования инструмента, откажемся от маркетинговой шелухи и научимся подбирать оснастку так, чтобы она гарантированно отрабатывала вложенный бюджет.

    Если перед вашим производством прямо сейчас стоит задача срочно укомплектовать оборудование и вы не имеете права рисковать дорогостоящим шпинделем, рекомендую сразу изучить надежные переходные втулки в нашем каталоге, которые проходят строгий контроль геометрии и твердости. А для тех инженеров, кто хочет детально разобраться в отличиях фиксации, таблицах уклонов и формулах расчета убытков, мы продолжаем наш технический разбор.

    Краткая выжимка: выбор переходных втулок для станков

    • Конус Морзе держит инструмент за счет силы трения, но для фрезерования и сверления требуются принципиально разные типы фиксации (штревель против лапки).
    • Углы уклона у конусов от КМ1 до КМ6 — разные. Единой пропорции не существует, поэтому дешевые аналоги с нарушенной геометрией дают биение.
    • Сборка из нескольких втулок («матрешка») снижает жесткость системы СПИД в геометрической прогрессии. Правило: один переход — одна деталь.
    • Экономия 500 рублей на оснастке часто приводит к ремонту пиноли задней бабки стоимостью в десятки тысяч рублей.

    Виды переходных втулок: фиксация лапкой против резьбы под штревель

    Переходная втулка с конусом Морзе — это прецизионный элемент инструментальной оснастки, предназначенный для точного центрирования и надежной фиксации режущего инструмента с коническим хвостовиком в шпинделе станка.
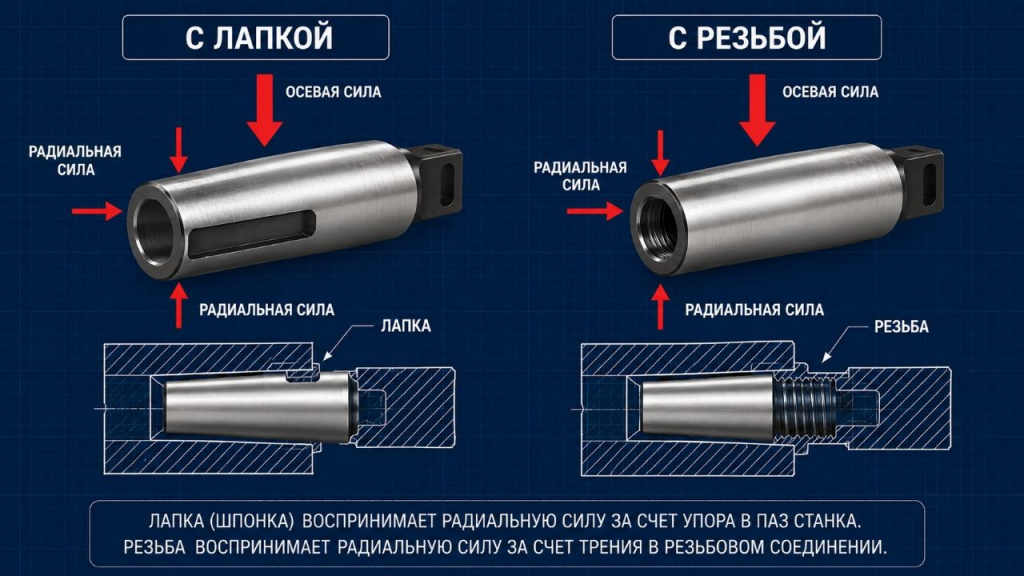
    Инфографика отличий конуса Морзе с лапкой и конуса с резьбой.

    Разница векторов сил: лапка удерживает осевую нагрузку при сверлении, резьба противостоит радиальным силам при фрезеровании.

    Главная ошибка снабженцев — покупка оснастки исключительно по номерам конусов, игнорируя кинематику самого станка. Втулка шпинделя токарного станка и оснастка для фрезерного центра работают под воздействием разных векторов сил.

    Втулки для сверлильных и токарных станков (с лапкой, ГОСТ 13789-68)

    Втулка переходная с лапкой — оснастка, передающая крутящий момент за счет плотной посадки конуса, где плоский хвостовик (лапка) служит исключительно для извлечения инструмента и страховки от проворота при пиковых осевых нагрузках.

    При сверлении на токарном или радиально-сверлильном станке вектор силы резания направлен строго по оси инструмента. Сверло самопроизвольно вдавливается в конус, увеличивая пятно контакта и силу трения. Лапка на конце хвостовика входит в паз пиноли. Ее задача — не держать крутящий момент (его держит конусность), а предотвратить аварийную ситуацию при заклинивании стружки. Извлечение клином такого инструмента занимает секунды. Строгий стандарт для этого типа — ГОСТ 13789-68.

    Втулки для фрезерных станков (с внутренней резьбой, DIN 2185)

    Втулка переходная для фрезерного станка — оснастка с внутренней резьбой в хвостовой части, требующая принудительной затяжки штревелем (тягой) сквозь шпиндель для противодействия радиальным силам.

    При фрезеровании возникают мощные радиальные (боковые) нагрузки. Если вы поставите в фрезерный станок инструмент с лапкой, боковое усилие неминуемо расшатает конус. Потеря пятна контакта приведет к тому, что фрезу просто вытянет из шпинделя вниз. Поэтому здесь используется резьба. Штревель намертво втягивает переходник в шпиндель, обеспечивая монолитную жесткость.

    Совет эксперта (А.С. Шестопалов):

    «Никогда не пытайтесь адаптировать токарный переходник для сверла с коническим хвостовиком под фрезерные задачи, срезая лапку болгаркой и нарезая резьбу кустарным способом. Нарушение балансировки и термообработки металла гарантированно убьет подшипники шпинделя на оборотах свыше 2000 об/мин».

    Ошибка каскадной сборки: почему несколько втулок снижают жесткость шпинделя

    Синдром «Матрешки» — грубое технологическое нарушение, при котором оператор использует каскад из нескольких переходников для установки мелкого инструмента в крупный шпиндель, что критически снижает жесткость узла.
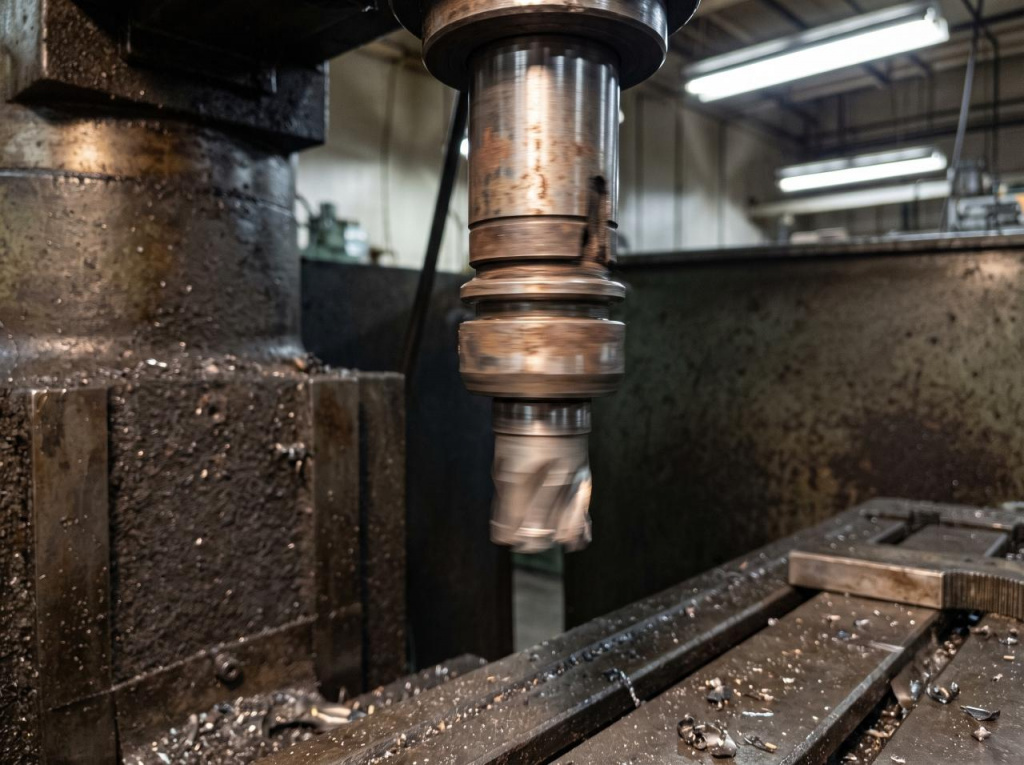
    Вибрация и радиальное биение из-за каскадной сборки переходных втулок.

    Сборка "матрешкой" из нескольких переходников неизбежно приводит к радиальному биению и выкрашиванию режущей кромки фрезы.

    На производстве часто возникает ситуация: есть шпиндель с внутренним конусом Морзе 5 (КМ5), а нужно зажать сверло с хвостовиком КМ2. У снабженца нет прямой оснастки, и оператор собирает конструкцию: втулка переходная конус Морзе 4 3, затем в нее вставляется переходник КМ3-КМ2, а вся эта гирлянда отправляется в шпиндель через втулку КМ5-КМ4.

    В металлообработке все есть инженерный компромисс. Выбирая универсальность (сборку из того, что есть под рукой), вы жертвуете жесткостью. Собирать такую «матрешку» на фрезерном ЧПУ — это как ставить докатку от легкового автомобиля на карьерный самосвал и ждать от него идеальной управляемости.

    Каждое сопряжение добавляет микролюфт. Погрешность базирования суммируется. Итог:

    1. Радиальное биение на конце инструмента возрастает в 3-5 раз.
    2. При обработке вязких сталей (например, нержавейки) возникают резонансные вибрации.
    3. Твердосплавная режущая кромка, обладающая высокой твердостью, но низкой прочностью на изгиб, мгновенно выкрашивается.

    Правило грамотного технолога: один шаг — одна деталь. Если нужен переход через размер, используется прямая втулка переходная с км3 на км2 или удлиненная версия под конкретную задачу.

    Расчет убытков при провороте инструмента в пиноли станка

    Проворот инструмента — аварийная ситуация, возникающая из-за недостаточного пятна контакта между сопрягаемыми коническими поверхностями, приводящая к разрушению оснастки и повреждению станка.

    Частая история: отдел закупок находит «аналоги» по низу рынка. Приезжают детали из сырой стали с нарушенной геометрией. Токарь устанавливает сверло диаметром 40 мм, включает подачу, и инструмент проворачивает внутри пиноли.

    Давайте считать убытки в цифрах:

    • Смятый хвостовик сверла: от 3 000 до 15 000 рублей.
    • Задиры внутри пиноли задней бабки (работает как фреза, уничтожая посадочное место): восстановление геометрической точности (расточка, шлифовка) обойдется в 40 000 — 80 000 рублей.
    • Простой станка во время ремонта: 3-5 смен (потерянная выручка измеряется сотнями тысяч).

    Экономия в 500 рублей на качественной оснастке оборачивается колоссальным ростом TCO (совокупной стоимости владения). Качественный зажим и фиксация требуют твердости поверхности не менее 45-50 HRC и точного соблюдения угла уклона.

    Таблица размеров и углов уклона конусов Морзе от КМ1 до КМ6

    Конус Морзе (Morse Taper, MT) — международный стандарт самозаклинивающегося хвостовика, отличительной чертой которого является уникальный угол уклона для каждого номера (от 1°25'43" до 1°30'26").

    То, о чем часто молчат теоретики: у номеров КМ нет единой математической пропорции. Втулка переходная конус Морзе 2 имеет другой угол уклона, нежели КМ3. Именно поэтому кустарное производство оснастки "на глаз" обречено на провал.

    Ниже приведена таблица для быстрой идентификации параметров. Она поможет снабженцам перевести заявки цеха в точные миллиметры.

    Номер конуса (КМ/MT) Макс. диаметр конуса (D), мм Угол уклона Применяемость (частые комбинации)
    КМ 1 12.065 1°25'43" Мелкий инструмент, сверла до 14 мм
    КМ 2 17.780 1°25'50" Втулка переходная конус Морзе 2 (популярна на средних станках)
    КМ 3 23.825 1°26'16" Втулки переходные конус Морзе 3 3 (удлинители), фрезы средних диаметров
    КМ 4 31.267 1°29'15" Тяжелая токарная обработка, сверла до 50 мм
    КМ 5 44.399 1°30'26" Крупногабаритные станки, тяжелое машиностроение
    КМ 6 63.348 1°29'36" Уникальное тяжелое оборудование

    Чек-лист главного технолога: как проверять переходные втулки при приемке

    Входной контроль инструментальной оснастки — обязательная процедура проверки геометрических и физико-механических свойств изделия перед его допуском к эксплуатации на металлорежущем оборудовании.
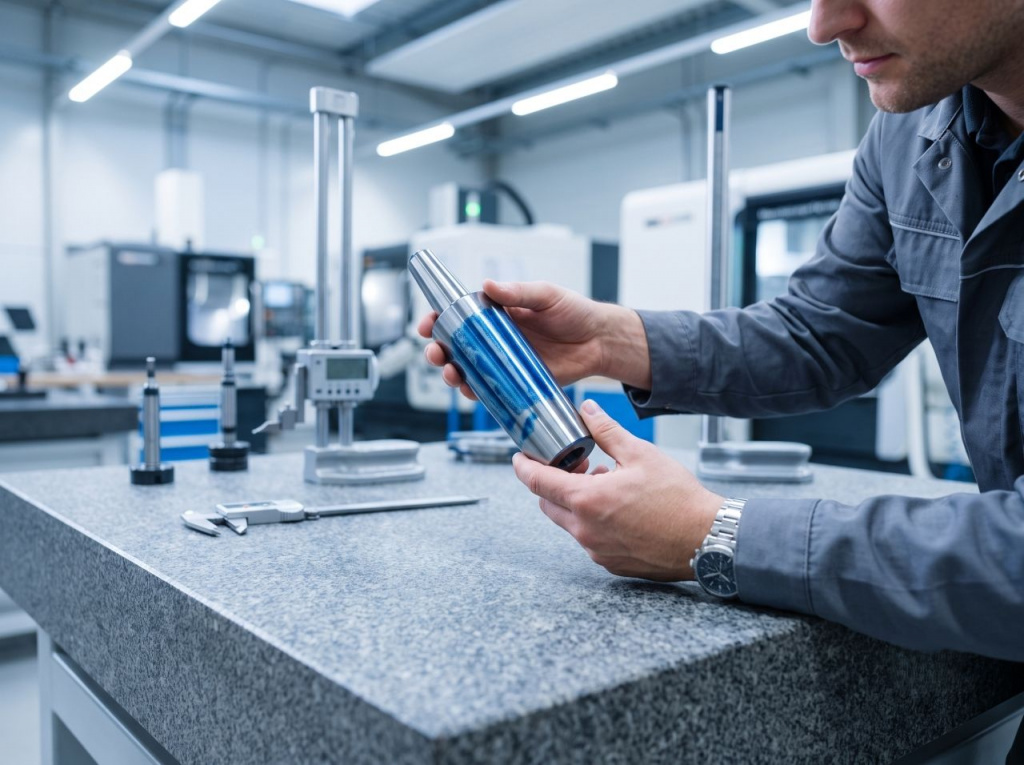
    Инженер проверяет пятно контакта конуса Морзе с помощью берлинской лазури.

    Проверка на краску — самый надежный способ убедиться в точности угла уклона перед установкой в станок.

    Как собственник бизнеса, я понимаю, чего вам стоит простой оборудования. Чтобы защитить свой цех, внедрите этот короткий чек-лист при приемке оснастки:

    1. Проверка твердости. Заявленная твердость рабочих поверхностей должна составлять 45-50 HRC. Если металл «сырой», соосность уйдет после первой же тяжелой смены.
    2. Визуальный контроль шероховатости. Внутренняя и внешняя поверхности должны быть отшлифованы (Ra 0.8). Любые следы от резца (концентрические круги) недопустимы.
    3. Проверка на краску (пятно контакта). Нанесите тонкий слой берлинской лазури на эталонный конус и вставьте во втулку. Правильное пятно контакта должно составлять не менее 85% площади поверхности. Если краска стерлась только кольцами по краям — перед вами брак, который приведет к провороту.

    Частые вопросы

    Можно ли использовать втулку с лапкой на фрезерном станке, если аккуратно работать?

    Нет. Фрезерование создает радиальные силы, которые вытягивают инструмент из шпинделя. Лапка не удержит конус от расшатывания. Это гарантированно приведет к порче детали, поломке фрезы и риску травмы оператора. Используйте только оснастку с резьбой под штревель.

    Как правильно извлекать инструмент из переходной втулки?

    Исключительно с помощью специального клина (выколотки), который вставляется в сквозной паз втулки. Удары молотком по хвостовику недопустимы — они деформируют базовые поверхности и нарушают центровку системы.

    В чем разница между конусом Морзе и Метрическим конусом?

    Конус Морзе имеет конусность примерно 1:19 до 1:20 (в зависимости от номера). Метрический конус (например, №80, №100) имеет строгую конусность ровно 1:20. Они не взаимозаменяемы. Попытка установить один в другой приведет к точечному контакту и немедленной аварии при запуске шпинделя. Всегда сверяйте маркировку с паспортом станка.

    Характеристики

    Автор
    Александр Шестопалов
    • Комментарии
    Загрузка комментариев...
    Назад к списку
    • Все публикации 83
      • Инструменты 83
    Подпишитесь на рассылку наших новостей и акций
    Подписаться
    Подписаться
    на новости и акции
    Связаться с нами
    +73433794727
    +73433794727
    E-mail
    info@ros-instrument.ru
    Адрес
    Свердловская область, г. Екатеринбург, ул. Бабушкина д 6в (Центральный офис)
    Режим работы
    Пн 9:00 - 18:00
    Вт 9:00 - 18:00
    Ср 9:00 - 18:00
    Чт 9:00 - 18:00
    Пт 9:00 - 17:30
    Сб Выходной
    Вс Выходной
    info@ros-instrument.ru
    Свердловская область, г. Екатеринбург, ул. Бабушкина д 6в (Центральный офис)
    Интернет-магазин
    Каталог
    Акции
    Компания
    Сотрудники
    Новости
    Отзывы
    Вакансии
    Лицензии
    Информация
    Статьи
    Бренды
    Покупателям
    Условия оплаты
    Условия доставки
    Вопрос-ответ
    Гарантия и возврат
    Как сделать заказ
    © 2014 - 2026 год. Все права защищены. Официальный сайт ООО «РИ96» ИНН: 6659154483 | ОГРН: 1076659010405.
    Политика конфиденциальности
    Оферта
    Разработано в
    онегин лого

    На информационном ресурсе применяются рекомендательные технологии.

    Все ресурсы сайта ros-instrument.ru, включая (но не ограничиваясь) текстовую, графическую, фотографическую и видео информацию, структуру, дизайн и оформление страниц, доменное имя, фирменное наименование являются объектами авторского права и прав на интеллектуальную собственность, защищены российским законодательством и международными соглашениями об охране авторских прав. Запрещается любое использование содержания страниц и контента данного сайта на других площадках без предварительного согласия правообладателя. Запрещаются любые иные действия, в результате которых у пользователей Интернета может сложиться впечатление, что представленные материалы не имеют отношения к ros-instrument.ru.

    Главная Каталог 0 Корзина 0 Избранные Кабинет 0 Сравнение Акции Контакты Услуги Бренды Отзывы Компания Документы Реквизиты Регион Поиск Блог Обзоры