


Базовые отличия машинных метчиков для нарезания резьбы
Метчик машинный — это режущий инструмент для нарезания внутренней резьбы на станках с механической подачей, в отличие от ручного, который работает с воротком. Машинный метчик для нарезания резьбы обеспечивает один проход и высокую скорость резания. Ключевое отличие — один проход и высокая скорость резания.
Если коротко: прямая канавка (DIN 371) — для сквозных отверстий, винтовая (DIN 376) — для глухих. Прямая канавка отводит стружку вперед по ходу подачи, винтовая — назад, вверх по канавке. Для глухого отверстия прямая канавка — это гарантированный залом метчика на третьем-пятом отверстии: стружке некуда деваться, она запрессовывается и клинит инструмент.
| Параметр | Прямая канавка (DIN 371) | Винтовая канавка (DIN 376) |
| Отвод стружки | Вперед, перед метчиком | Назад, вверх по канавке |
| Тип отверстия | Сквозное | Глухое |
| Угол наклона канавки | 0° | 10–15° (правая/левая) |
| Риск залома в глухом отверстии | Высокий | Низкий |
| Стоимость | Ниже | Выше на 15–25% |
| Типичное применение | Гайки, фланцы, проходные резьбы | Корпуса, кронштейны, детали с закрытой резьбой |
Назначение машинных метчиков для станков с ЧПУ
Метчик машинный — это осевой режущий инструмент для нарезания внутренней резьбы в предварительно подготовленном отверстии. Машинный метчик для нарезания резьбы работает на токарных, сверлильных станках, обрабатывающих центрах с приводным инструментом и на специализированных резьбонарезных автоматах. Метчик машинный m8x1 и другие типоразмеры применяются в промышленности для массового производства.
Главное отличие от ручного — конструкция заборной части и хвостовика. Машинный метчик рассчитан на жесткое крепление в патроне или цанге, на механическую подачу и на скорость резания от 5 до 30 м/мин в зависимости от материала. Ручной метчик работает с воротком, на малых скоростях, и его заборная часть длиннее — чтобы распределить нагрузку на несколько зубьев при ручном вращении. Машинный метчик для нарезания резьбы имеет более короткую заборную часть.
«За 20 лет поставок я регулярно вижу, как технологи пытаются нарезать резьбу в глухом отверстии машинным метчиком с прямой канавкой. Результат всегда один — сломанный инструмент и деталь в брак. Это не вопрос качества метчика, это вопрос физики стружкоотвода».
Александр Шестопалов, директор «РосИнструмент»
Машинный метчик нарезает резьбу за один проход. Это принципиально: ручной комплект из чернового и чистового метчика здесь не нужен. Один проход — одно отверстие — одна резьба. При правильном подборе режимов и СОЖ ресурс машинного метчика из HSS-E до переточки составляет 300–800 отверстий в стали до 45 HRC. Метчик машинный m8x1 — самый востребованный типоразмер в машиностроении.
Метчики с прямой канавкой (DIN 371) для сквозных отверстий
Метчик машинный с прямой канавкой (DIN 371) — это инструмент для сквозных отверстий, где стружка свободно выходит вперед по ходу подачи. Канавки расположены параллельно оси инструмента, угол наклона — 0°.
Конструкция простая и предсказуемая. Режущие кромки работают как строгальные ножи, срезая стружку, которая продавливается вперед и выходит через отверстие. Прямая канавка обеспечивает максимальную жесткость зуба — нет боковой нагрузки, которая возникает при винтовой геометрии.
Когда выбирать прямую канавку:
- Сквозное отверстие — стружка выходит свободно, риск залома минимален.
- Мягкие стали до 35 HRC — стружка вязкая, но при сквозном отверстии она не запирается.
- Латунь, бронза, алюминиевые сплавы — короткая ломаная стружка, прямая канавка справляется без проблем.
- Резьба в гайках и фланцах — классическое применение, где отверстие всегда сквозное.
- Вертикальная обработка на сверлильных станках — стружка падает вниз под собственным весом, помогая отводу.
Минус прямой канавки — невозможность работать в глухом отверстии. Если отверстие закрыто, стружке некуда уходить, она утрамбовывается, растет крутящий момент, и метчик ломается. Это не дефект инструмента — это нарушение технологии.
Метчики с винтовой канавкой (DIN 376) для глухих отверстий
Метчик машинный с винтовой канавкой (DIN 376) — это решение для глухих отверстий, где стружку нужно эвакуировать назад, в сторону хвостовика. Винтовая канавка работает как шнек: при вращении метчика стружка поднимается вверх по канавке и выходит из отверстия.
Угол наклона канавки — 10–15°. Чем больше угол, тем агрессивнее отвод стружки, но тем слабее зуб. Для нержавеющих сталей и титана нужен максимальный угол — стружка вязкая, липкая, ее нужно активно вытягивать. Для чугуна и бронзы угол можно уменьшить — стружка ломкая, она и так хорошо эвакуируется.
Когда выбирать винтовую канавку:
- Глухое отверстие — стружка выходит назад, не утрамбовывается на дне.
- Нержавеющие стали — вязкая стружка требует активного отвода, прямая канавка здесь не работает даже в сквозных отверстиях.
- Стали до 45 HRC — при глухих отверстиях и твердых материалах винтовая канавка обязательна.
- Горизонтальная обработка — стружка не падает вниз, ее нужно вытягивать принудительно.
- Глубина резьбы более 1,5 диаметра — чем глубже отверстие, тем критичнее отвод стружки.
Важный нюанс: винтовая канавка бывает правой и левой. Правая — для правых резьб, левая — для левых. Если перепутать, метчик будет работать как сверла с обратной заточкой: стружка пойдет не туда, и инструмент заклинит.
DIN 371 vs DIN 376: в чем разница кроме канавки
Стандарты DIN 371 и DIN 376 определяют не только форму канавки, но и конструкцию хвостовика. DIN 371 — метчик с цилиндрическим хвостовиком и квадратом, DIN 376 — с уменьшенным хвостовиком. Это важно для крепления в патроне.
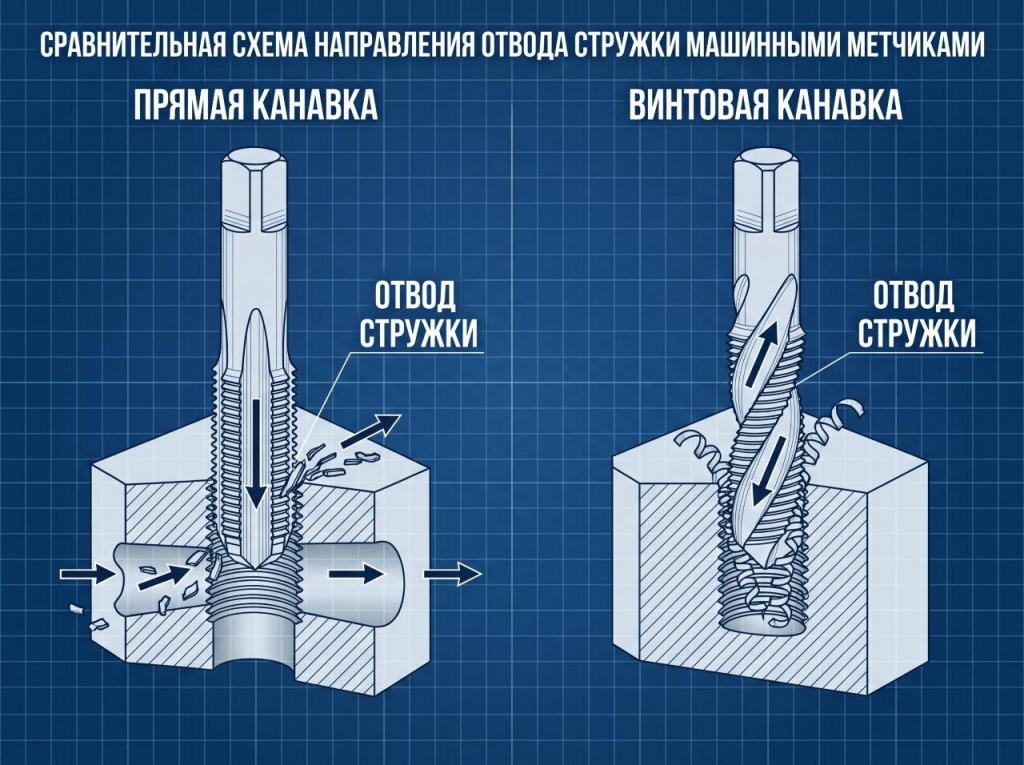
Принципиальная разница в отводе стружки: прямая канавка выталкивает стружку вперед, винтовая — тянет назад.
| Параметр | DIN 371 | DIN 376 |
| Хвостовик | Цилиндрический, полный диаметр | Уменьшенный, меньше диаметра резьбы |
| Квадрат на хвостовике | Есть | Есть |
| Канавка | Прямая или винтовая | Прямая или винтовая |
| Диапазон резьб | M1–M10 | M3–M52 |
| Типичное применение | Мелкие резьбы в легких станках | Крупные резьбы, тяжелые режимы |
Уменьшенный хвостовик DIN 376 позволяет использовать один патрон для разных диаметров резьбы — это удобно на обрабатывающих центрах с автоматической сменой инструмента. DIN 371 чаще применяют на сверлильных станках и в ручных патронах.
Метчик машинный M8x1 — это граничный случай. Встречается и в DIN 371, и в DIN 376 исполнении. Если работаете на ЧПУ с цанговым патроном — берите DIN 376, хвостовик 6,3 мм. Если на сверлильном станке с патроном — DIN 371, хвостовик 8 мм.
Практика против теории: почему каталожные данные врут
Каталожные данные по стойкости метчиков — это лабораторные цифры, полученные на идеально жестком станке, с идеальной СОЖ и идеальной соосностью. В реальном цехе условия другие.
Что реально влияет на стойкость:
- Биение шпинделя — если оно больше 0,02 мм, метчик работает как фреза, режет одной стороной и ломается. Проверьте индикатором: если биение больше допуска — лечите шпиндель, а не меняйте метчики.
- СОЖ — без эмульсии или масла стойкость падает в 2–3 раза. Для нержавейки СОЖ обязательна, для алюминия — желательна, для чугуна можно работать всухую.
- Жесткость закрепления детали — если деталь вибрирует, метчик получает ударные нагрузки и выкрашивается.
- Отверстие под резьбу — диаметр сверления должен быть выдержан с допуском. Для M8x1 отверстие — 7,0 мм. Если просверлить 6,8 — метчик перегружен, если 7,2 — резьба будет рваная. Метчик машинный m8x1 требует точного сверления.
Экономика производства: последствия залома инструмента в детали
Заломанный метчик — это не только стоимость инструмента. Это час простоя станка, работа технолога, работа слесаря по извлечению, а иногда и брак детали.
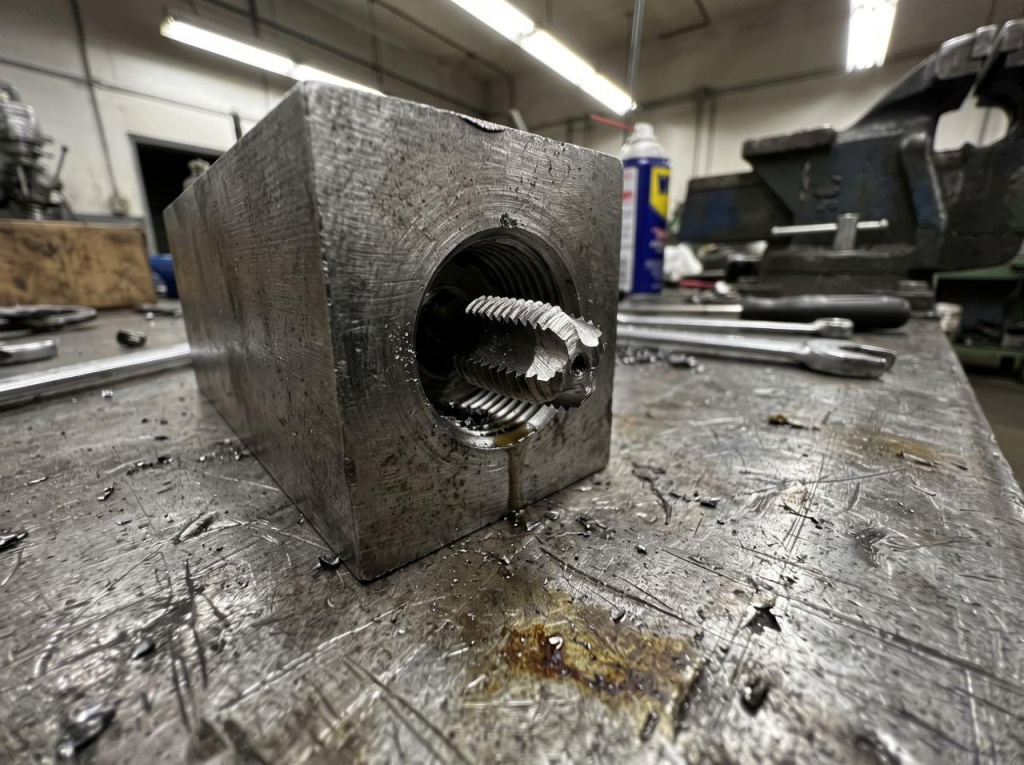
Использование метчика с прямой канавкой в глухом отверстии — гарантированный залом инструмента из-за спрессованной стружки.
Считаем: метчик M8x1 из HSS-E стоит 300–500 рублей. Час простоя обрабатывающего центра — 1500–3000 рублей. Извлечение сломанного метчика электроэрозией — 500–1000 рублей за отверстие. Итого один залом обходится в 2300–4500 рублей. Это 5–10 метчиков.
«Как собственник, я знаю цену простоя станка. Один заломанный метчик в глухом отверстии — это потерянная смена и сорванный план. Поэтому мы всегда спрашиваем клиента: какое у вас отверстие, сквозное или глухое? Это экономит деньги заказчика, а не наша прихоть».
Александр Шестопалов, директор «РосИнструмент»
Как выбрать метчик машинный: пошаговый алгоритм
Шаг 1. Определите тип отверстия. Сквозное — прямая канавка, глухое — винтовая. Это главный критерий, с него начинается выбор.
Шаг 2. Определите материал заготовки. Для сталей до 35 HRC — HSS, для сталей до 45 HRC и нержавейки — HSS-E (кобальтовый сплав), для титана и жаропрочных — твердосплавные метчики.
Шаг 3. Проверьте глубину резьбы. Если глубина больше 1,5 диаметра — только винтовая канавка, даже для сквозного отверстия. Стружка не успевает выйти, и прямая канавка создает пробку.
Шаг 4. Уточните стандарт хвостовика. DIN 371 для сверлильных станков и мелких резьб, DIN 376 для ЧПУ и крупных резьб.
Шаг 5. Подберите покрытие. TiN — универсальное, TiCN — для алюминия, TiAlN — для высоких температур.
Шаг 6. Проверьте отверстие под резьбу. Диаметр сверла должен соответствовать шагу резьбы: M6x1 — 5,0 мм, M8x1,25 — 6,8 мм, M10x1,5 — 8,5 мм.
Метчик машинно-ручной: отдельная категория
Метчик машинно-ручной — это компромиссный вариант, который работает и с воротком, и на станке. Он имеет укороченную заборную часть и может нарезать резьбу за один проход в мягких материалах.
Когда нужен метчик машинно-ручной:
- Ремонтные работы — нужно нарезать резьбу и на станке, и вручную.
- Мягкие материалы — алюминий, латунь, мягкая сталь до 25 HRC.
- Единичное производство — нет смысла покупать отдельно машинный и ручной комплект.
- Доводка резьбы — машинный метчик нарезал черновую резьбу, машинно-ручной проходит чистовую. Метчик машинный m8x1 подходит для большинства стандартных отверстий.
Метчик машинно-ручной комплектный — это набор из чернового и чистового метчика. Черновой снимает основной слой металла, чистовой калибрует резьбу. Для сквозных отверстий в мягких материалах можно использовать только чистовой — он справится за один проход.
Минус машинно-ручного — меньшая стойкость на станке по сравнению с чисто машинным. Геометрия рассчитана на универсальность, а не на максимальную производительность. Если у вас серийное производство — берите чисто машинный.
Типичные ошибки при нарезании резьбы машинным метчиком
Ошибка 1. Прямая канавка в глухом отверстии. Самая частая и самая дорогая ошибка. Стружка утрамбовывается, метчик заклинивает и ломается. Результат — брак детали и простой станка.
Ошибка 2. Игнорирование СОЖ. Без смазки метчик перегревается, режущие кромки теряют твердость, стойкость падает в разы. Для нержавейки СОЖ обязательна, для алюминия — желательна.
Ошибка 3. Неверный диаметр отверстия. Если отверстие мало — метчик перегружен и ломается. Если велико — резьба получается неполной, рваной, не проходит калибр.
Ошибка 4. Экономия на покрытии. Метчик без покрытия в нержавейке работает в 2–3 раза меньше, чем с TiN. Экономия 20% на инструменте оборачивается потерей 200% на простоях.
Ошибка 5. Работа на изношенном метчике. Затупленный метчик не режет, а давит металл. Это вызывает наклеп — упрочнение поверхности отверстия. Следующий метчик ломается еще быстрее.
Наростообразование: почему метчик «не режет»
Наростообразование — это налипание обрабатываемого металла на режущую кромку. Происходит при недостаточной скорости резания и отсутствии СОЖ. Частицы стружки привариваются к кромке, и метчик начинает не резать, а давить.
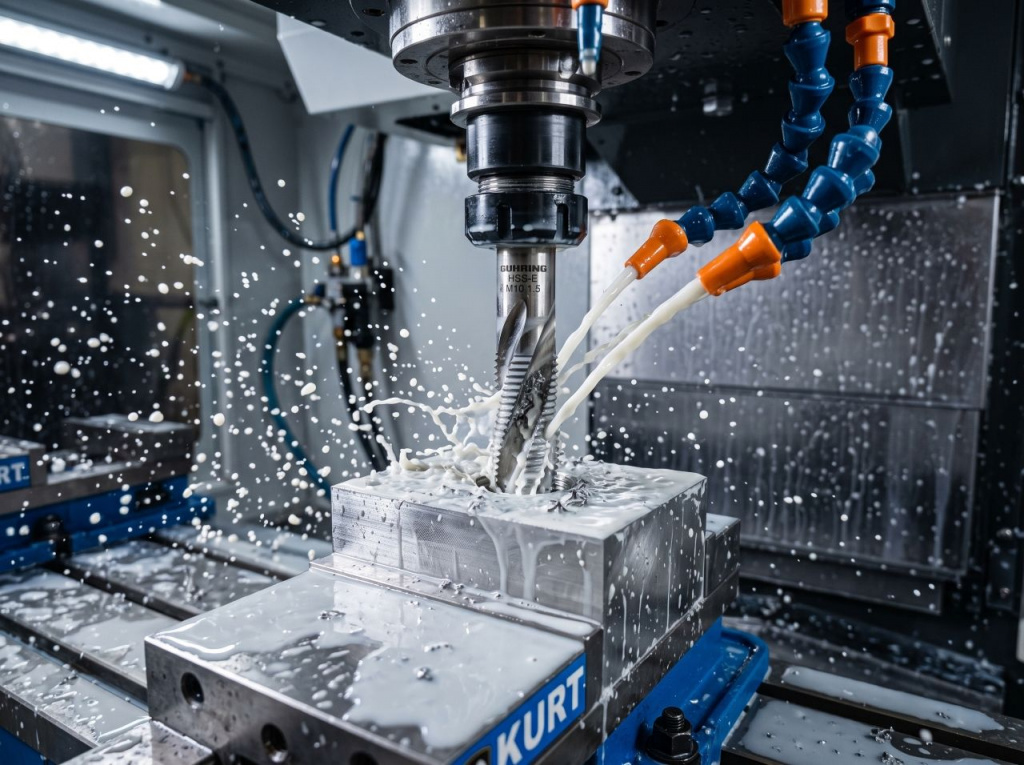
Использование СОЖ критически важно для нержавеющих и вязких сталей — она исключает перегрев и предотвращает наростообразование.
Бытовая аналогия: представьте, что вы режете засахаренный мед тупым ножом. Нож не режет, а мнет, и мед налипает на лезвие. То же самое происходит с метчиком при наростообразовании.
Как бороться:
- Увеличить скорость резания — нарост исчезает при скоростях выше 15 м/мин для стали.
- Использовать СОЖ — смазка предотвращает приваривание стружки.
- Применять покрытие TiN — снижает коэффициент трения, стружка скользит по канавке.
Частые вопросы и ответы
Можно ли нарезать резьбу в глухом отверстии метчиком с прямой канавкой, если отверстие неглубокое?
Если глубина резьбы не превышает 0,5 диаметра — можно, стружка успеет выйти. Но при глубине более 1 диаметра — только винтовая канавка. Не рискуйте деталью ради экономии на инструменте.
Чем отличается метчик машинный M8x1 от M8x1,25?
Шагом резьбы. M8x1 — мелкий шаг, M8x1,25 — крупный. Для мелкого шага нужно сверлить отверстие 7,0 мм, для крупного — 6,8 мм. Мелкий шаг применяют для тонкостенных деталей, крупный — для стандартных соединений.
Можно ли использовать машинный метчик вручную, с воротком?
Можно, но не нужно. Машинный метчик рассчитан на жесткое крепление и механическую подачу. Вручную он будет задирать резьбу и быстро затупится. Для ручной работы берите метчик машинно-ручной. Машинный метчик для нарезания резьбы требует станка.
Какой метчик выбрать для нержавейки 12Х18Н10Т?
Только винтовая канавка, HSS-E с покрытием TiN или TiAlN. Нержавейка — вязкий материал, стружка липкая, прямая канавка не справится даже в сквозном отверстии. Обязательно используйте СОЖ.
Что делать, если метчик сломался в отверстии?
Самый надежный способ — электроэрозионный станок. Если его нет — попробуйте высверлить метчик сверлом из твердого сплава, но это рискованно. Проще заказать извлечение специалистам. Это дешевле, чем брак детали.
Где купить машинный метчик
Компания «РосИнструмент» — поставщик металлорежущего инструмента в Екатеринбурге с 2004 года. На складе в наличии — метчики машинные с прямой и винтовой канавкой, DIN 371 и DIN 376, из HSS и HSS-E, с покрытием TiN и без.
Адрес: Свердловская область, г. Екатеринбург, ул. Бабушкина, д. 6в (центральный офис). Работаем с 9:00 до 18:00 в будни, доставка по России и в Казахстан.
Если сомневаетесь в выборе — пришлите чертеж детали на info@ros-instrument.ru, технологи «РосИнструмента» подберут инструмент под вашу задачу и рассчитают режимы резания. Это бесплатно и ни к чему не обязывает.
Телефон для консультации: +7 (343) 379-47-27.