


Базовые особенности нарезания конической резьбы K и Rc
Коническая резьба — это резьба с конусностью 1:16, которая герметизирует соединение без уплотнителей за счет деформации витков при свинчивании. Внутреннюю коническую резьбу нарезают специальными метчиками, которые отличаются от обычных удлиненной рабочей частью и отсутствием калибрующей зоны.
Три факта, которые сэкономят вам деньги:
- Метчик для конической резьбы K — это коническая дюймовая резьба с углом профиля 60° по ГОСТ 6111-52. Применяется в топливных, масляных и гидравлических системах. Нарезание конической резьбы этим инструментом обеспечивает герметичность соединения без дополнительных уплотнителей.
- Метчик для трубной конической резьбы Rc — это резьба с углом профиля 55° по ГОСТ 6211-81. Ставится в трубопроводы, фитинги и корпуса арматуры для воды, воздуха и пара. Этот метчик для конической резьбы также используется для нарезания конической дюймовой резьбы в трубах.
- Конический метчик нельзя заменить цилиндрическим. Геометрия другая: заборная часть удлинена, калибрующей нет вообще, а усилие резания выше на 20–30% из-за работы всей длиной рабочей части. Метчик для конической резьбы обеспечивает нарезание конической резьбы с постепенным углублением профиля, что невозможно при использовании обычного инструмента. Для нарезания конической дюймовой резьбы требуется специальный метчик, который учитывает конусность отверстия.
Конструктивные отличия конического метчика от цилиндрического
Метчик машинно-ручной для конической резьбы — это инструмент, у которого заборная часть выполняет функцию калибрующей. Резьба нарезается по всей длине рабочей части, а профиль витков постепенно углубляется от заборного конуса к хвостовику. Такой метчик машинно-ручной для конической резьбы обеспечивает нарезание конической резьбы с высокой точностью. Применяется для нарезания конической дюймовой резьбы и конической дюймовой резьбы в различных соединениях. Инструмент подходит для нарезания резьбы в глухих отверстиях, где требуется высокая герметичность. Метчик машинно-ручной для конической резьбы также используется для нарезания метрической резьбы в некоторых случаях, но основное его назначение — конические соединения. Благодаря своей конструкции, метчик машинно-ручной для конической резьбы позволяет выполнять нарезание конической резьбы за один проход, что повышает производительность труда. Качественный метчик машинно-ручной для конической резьбы из быстрорежущей стали обеспечивает долгий срок службы и стабильное качество нарезания резьбы.
У стандартного метчика для цилиндрической резьбы есть три зоны — заборная, калибрующая и хвостовик. У конического калибрующая часть отсутствует. Вместо нее — плавный конус, который формирует полный профиль витка только в конце рабочей зоны.
Отсюда три практических следствия:
- Усилие резания выше. Работает вся длина рабочей части, а не только несколько витков. На станках с малым крутящим моментом метчик может заклинить.
- Стружка идет хуже. Из-за увеличенной площади контакта стружка завивается плотнее. Нужна хорошая СОЖ и, желательно, метчики со стружечными канавками специальной геометрии.
- Точность отверстия критична. Диаметр сверла под коническую резьбу должен быть выдержан жестче, чем под цилиндрическую. Ошибка в 0,1 мм меняет глубину свинчивания на несколько витков.
«За 20 лет поставок я регулярно вижу, как технолог берет обычный метчик, чтобы нарезать коническую резьбу в фитинге. Результат всегда одинаковый: брак по шагу, сорванный инструмент и простой станка на полсмены. Это не экономия — это потеря денег».
Александр Шестопалов, директор «РосИнструмент»
Сравнение стандартов: дюймовая (K) и трубная (Rc) резьба
Маркировка K обозначает дюймовую коническую резьбу с углом профиля 60°, маркировка Rc — трубную коническую резьбу с углом профиля 55°. Инструмент взаимозаменяем только в одном случае — если вы работаете с неответственными соединениями, где герметичность не критична.
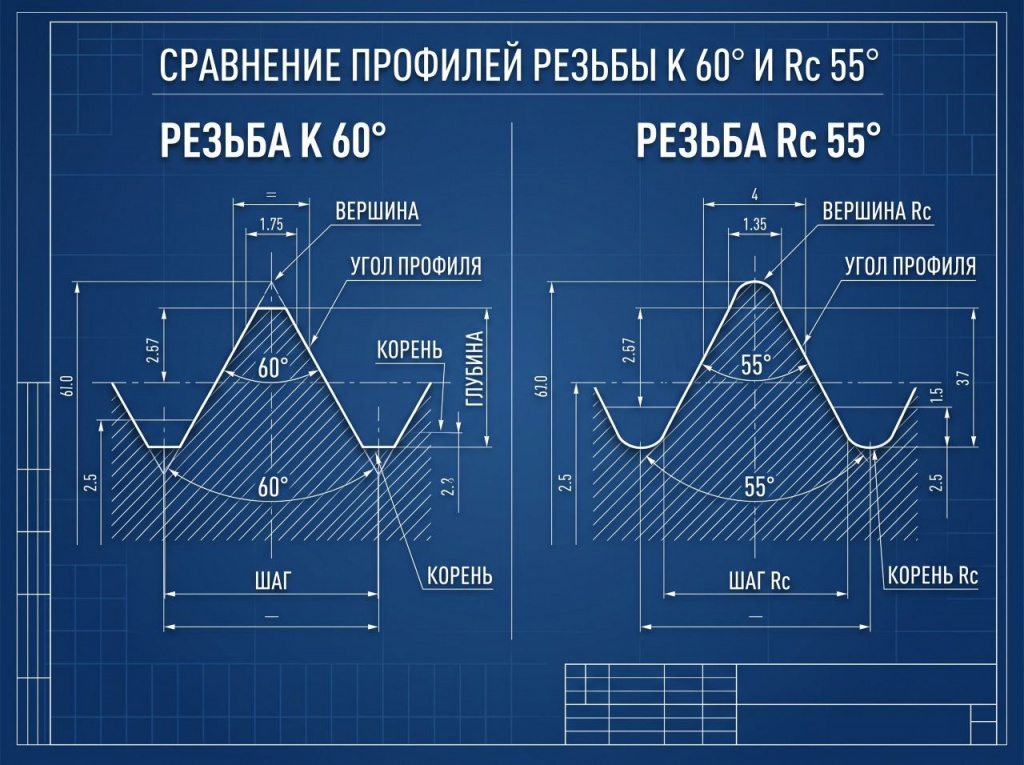
Главное отличие стандартов — угол профиля. Использование неправильного метчика гарантированно приведет к протечке под давлением.
Разница в угле профиля — это не формальность. При свинчивании деталей с разными углами профиля контакт происходит по кромке, а не по плоскости витка. В результате соединение течет уже при давлении 2–3 атмосферы.
| Параметр | K (дюймовая коническая) | Rc (трубная коническая) |
| Стандарт | ГОСТ 6111-52 | ГОСТ 6211-81 |
| Угол профиля | 60° | 55° |
| Конусность | 1:16 | 1:16 |
| Основное применение | Топливные, масляные, гидравлические системы | Водопровод, воздух, пар, корпуса арматуры |
| Обозначение на чертеже | K 1/8", K 1/4" | Rc 1/8", Rc 1/4" |
Практический критерий выбора простой: если соединение работает с минеральными маслами и топливом — берите K. Если со стандартными трубопроводными средами (вода, воздух, пар) — берите Rc. Универсального метчика для обоих типов не существует.
Критерии выбора машинного метчика для конической резьбы
Метчик конический подбирается по четырем параметрам: тип резьбы (K или Rc), размер (1/8", 1/4", 3/8" и т.д.), материал заготовки и способ нарезания (машинный или ручной). Пятый параметр — класс точности — важен, если соединение работает под высоким давлением.
Тип резьбы и размер
Сверьтесь с чертежом. Если там указано «K 1/4" ГОСТ 6111» — это один инструмент, если «Rc 1/4" ГОСТ 6211» — другой. Метчики для конической резьбы не взаимозаменяемы. Метчик для конической резьбы K предназначен для нарезания конической дюймовой резьбы с углом профиля 60°, а метчик Rc — для нарезания конической дюймовой резьбы с углом 55°. Нарезание конической резьбы требует точного соответствия инструмента стандарту. Использование неправильного метчика приведет к браку и утечкам. Для нарезания конической дюймовой резьбы всегда проверяйте маркировку и ГОСТ. Метчик машинно-ручной для конической резьбы должен соответствовать конкретному типу резьбы.
Материал заготовки
Для сталей до 45 HRC подойдут метчики из быстрорежущей стали HSS-E с покрытием TiN. Для нержавейки и жаропрочных сплавов — метчики из HSSE-Co (кобальтовые) или твердосплавные. Кобальт увеличивает ресурс до переточки на 20–30% при обработке сталей до 45 HRC, но снижает прочность на изгиб — при вибрациях кромка выкрошится.
Способ нарезания
Метчик машинно-ручной для конической резьбы — это универсальный вариант для сверлильных станков и ручных воротков. Чисто машинные метчики имеют другую геометрию заборной части и требуют жесткого закрепления в патроне. Метчик машинно-ручной для конической резьбы позволяет выполнять нарезание конической резьбы как вручную, так и на станке, что делает его незаменимым в производстве. Он подходит для нарезания конической дюймовой резьбы и конической дюймовой резьбы в различных материалах.
При использовании метчика машинно-ручного для конической резьбы важно соблюдать режимы резания, чтобы избежать поломки инструмента. Нарезание конической резьбы таким метчиком требует применения СОЖ для снижения трения и нагрева. Метчик машинно-ручной для конической резьбы также может использоваться для нарезания метрической резьбы в отдельных случаях, но его основное предназначение — конические соединения. Правильный выбор метчика машинно-ручного для конической резьбы обеспечивает качественное нарезание резьбы и долговечность соединения.
Покрытие
TiN (золотистое) — базовый выбор для сталей. TiCN (серо-голубое) — для нержавейки и титана. TiAlN (фиолетово-серое) — для высоких температур резания. Без покрытия метчик берет только для алюминия и латуни.
Класс точности
Для ответственных соединений под высоким давлением выбирайте метчики класса H4 и выше. Для обычных сантехнических соединений достаточно H3.
Реальные причины наклепа металла при нарезании резьбы
Каталожные режимы резания рассчитаны на идеальные условия: жесткий станок, качественную СОЖ, точное сверление. На реальном производстве с изношенным шпинделем и эмульсией вместо масла эти цифры приводят к залому метчика на третьей детали.
Скорость резания для метчиков из HSS по стали 45 — 8–12 м/мин. Это теоретический диапазон. На практике для станка с биением шпинделя более 0,03 мм скорость нужно снижать на 20–30%. Иначе метчик врезается неравномерно, наклепывает резьбу и ломается.
Наклеп — это упрочнение поверхностного слоя металла при пластической деформации. Представьте, что вы несколько раз сгибаете проволоку в одном месте — она становится тверже и в конце концов ломается. То же происходит с витками резьбы при работе тупым метчиком или на высоких оборотах.
Правило, которое работает:
- Станок с гидравлическим зажимом и малым биением — берите каталожные режимы.
- Станок старый, с патроном «на конусе» — снижайте скорость на треть и используйте метчик с укороченной заборной частью.
- Ручное нарезание — забудьте про скорость, работайте с постоянным обратным ходом на четверть оборота для ломки стружки.
Экономика производства: последствия залома конического метчика
Заломанный метчик — это не стоимость инструмента (500–3000 рублей), а стоимость простоя станка, работы технолога и утилизации бракованной детали. В серийном производстве один залом — это минус 2–4 часа работы и потеря детали, которая уже прошла механическую обработку.
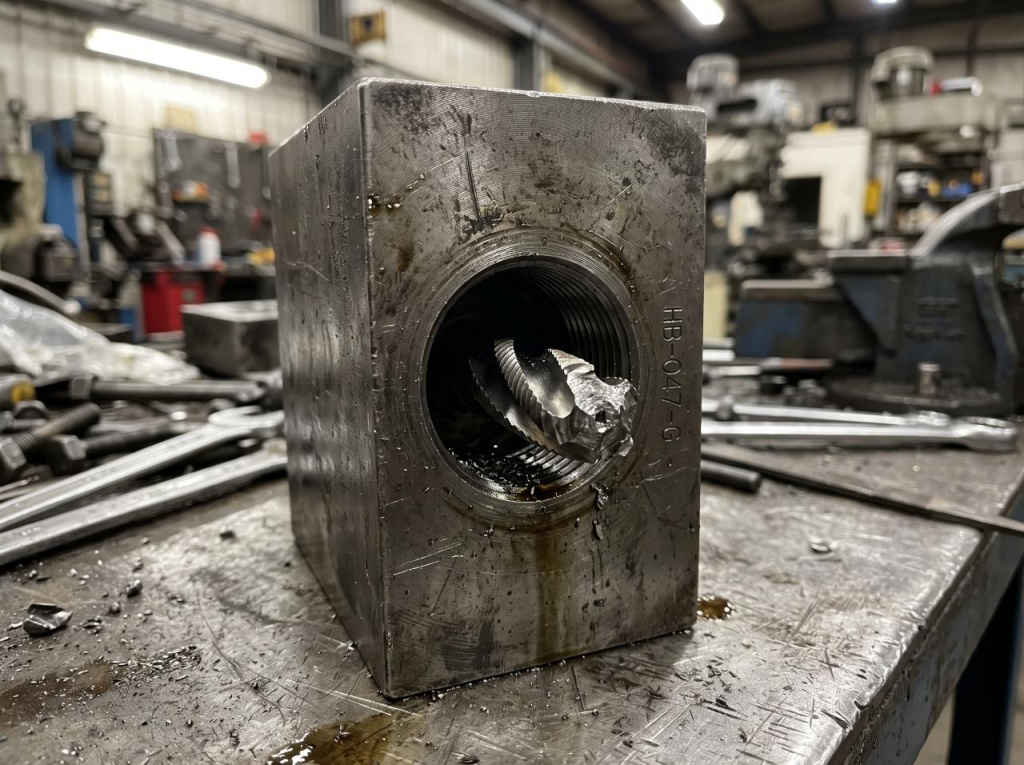
При нарезании конической резьбы усилие возрастает к концу прохода. Отсутствие СОЖ или заниженный диаметр отверстия ведут к моментальному залому.
Посчитаем на конкретном примере. Ставка станка с ЧПУ — 1500–2500 рублей в час. Простой на извлечение сломанного метчика (электроэрозия, выкручивание, высверливание) — 3 часа. Потерянная деталь — еще 2000–5000 рублей. Итого один залом обходится в 6500–12500 рублей.
Для сравнения: качественный метчик для конической резьбы K 1/4" стоит 800–1500 рублей. То есть один залом стоит как 5–10 метчиков. Экономия на инструменте — это всегда потеря денег на простое. Метчик для конической резьбы K предназначен для нарезания конической дюймовой резьбы в системах с высоким давлением. Нарезание конической резьбы требует точного соблюдения технологии, иначе инструмент быстро выходит из строя. Инвестиция в качественный метчик машинно-ручной для конической резьбы окупается за счет долговечности и надежности соединений. Не экономьте на инструменте, если вам нужно нарезание конической дюймовой резьбы — это критично для безопасности.
Три причины залома, которые мы видим чаще всего:
- Неправильный диаметр сверла. Отверстие меньше требуемого — метчик заклинивает на третьем витке. Для нарезания конической резьбы важно точно подобрать диаметр сверла, иначе метчик для конической резьбы сломается.
- Отсутствие СОЖ. Сухое резание конической резьбы — это наклеп и гарантированный залом через 5–10 отверстий. Нарезание конической резьбы требует обильной подачи смазочно-охлаждающей жидкости.
- Несоосность. Метчик в патроне с биением 0,05 мм работает как фреза, а не как метчик. Это особенно критично при нарезании конической дюймовой резьбы, где точность важна для герметичности соединения.
Сверление и подготовка отверстия под коническую резьбу
Диаметр сверла под коническую резьбу — это не табличное значение из справочника, а расчетная величина, зависящая от глубины свинчивания и допуска на резьбу. Ошибка в 0,1 мм приводит к тому, что соединение либо не дотягивается, либо протекает.
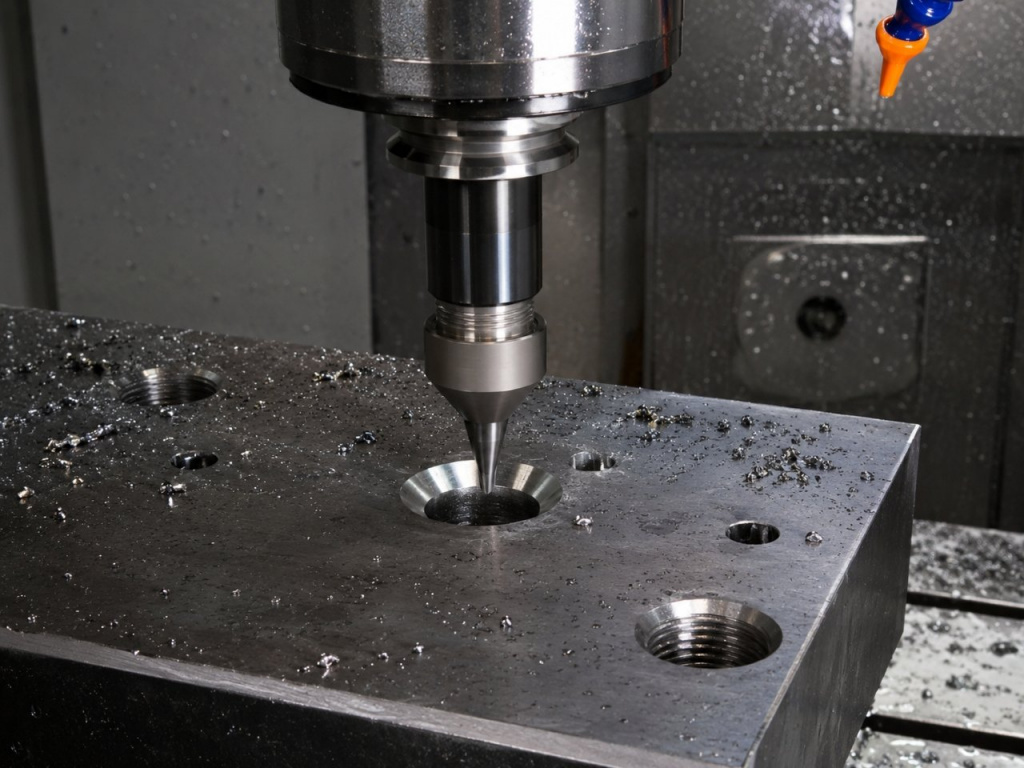
Снятие фаски 1×45° — обязательный этап подготовки. Он предотвращает выкрашивание первого, самого тонкого витка конической резьбы.
Для метчиков K и Rc действует общее правило: сверло берется на 0,3–0,5 мм больше номинального диаметра резьбы в узкой части. Точные значения есть в ГОСТ 6111-52 и ГОСТ 6211-81, но на практике технологи «РосИнструмента» рекомендуют делать контрольное отверстие и проверять свинчивание калибром.
Этапы подготовки:
- Рассверлите отверстие по таблице. Не занижайте диаметр — метчик будет работать с перегрузкой.
- Снимите фаску 1×45° на входе. Это снизит риск срыва первого витка.
- Проверьте соосность сверла и метчика. На сверлильном станке используйте кондуктор или направляющую втулку.
- Для глухих отверстий предусмотрите запас глубины — не менее 3–4 шагов резьбы.
Рекомендуемые режимы резания для метчиков K и Rc
Скорость резания для конических метчиков из HSS по конструкционной стали — 8–12 м/мин, по нержавейке — 4–6 м/мин, по чугуну — 10–14 м/мин. Подача всегда равна шагу резьбы и задается станком автоматически.
Для метчиков K и Rc шаг резьбы указан в нитках на дюйм (например, 27 ниток для K 1/8"). Это значит, что подача на оборот — 0,94 мм. На станках с ЧПУ подача задается в мм/об, поэтому просто укажите шаг.
Практические рекомендации:
- Сталь 45 — скорость 8–10 м/мин, СОЖ — эмульсия 5–8%, метчик HSS-E с TiN.
- Нержавейка 12Х18Н10Т — скорость 4–5 м/мин, СОЖ — масло или полусинтетика, метчик HSSE-Co с TiCN.
- Чугун СЧ20 — скорость 10–12 м/мин, СОЖ — не обязательна, но желательна сжатым воздухом, метчик HSS без покрытия.
- Алюминий Д16 — скорость 12–15 м/мин, СОЖ — керосин или спирт, метчик HSS с полированными канавками.
Если станок старый или есть вибрации — снижайте скорость на 20–30%. Это дешевле, чем замена метчика и потеря детали.
Частые вопросы и ответы
Можно ли нарезать коническую резьбу обычным метчиком?
Нет. У обычного метчика есть калибрующая часть, которая не дает резьбе расширяться к конусу. Вместо конической резьбы вы получите цилиндрическую с сорванными первыми витками. Соединение будет течь. Для нарезания конической резьбы необходим специальный метчик для конической резьбы, который имеет удлиненную заборную часть и отсутствие калибрующей. Нарезание конической дюймовой резьбы требует использования метчика с соответствующим профилем и углом конуса. Только метчик машинно-ручной для конической резьбы обеспечит правильную геометрию и герметичность соединения.
Чем отличается метчик K от метчика Rc?
Углом профиля: 60° у K и 55° у Rc. Инструмент не взаимозаменяем. Если нарезать резьбу Rc метчиком K, контакт витков будет по кромке, и соединение потеряет герметичность.
Какой диаметр сверла под K 1/4"?
По ГОСТ 6111-52 — 11,1 мм. Но для ответственных соединений сверлите на 0,1 мм меньше и доводите отверстие разверткой под коническую резьбу.
Метчик машинно-ручной — это одно и то же?
Да. Маркировка «машинно-ручной» означает, что инструмент можно использовать и на станке, и с воротком. У чисто машинных метчиков другая геометрия заборной части, и вручную ими работать тяжело.
Почему метчик ломается на третьем витке?
Три причины: заниженный диаметр отверстия, отсутствие СОЖ, биение патрона. Проверьте все три параметра, прежде чем менять метчик.
Где купить метчик для конической резьбы
Метчики для конической резьбы K и Rc в наличии на складе «РосИнструмент» в Екатеринбурге. Отгружаем по всей России и в Казахстан. Если сомневаетесь в выборе — пришлите чертеж узла на info@ros-instrument.ru, технологи подберут инструмент и режимы резания под вашу задачу. Это бесплатно и не обязывает к покупке. Метчик для конической резьбы K подходит для нарезания конической дюймовой резьбы в системах с высоким давлением. Метчик для конической резьбы Rc используется для нарезания конической дюймовой резьбы в трубопроводах. Оба инструмента обеспечивают качественное нарезание конической резьбы и длительный срок службы. Также в наличии метчики для нарезания метрической резьбы и трапецеидальной резьбы по запросу.
Телефон: +7 (343) 379-47-27.. Адрес центрального офиса: г. Екатеринбург, ул. Бабушкина, 6в. Работаем с понедельника по пятницу с 9:00 до 18:00.