АКЦИИ
Бренды
Компания
  • О компании
  • Сотрудники
  • Новости
  • Отзывы
  • Карьера
  • Лицензии
Блог
Информация
Контакты
    +73433794727
    +73433794727
    E-mail
    info@ros-instrument.ru
    Адрес
    Свердловская область, г. Екатеринбург, ул. Бабушкина д 6в (Центральный офис)
    Режим работы
    Пн 9:00 - 18:00
    Вт 9:00 - 18:00
    Ср 9:00 - 18:00
    Чт 9:00 - 18:00
    Пт 9:00 - 17:30
    Сб Выходной
    Вс Выходной
    Интернет магазин инструментов
    Интернет-магазин инструмента
    • Абразивный инструмент
      • Круги лепестковые торцевые КЛТ
      • Круги отрезные, зачистные
      • Круги шлифовальные      
        • Круги шлифовальные 14А
        • Круги шлифовальные 25А (Белый)
        • Круги шлифовальные 64С (Зелёный)
      • Шкурка шлифовальная ВАЗ
    • Алмазный инструмент
      • Карандаш алмазный
      • Круги алмазные      
        • Круг алмазный 11V970 (Чашечный конический)
        • Круг алмазный 12R4 (Тарельчатый)
        • Круг алмазный 12А220 (Тарельчатый конический)
        • Круг алмазный 12А245 (Чашечный)
        • Круг алмазный 14FF1 (Плоский с двухсторонним рельефом с полукруглым-выпуклым профилем)
        • Круг алмазный 14U1 (Прямой профиль трёхсторонние)
        • Круг алмазный 14А1 (Плоский с двухсторонним рельефом прямого профиля)
        • Круг алмазный 14ЕЕ1 (Плоский с двухсторонним рельефом и коническим профилем)
        • Круг алмазный 1A1 (Прямой профиль)
        • Круг алмазный 1FF1 (Плоский с полукругло-выпуклым профилем)
        • Круг алмазный 6A2 (Плоский с выточкой)
        • Круг алмазный 9A3 (Плоский с двухсторонней выточкой)
    • ДЕРЖАВКИ и ПЛАСТИНЫ ТВЕРДОСПЛАВНЫЕ
      • Державки токарные      
        • Державки для наружной обработки
        • Державки отрезные и канавочные
        • Державки расточные
        • Державки резьбовые
      • Комплектующие для державок      
        • Винты
        • Ключи
        • Опорные втулки
        • Опорные пластины
        • Прижим для пластин
        • Штифты
      • Пластины для внутреннего и наружного точения      
        • CCM...(Ромб 80° угол 7°)
        • CNM.. (Ромб 80°)
        • DCMT (Ромб 55° угол 7°)
        • DNM.. (Ромб 55°)
        • SCM...(Квадрат 90° угол 7°)
        • SNM.. (Квадрат 90°)
        • TCM...(Треугольник 60° угол 7°)
        • TNM.. (Треугольник 60°)
        • VBM.. (Ромб 35° угол 5°)
        • VNM.. (Ромб 35°)
        • WNM... (ломан.трехгранник 80°)
      • Пластины отрезные/канавочные MGMN
      • Пластины резьбовые внутренние
      • Пластины резьбовые наружные
      • Пластины фрезерные
    • Металлорежущий инструмент
      • Борфрезы      
        • Борфрезы гиперболические с точечным торцом, тип G
        • Борфрезы гиперболические со сферическим торцом, тип F
        • Борфрезы конические 60гр., тип J
        • Борфрезы конические 90гр., тип К
        • Борфрезы конические, тип M
        • Борфрезы обратный конус, тип N
        • Борфрезы овальные, тип E
        • Борфрезы пламевидные, тип H
        • Борфрезы сферические, тип D
        • Борфрезы сфероконические, тип L
        • Борфрезы сфероцилиндрические, тип С
        • Борфрезы цилиндрические с двойной насечкой, тип А
        • Борфрезы цилиндрические с торцевыми зубьями, тип B
      • Долбяки      
        • Долбяки дисковые
        • Долбяки чашечные
      • Зенкеры
      • Зенковки с коническим хвостовиком ГОСТ 14953-80
      • Зенковки с цилиндрическим хвостовиком ГОСТ 14953-80
      • Метчики      
        • Метчики гаечные прямые ГОСТ 1604-71, СТАЛЬ Р6М5
        • Метчики для конической дюймовой резьбы (К), ГОСТ 6227-80, СТАЛЬ Р6М5
        • Метчики для трубной конической резьбы (Rс), ГОСТ 6227-80, СТАЛЬ Р6М5
        • Метчики для трубной цилиндрической резьбы машинно-ручные (G), ГОСТ 3266-81, СТАЛЬ Р6М5
        • Метчики для трубной цилиндрической резьбы РУЧНЫЕ комплектные (G), ГОСТ 3266-81, СТАЛЬ 9ХС
        • Метчики машинно-ручные КОМПЛЕКТНЫЕ, ГОСТ 3266-81, СТАЛЬ Р6М5
        • Метчики машинно-ручные ЛЕВЫЕ, ГОСТ 1604-71, 3266-81, СТАЛЬ Р6М5
        • Метчики машинно-ручные одинарные (сквозной, глухой), ГОСТ 3266-81, СТАЛЬ Р6М5, ВК8
        • Метчики машинные с винтовой канавкой глухие DIN371,DIN376
        • Метчики машинные с прямой канавкой,сквозные DIN371,DIN376
      • Пластины сменные для сборных перовых сверел Р6М5 ГОСТ 25526-82      
        • Оправки для перовых сверл
        • Пластины сменные для сборных перовых сверел Р6М5 ГОСТ 25526-82
      • Плашки      
        • Плашка для резьбы BSF
        • Плашка для резьбы BSW
        • Плашка для резьбы UNC, UN2A
        • Плашка для резьбы UNF
        • Плашки для конической дюймовой резьбы (К), ГОСТ 6228-80 9ХС
        • Плашки для трубной конической резьбы (R), ГОСТ 6228-80 9ХС
        • Плашки для трубной цилиндрической резьбы (G) с КОБАЛЬТом, ГОСТ 9740-71 Р6М5К5
        • Плашки для трубной цилиндрической резьбы (G), ГОСТ 9740-71 9ХС
        • Плашки метрические ЛЕВЫЕ, ГОСТ 9740-71 9ХС
        • Плашки метрические с КОБАЛЬТом, ГОСТ 9740-71 P6M5K5 6е
        • Плашки метрические, ГОСТ 9740-71 9ХС
      • Полотно ножовочное машинное
      • Развертки      
        • Развертки машинные Р6М5
        • Развертки насадные
        • Развертки ручные ГОСТ 7722-77, 9ХС
      • Резцы      
        • Резцы отрезные ГОСТ 18884-73
        • Резцы подрезные отогнутые ГОСТ 18880-73
        • Резцы проходные отогнутые ГОСТ 18877-73 (угол 45,10)
        • Резцы проходные прямые ГОСТ 18878-73 (угол 45,10)
        • Резцы проходные упорные изогнутые ГОСТ 18879-73 (тип 2)
        • Резцы проходные упорные прямые ГОСТ 18879-73 (тип 1)
        • Резцы расточные для глухих отверстий ГОСТ 18883-73
        • Резцы расточные для сквозных отверстий ГОСТ 18882-73
        • Резцы резьбовые для внутренней резьбы ГОСТ 18885-73 (тип 2)
        • Резцы резьбовые для наружной резьбы ГОСТ 18885-73 (тип 1)
        • Резцы чистовые широкие ГОСТ 18881-73
      • Сверла      
        • Сверла конический хвостовик, средняя серия ГОСТ 10903-77 Р6М5
        • Сверла конический хвостовик, удлиненное ГОСТ 2092-77 Р6М5
        • Сверла ПРОТОЧенные цилиндрический хвостовик
        • Сверла ТВЕРДОСПЛАВНЫЕ
        • Сверла ЦЕНТРовочные (тип А,В,R), ГОСТ 14952-75 Р6М5
        • Сверла ЦЕНТРовочные тип А, с КОБАЛЬТом ГОСТ 14952-75 Р6М5К5
        • Сверла цилиндрический хвостовик с КОБАЛЬТом, ГОСТ 10902-77 Р6М5К5
        • Сверла цилиндрический хвостовик, длинная серия ГОСТ 886-77 Р6М5
        • Сверла цилиндрический хвостовик, ЛЕВОсторонние ГОСТ 10902-77 Р6М5
        • Сверла цилиндрический хвостовик, средняя серия ГОСТ 10902-77 Р6М5
      • Фрезы      
        • Ножи для фрез
        • Фрезы дисковые 3-х сторонние
        • Фрезы дисковые пазовые ГОСТ 3964-69, 8543-71
        • Фрезы концевые конический хвостовик
        • Фрезы концевые цилиндрический хвостовик
        • Фрезы отрезные
        • Фрезы ТВЕРДОСПЛАВНЫЕ
        • Фрезы торцевые насадные мелкозубые с рифлёными ножами ГОСТ 9473-80
        • Фрезы торцевые насадные с механическим креплением 5-гранных пластин ГОСТ 26595-85
        • Фрезы торцевые насадные со вставными ножами ГОСТ 24359-80
        • Фрезы червячные
        • Фрезы шпоночные конический хвостовик
        • Фрезы шпоночные цилиндрический хвостовик
    • Слесарно-монтажный инструмент
      • Головки торцевые
      • Зубило
      • Ключи      
        • Ключ монтажный коликовый
        • Ключи гаечные для круглых шлицевых гаек (КГЖ, КГШ)
        • Ключи гаечные комбинированные (КГК)
        • Ключи гаечные накидные двусторонние (КГН)
        • Ключи гаечные накидные односторонние (КГНО)
        • Ключи гаечные накидные ударные (КГКУ)
        • Ключи гаечные рожковые двухсторонние (КГД)
        • Ключи гаечные рожковые односторонние (КГО)
        • Ключи имбусовые
        • Ключи разводные, газовые-КТР
      • Молотки
      • Наборы инструментов
      • Наборы шоферского инструмента
      • Напильники, надфили      
        • Надфили
        • Напильники квадратные
        • Напильники круглые
        • Напильники плоские
        • Напильники полукруглые
        • Напильники трехгранные
      • Отвертки      
        • Отвертки крестовые
        • Отвертки шлицевые
      • Плоскогубцы, тонкогубцы, круглогубцы, кусачки, клещи съемник стопорных колец      
        • Плоскогубцы, круглогубцы
      • Полотно ножовочное ручное
    • Станочная оснастка
      • Втулки переходные
      • Оправки      
        • Оправки для сверлильного патрона ГОСТ 2682-86
        • Оправки для торцевых фрез
      • Патроны      
        • Патроны сверлильные и комплектующие
        • Патроны токарные
        • Патроны цанговые
      • Цанги      
        • Набор цанг
        • Цанги ER16
        • Цанги ER25
        • Цанги ER32
        • Цанги ER40
      • Центры вращения Гост 8742-75
      • Центры упорные Гост 13214-79
    • Электроинструмент марки Denzel
    Каталог
    По всему сайту
    По каталогу
    Войти
    0 Сравнение
    0 Избранное
    0 Корзина
    Метчики Метчики  Плашки Плашки  Сверла Сверла Фрезы Фрезы Борфрезы Борфрезы Державки токарные Державки токарные Пластины Пластины Резцы Резцы  Абразивный Абразивный  Алмазный Алмазный Оснастка Оснастка
    Интернет магазин инструментов
    Каталог
    По всему сайту
    По каталогу
    Войти
    0 Сравнение
    0 Избранное
    0 Корзина
    +73433794727
    • Телефоны
    • +73433794727
    • info@ros-instrument.ru
    Интернет магазин инструментов
    Телефоны
    +73433794727
    E-mail
    info@ros-instrument.ru
    Адрес
    Свердловская область, г. Екатеринбург, ул. Бабушкина д 6в (Центральный офис)
    Режим работы
    Пн 9:00 - 18:00
    Вт 9:00 - 18:00
    Ср 9:00 - 18:00
    Чт 9:00 - 18:00
    Пт 9:00 - 17:30
    Сб Выходной
    Вс Выходной
    0
    0
    0
    • Кабинет
    • 0 Сравнение
    • 0 Избранное
    • 0 Корзина
    • Бренды
    • Акции
    • Компания
      • Компания
      • О компании
      • Сотрудники
      • Новости
      • Отзывы
      • Карьера
      • Лицензии
    • Блог
    • Информация
    • Контакты
    +73433794727
    • Телефоны
    • +73433794727
    • info@ros-instrument.ru
    • Свердловская область, г. Екатеринбург, ул. Бабушкина д 6в (Центральный офис)
    • Пн 9:00 - 18:00
      Вт 9:00 - 18:00
      Ср 9:00 - 18:00
      Чт 9:00 - 18:00
      Пт 9:00 - 17:30
      Сб Выходной
      Вс Выходной
    Главная
    Блог
    Обзоры инструмента
    Как выбрать проходной резец (ГОСТ 18877-73 и 18878-73)

    Как выбрать проходной резец (ГОСТ 18877-73 и 18878-73)

    Инструменты
    Александр Шестопалов
    Александр Шестопалов

    Приветствую. Меня зовут Александр Сергеевич Шестопалов, я руковожу компанией «РосИнструмент». За 20 лет работы в сфере поставок для металлообработки я регулярно вижу одну и ту же картину: технологи и снабженцы копируют старые спецификации, заказывая инструмент по советским стандартам без оглядки на физику процесса. Выбор между прямым и отогнутым проходным резцом — это не вопрос эстетики чертежа. Это выбор между стабильной черновой обдиркой и постоянным «дроблением» на станке. В этом материале мы разберем, как геометрия державки по ГОСТ 18877-73 и 18878-73 меняет кинематику резания, и почему ваш цех теряет деньги на неправильно подобранном инструменте.

    Если перед вашим производством прямо сейчас стоит задача оптимизации черновой обработки и вы ищете надежную оснастку, эксперты рекомендуют использовать проверенные решения, соответствующие ГОСТ. Вы можете заранее изучить технические характеристики и подобрать проходные отогнутые резцы со склада, чтобы исключить простои станков, а мы пока перейдем к глубокому разбору физики процесса.

    Краткая выжимка: выбор токарных проходных резцов

    • Прямой резец (ГОСТ 18877-73) обеспечивает максимальную осевую жесткость. Идеален для тяжелой черновой обработки на станках с изношенными направляющими.
    • Отогнутый резец (ГОСТ 18878-73) выигрывает в универсальности (точение + подрезка торца), но смещенная вершина создает крутящий момент, провоцирующий вибрации при больших съемах.
    • Скрытые убытки: Использование напайного инструмента увеличивает простои станков с ЧПУ на 15–20% из-за необходимости переналадки и выставления кромки по центру после каждой переточки.
    • Решение: Переход с ГОСТов на державки стандарта ISO со сменными многогранными пластинами (СМП) окупается уже на третьей смене за счет снижения совокупной стоимости владения (TCO).

    Влияние геометрии державки на жесткость: ГОСТ 18877-73 против 18878-73

    Фундаментальное отличие заключается в распределении векторов сил резания: резец проходной прямой ГОСТ 18877-73 направляет осевую силу строго вдоль державки, обеспечивая жесткость, тогда как резец проходной отогнутый ГОСТ 18878-73 генерирует изгибающе-крутящий момент из-за смещения вершины относительно оси.
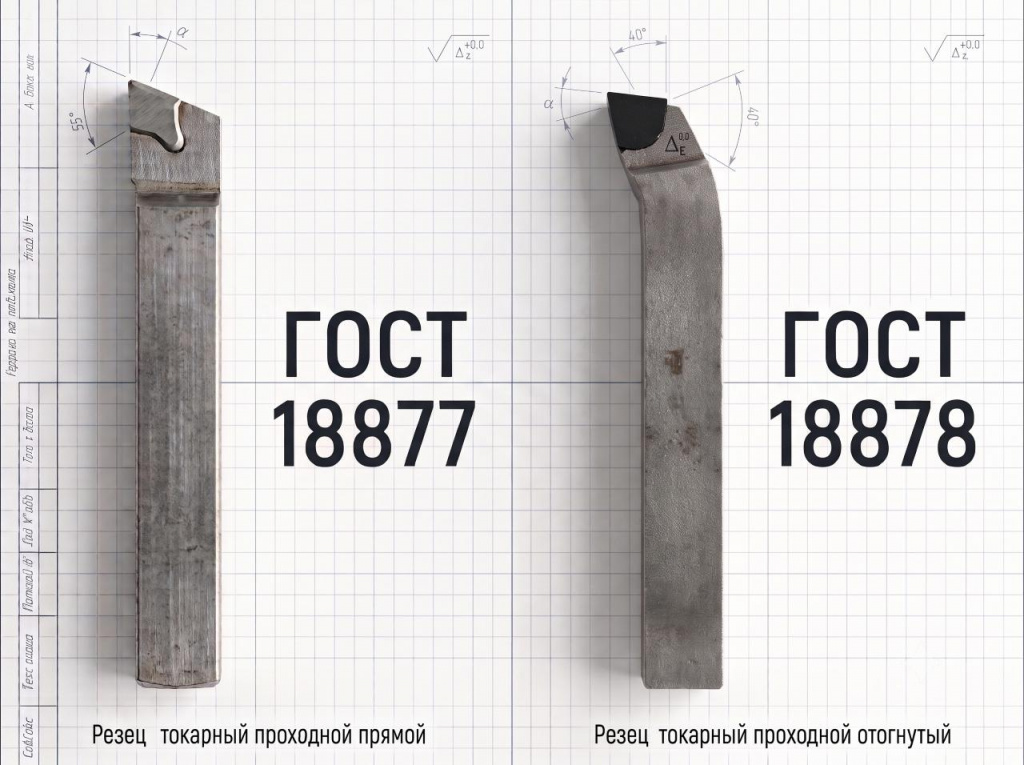
    Инфографика: прямой и отогнутый токарный резец

    Векторы сил при работе прямым и отогнутым инструментом. Смещение вершины у отогнутого резца создает изгибающе-крутящий момент.

    Любая токарная группа станков подчиняется законам жесткости системы СПИД (Станок — Приспособление — Инструмент — Деталь). Когда мы рассматриваем проходные токарные резцы, критическое значение приобретает то, как державка воспринимает нагрузку. В процессе резания возникают три силы: тангенциальная (PzPz), радиальная (PyPy) и осевая (PxPx). У прямого резца вершина находится на продольной оси симметрии. Осевая сила PxPx, возникающая при подаче инструмента, уходит строго в суппорт станка. Инструмент работает на чистое сжатие.

    У отогнутого резца главная режущая кромка и вершина смещены в сторону (вправо или влево). При внедрении в металл сила PxPx действует на плечо (расстояние от вершины до оси державки). Возникает крутящий момент. Если станок имеет малейшие люфты в клиньях суппорта, этот момент вызывает микроколебания. Деталь начинает «дробИть».

    Совет эксперта:

    Никогда не пытайтесь компенсировать недостаток жесткости станка снижением режимов резания при работе отогнутым резцом. Если станок старый, переходите на прямые державки. Они прощают износ оборудования и минимизируют риск выкрашивания твердого сплава.

    Плюсы и минусы отогнутых проходных резцов при глубоком точении

    На практике универсальность отогнутого резца оборачивается потерей производительности при глубоком точении, так как геометрия державки не позволяет реализовать максимальный минутный съем металла без риска автоколебаний.
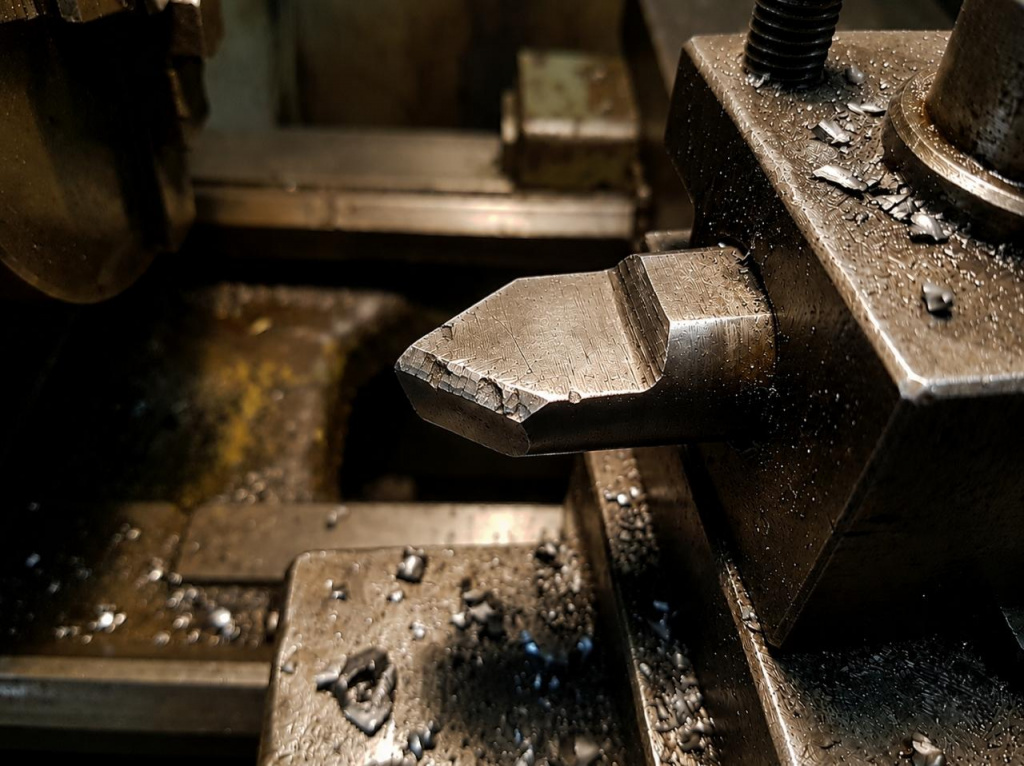
    Сколотая твердосплавная пластина резца из-за вибраций станка.

    Последствия недостаточной жесткости державки: дробление поверхности детали и мгновенное выкрашивание режущей кромки.

    Почему технологи так любят закладывать в техпроцесс резец проходной отогнутый Т15К6? Ответ кроется в геометрии. Такой инструмент позволяет за один установ выполнить две операции: продольное обтачивание наружного диаметра и подрезание торцов. Меньше смен позиций в револьверной головке — быстрее пишется программа.

    Но здесь кроется технологический компромисс. Для сложных металловедческих процессов, таких как черновая обработка поковок с коркой, эта универсальность вредна.

    Представьте, что вам нужно сорвать прикипевшую колесную гайку на грузовике. Вы можете взять длинный вороток из мягкой стали (аналог отогнутого резца на большом вылете) или короткую жесткую головку (прямой резец). В первом случае ваше усилие уйдет в пружинящую деформацию инструмента, а гайка останется на месте. В металлообработке эта «пружинистость» превращается в вибрацию, которая мгновенно скалывает твердый сплав.

    Чтобы гарантировать максимальную жесткость системы СПИД при обдирке тяжелых поковок, опытные инженеры всегда интегрируют в техпроцесс прямые проходные резцы ГОСТ 18878-73, которые направляют вектор осевой нагрузки строго в массивный суппорт оборудования. Да, для подрезки торца придется задействовать второй инструмент, но общее время машинного цикла сократится за счет возможности увеличить глубину резания (ap) и подачу (f) на черновой стадии.

    Резцы для обработки наружных цилиндрических поверхностей с прямой державкой лишены этого недостатка. Да, для подрезки торца придется задействовать второй инструмент, но общее время машинного цикла сократится за счет возможности увеличить глубину резания (apap) и подачу (ff) на черновой стадии.

    Расчет стоимости владения (TCO) токарным инструментом на станках с ЧПУ

    Экономический расчет показывает, что игнорирование жесткости державки и неправильный угол в плане приводят к радиальному отжатию детали, формируя конусность и увеличивая процент брака.

    Стоимость владения инструментом (TCO) складывается не из закупочной цены резца, а из стоимости нормо-часа работы станка. Разберем типичную ошибку.

    Снабженец закупает партию дешевых отогнутых резцов. Технолог ставит их на продольное точение длинного гладкого вала. Угол в плане проходного резца (φφ) у стандартного отогнутого исполнения обычно равен 45° или 60°. Чем меньше этот угол, тем больше радиальная сила PyPy, которая давит на заготовку перпендикулярно оси вращения.

    Если вал длинный и не поджат задним центром, сила PyPy начинает отжимать деталь от резца. Продольная подача идет, но резец снимает меньше металла в середине заготовки, чем по краям. Результат — деталь получает бочкообразную или конусную форму. Брак.

    Считаем убытки:

    1. Стоимость испорченной заготовки (материал + логистика).
    2. Время оператора на переналадку и замеры.
    3. Время простоя станка ЧПУ (в среднем 2500–4000 рублей в час).

    Установка прямого резца с углом в плане φ=90°φ=90° (или использование токарного резца проходного упорного) перенаправляет усилие вдоль оси шпинделя, сводя радиальное отжатие практически к нулю.

    Таблица перевода резцов ГОСТ на ISO-державки со сменными пластинами

    Переход с напайных резцов на ISO-державки со сменными многогранными пластинами (СМП) полностью исключает затраты на переточку и гарантирует точное позиционирование вершины резца по оси центров.
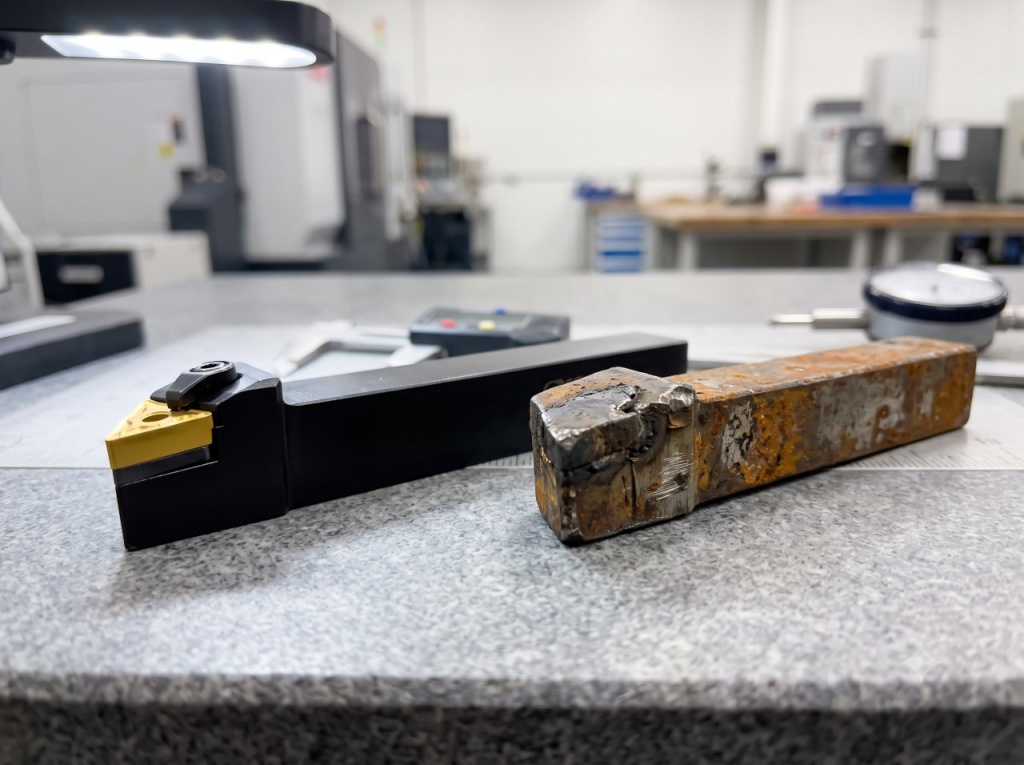
    Сравнение современного резца со сменной пластиной ISO и старого напайного инструмента.

    Переход на многогранные пластины полностью исключает затраты на заточной участок и переналадку.

    Напайка — это лотерея. При пайке твердосплавной пластины (например, Т5К10 или ВК8) к стальной державке возникают термические напряжения из-за разницы коэффициентов линейного расширения. Микротрещины в зоне шва могут привести к скалыванию кромки при первом же врезании. Кроме того, после затупления инструмент отправляется в заточной участок. После заточки передний угол и задний угол меняются, а оператору приходится заново выставлять резец по высоте центров с помощью подкладок.

    Современные производства работают по стандарту ISO. Износостойкость обеспечивается не только маркой сплава, но и многослойными покрытиями (TiN, TiCN, Al2O3), а правильный стружколом гарантирует надежное дробление стружки без образования «сабли», опасной для оператора.

    Таблица кросс-кодов: Перевод ГОСТ в ISO

    Маркировка по ГОСТ (Напайка) Назначение (Операция) Современный аналог ISO (Державка) Форма пластины
    ГОСТ 18877-73 (Прямой) Продольное точение, жесткая обдирка PCLNR / PCLNL >C (Ромб 80°)
    ГОСТ 18878-73 (Отогнутый) Универсальное точение, фаски, торцы PTGNR / PTGNL >T (Треугольник)
    ГОСТ 18879-73 (Упорный) Точение уступов 90° PWLNR / PWLNL >W (Ломаный треугольник)

    Переход на систему ISO означает, что при износе кромки оператор просто ослабляет винт, поворачивает пластину на новый угол и нажимает кнопку «Пуск». Геометрия восстанавливается с точностью до сотых долей миллиметра.

    Часто задаваемые вопросы

    В чем разница между сплавами Т15К6 и Т5К10 при выборе резца?

    Т15К6 (15% карбида титана, 6% кобальта) обладает высокой твердостью и теплостойкостью, подходит для чистовой и получистовой обработки сталей на высоких скоростях без ударов. Резец проходной Т5К10 содержит больше кобальта (10%), что делает его более вязким и прочным на изгиб — это оптимальный выбор для черновой обдирки с ударом (прерывистое резание, корка).

    Может ли отогнутый резец полностью заменить токарный резец проходной упорный?

    Нет. Упорный резец имеет главный угол в плане 90°, что позволяет обрабатывать ступенчатые валы с подрезкой перпендикулярного уступа. Отогнутый резец (с углом 45° или 60°) оставит конический переход у основания уступа.

    Почему при использовании отогнутого резца стружка наматывается на деталь?

    Проблема кроется в неправильном подборе режимов резания или отсутствии стружколомающей канавки. При малых подачах на вязких сталях (например, 12Х18Н10Т) образуется сливная стружка. Решение: увеличить подачу для утолщения стружки, применить инструмент с прессованным стружколомом (в случае СМП) и обеспечить подачу СОЖ под высоким давлением точно в зону резания.

    Выбор токарного инструмента требует инженерного прагматизма. Резец проходной прямой ГОСТ 18877-73 остается эталоном жесткости для тяжелых условий, а отогнутый ГОСТ 18878-73 выручает там, где нужна гибкость переходов. Однако будущее — за модульными системами ISO.

    Мы в «РосИнструмент» не обещаем, что наша оснастка сотворит магию на разбитом станке. Мы гарантируем другое: прогнозируемый ресурс, стабильность поставок и честную техническую поддержку. Хватит гадать, выдержит ли резец режим резания.

    Характеристики

    Автор
    Александр Шестопалов
    • Комментарии
    Загрузка комментариев...
    Назад к списку
    • Все публикации 83
      • Инструменты 83
    Подпишитесь на рассылку наших новостей и акций
    Подписаться
    Подписаться
    на новости и акции
    Связаться с нами
    +73433794727
    +73433794727
    E-mail
    info@ros-instrument.ru
    Адрес
    Свердловская область, г. Екатеринбург, ул. Бабушкина д 6в (Центральный офис)
    Режим работы
    Пн 9:00 - 18:00
    Вт 9:00 - 18:00
    Ср 9:00 - 18:00
    Чт 9:00 - 18:00
    Пт 9:00 - 17:30
    Сб Выходной
    Вс Выходной
    info@ros-instrument.ru
    Свердловская область, г. Екатеринбург, ул. Бабушкина д 6в (Центральный офис)
    Интернет-магазин
    Каталог
    Акции
    Компания
    Сотрудники
    Новости
    Отзывы
    Вакансии
    Лицензии
    Информация
    Статьи
    Бренды
    Покупателям
    Условия оплаты
    Условия доставки
    Вопрос-ответ
    Гарантия и возврат
    Как сделать заказ
    © 2014 - 2026 год. Все права защищены. Официальный сайт ООО «РИ96» ИНН: 6659154483 | ОГРН: 1076659010405.
    Политика конфиденциальности
    Оферта
    Разработано в
    онегин лого

    На информационном ресурсе применяются рекомендательные технологии.

    Все ресурсы сайта ros-instrument.ru, включая (но не ограничиваясь) текстовую, графическую, фотографическую и видео информацию, структуру, дизайн и оформление страниц, доменное имя, фирменное наименование являются объектами авторского права и прав на интеллектуальную собственность, защищены российским законодательством и международными соглашениями об охране авторских прав. Запрещается любое использование содержания страниц и контента данного сайта на других площадках без предварительного согласия правообладателя. Запрещаются любые иные действия, в результате которых у пользователей Интернета может сложиться впечатление, что представленные материалы не имеют отношения к ros-instrument.ru.

    Главная Каталог 0 Корзина 0 Избранные Кабинет 0 Сравнение Акции Контакты Услуги Бренды Отзывы Компания Документы Реквизиты Регион Поиск Блог Обзоры