


Срыв сроков партии почти всегда начинается с одной операции — отрезки или подрезки торца. Кромка садится, деталь «уходит» по длине, станочник поднимает подачу. Дальше ЧПУ стоит, а снабженец ищет, чем закрыть план. Я Александр Шестопалов, владелец «РосИнструмента», в металлообработке с 2004 года. Ниже — практика по подрезным и отрезным резцам с напайными твердосплавными пластинами: геометрия, сплавы, режимы и то, как это считать в деньгах цеха, а не в каталоге.
Краткая выжимка: специфика работы отрезных и подрезных токарных резцов
-
Отрезной и подрезной резец — самые нагруженные в токарной группе: работают в узком пазу, отвод стружки ограничен, а жесткость системы «станок — державка — деталь» решает больше, чем марка сплава.
-
Напайная пластина проигрывает сменной по скорости переналадки, но выигрывает по виброустойчивости и цене за режущую кромку на коротких и средних партиях.
-
Главный критерий выбора — не «самый твердый сплав», а баланс: твердость против прочности на изгиб. Перекос в любую сторону дает либо износ, либо выкрошивание.
-
TCO отрезного резца считается не по цене за штуку, а по стоимости минуты простоя станка и доле брака по длине и торцу.
Для обеспечения стабильности производственного цикла и предотвращения внезапных поломок инструмента, специалисты рекомендуют использовать исключительно сертифицированную оснастку, соответствующую ГОСТ и ISO. Чтобы минимизировать вибрации при обработке и исключить брак по вине нестабильной геометрии твердого сплава, вы можете изучить технические характеристики и подобрать надежные токарные резцы в каталоге под конкретные нужды вашего цеха. Правильная комплектация станочного парка — это первый шаг к снижению себестоимости каждой детали.
В чем разница между подрезными и отрезными резцами: кинематика и назначение
Подрезной резец обрабатывает торец и уступы, отрезной — отрезает заготовку и прорезает канавки. Это разные кинематика и нагрузки, поэтому смешивать их в одну закупочную позицию нельзя.
Подрезные резцы работают с торцовой поверхностью: снимают припуск, формируют уступ, зачищают торец под следующий переход. Отрезные резцы режут деталь от прутка или трубы, а также прорезают глубокие канавки. Геометрия головки у них разная, как и направление главного движения подачи: подрезной идет поперек оси, отрезной — радиально в тело заготовки.
Ключевое отличие в условиях работы — ширина среза. Отрезной резец входит в паз, где стенки уже ограничивают отвод стружки. Поэтому стружколом и форма передней поверхности критичны. Подрезной работает на открытой поверхности, ему проще, но он чаще страдает от вибраций на больших вылетах.
В каталоге это разные разделы: резцы подрезные и проходные — одна группа, резцы отрезные — другая. Путать их при закупке — прямой путь к простою: отрезной не заменит подрезной по кинематике, даже если посадочное место совпадает. Резцы токарные отрезные и подрезные отличаются направлением подачи, поэтому взаимозаменяемость здесь невозможна.
Отдельный нюанс, который редко пишут в каталогах: длина головки отрезного резца должна быть больше глубины отрезки минимум на 2–3 мм запаса. Если головка «в притык», стружка не успевает выйти из паза и наматывается на державку. Это одна из самых частых причин внезапного скола на ровном месте.
Геометрия твердосплавной пластины: углы, влияющие на стойкость режущей кромки
Стойкость отрезного резца на 70% задается тремя параметрами: передним углом, задним углом и углом в плане. Ошибка хотя бы в одном — и кромка либо трется, либо выкрашивается.
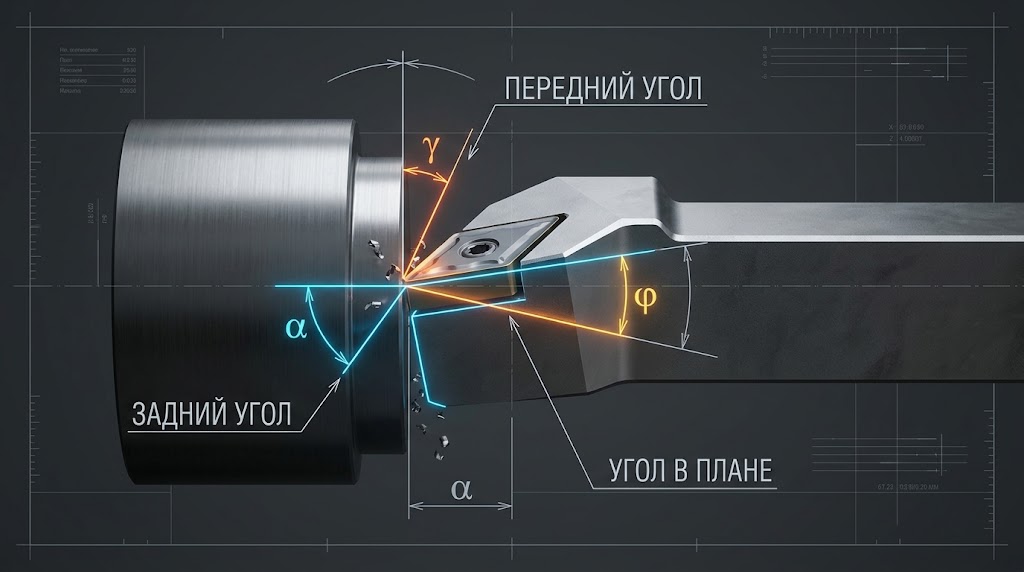
Правильно подобранная геометрия углов — залог долговечности режущей кромки и качества обработки торца.
Разберем по элементам, которые реально влияют на работу:
-
Передний угол γ — для стали средней твердости (Сталь 45, 40Х) держат в диапазоне 8–12°. Больше — режется легче, но кромка слабее на изгиб. Меньше — растет сила резания и нагрев.
-
Задний угол α — 6–10° для отрезных. Малый угол дает трение по боковым стенкам паза, большой — ослабляет клин.
-
Угол в плане φ — у отрезного обычно 90°, у подрезного отогнутого — 45–60° с загнутым концом для доступа к уступу.
-
Ширина головки — 3 мм для прутка до Ø40, 4–5 мм для Ø60–100. Узкая головка экономит материал, но хуже отводит тепло.
-
Радиус вершины r — 0,2–0,4 мм. Больший радиус — прочнее кромка, но выше склонность к вибрации на тонкой детали.
Принцип инженерного компромисса простой: выбирая максимальную твердость, вы жертвуете прочностью на изгиб — при вибрациях кромка выкрошится. Для черновой отрезки на нежестком станке лучше сплав с меньшей твердостью, но с вязкой связкой.
| Параметр | Отрезной резец | Подрезной резец | Комментарий |
| Угол в плане φ | 90° | 45–60° | Доступ к уступу |
| Ширина головки | 3–5 мм | 4–8 мм | Узкая — экономия металла |
| Радиус вершины r | 0,2–0,4 мм | 0,4–0,8 мм | Прочность кромки |
| Передний угол γ | 8–12° | 10–15° | Под сталь средней твердости |
| Задний угол α | 6–10° | 8–12° | Против трения |
Практический вывод: перед закупкой партии сверьте геометрию головки с конкретной операцией, а не с общим описанием «резец токарный отрезной». Разница в 2° по заднему углу на 1000 деталей даст заметный разброс по стойкости.
Инсайт из практики: на отрезке критична не только геометрия, но и симметричность заточки боковых кромок. Перекос даже на 0,05 мм заставляет резец «уводить» в сторону — паз получается конусным, а кромка работает одной стороной и садится вдвое быстрее. Проверяйте симметрию индикатором после каждой переточки.
Напайные резцы против инструмента со сменными пластинами: расчет TCO
Напайная пластина дешевле в закупке и жестче в работе, но требует переточки и теряет размер. Сменная быстрее переналаживается, но дороже за кромку. Выбор — под размер партии.
Напайные твердосплавные пластины припаиваются к державке медным припоем. Это дает монолитную конструкцию: меньше стыков — меньше вибраций. Именно поэтому резцы с напайными пластинами до сих пор держат нишу на нежестких станках, при прерывистом резании и на коротких партиях. Резцы проходные и расточные с напайкой работают по той же логике.
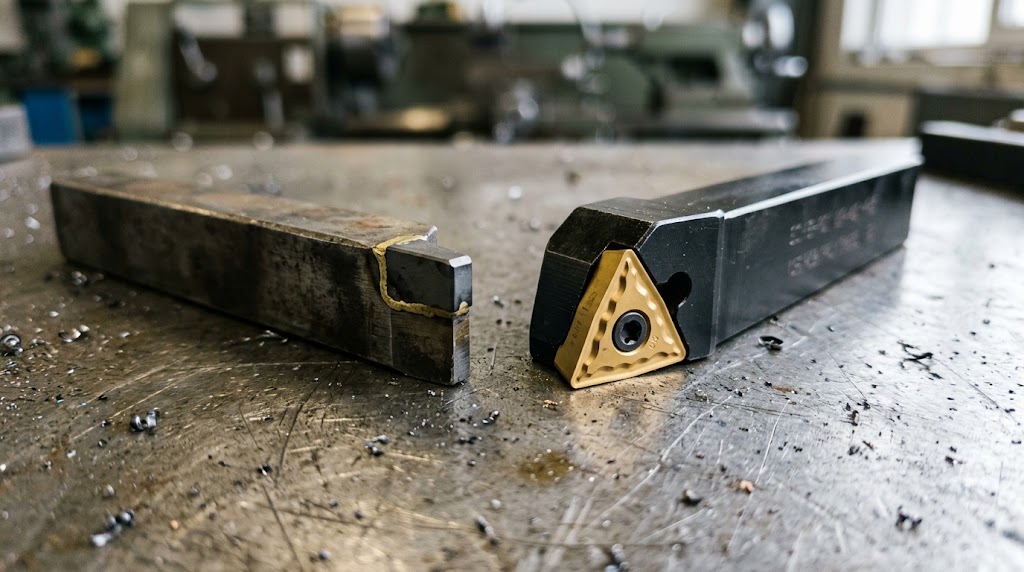
Напайной инструмент дешевле в закупке, однако сменные многогранные пластины (СМП) значительно выигрывают по скорости переналадки.
Сменные пластины выигрывают там, где важна предсказуемость размера и скорость смены кромки. Повернул на 90° — и работаешь дальше без переточки. Но цена за одну режущую кромку у сменных выше в 2–4 раза. Резцы резьбовые и расточные со сменными пластинами окупаются только на серийном производстве.
| Критерий | Напайная пластина | Сменная пластина |
| Цена за кромку | Ниже | Выше в 2–4 раза |
| Жесткость системы | Выше | Ниже (стык) |
| Переналадка | Переточка | Поворот кромки |
| Повторяемость размера | Зависит от заточника | Высокая |
| Партия | Короткая/средняя | Средняя/крупная |
Как собственник, я знаю цену простоя станка: минута остановки ЧПУ на среднем участке — это 40–80 рублей только по накладным, без учета срыва плана. Если переточка занимает 15 минут и делает ее сторонний заточник, напайная пластина на крупной партии проигрывает сменной по TCO. На партии до 200–300 деталей — выигрывает.
Добавлю неочевидное: напайная пластина дает выигрыш еще и на деталях с прерывистым резанием (литье, поковка, шпоночный паз). Сменная кромка на ударе скалывается целым сегментом, напайная чаще выдерживает за счет монолитной посадки. Но если удар идет по вершине, а не по боковой кромке, — сколет и напайную.
Выбор твердого сплава (ВК8, ВК6, Т15К6) для отрезки и подрезки торцов
Для отрезки и подрезки берут сплавы группы ВК (вольфрам-кобальтовые) — они вязче титано-вольфрамовых ТК и лучше держат удар. Покрытие добавляет ресурс, но не спасает от плохой жесткости.
Базовые марки, с которыми работают цеха:
-
ВК8 — вязкий, для черновой отрезки, прерывистого резания, чугуна и нержавейки.
-
ВК6 — универсал для стали средней твердости, баланс износа и прочности.
-
ВК6М — мелкозернистый, для чистовой подрезки и отделки торца.
-
Т15К6 — для высоких скоростей на стали, но хуже держит удар — не для отрезки с вибрацией.
-
Т5К10 — компромисс для черновой подрезки.
Покрытия: TiN (золотистое) — универсальное, TiCN — для нержавейки и чугуна, TiAlN — для высоких температур. На напайных пластинах покрытие встречается реже, чем на сменных, но при работе с коррозионностойкими сталями дает прирост ресурса.
| Сплав | Твердость HRA | Прочность на изгиб | Где применять |
| ВК8 | 87–88 | Высокая | Черновая отрезка, удары |
| ВК6 | 88–89 | Средняя | Универсал по стали |
| ВК6М | 90–91 | Ниже | Чистовая подрезка |
| Т15К6 | 90–91 | Низкая | Скоростное точение без удара |
| Т5К10 | 89–90 | Средняя | Черновая подрезка |
Инсайт из цеха: частая причина выкрошивания напайной кромки — не сплав, а некачественная пайка. Микротрещины в зоне припоя дают скол при первом же ударе. Проверяйте пайку простукиванием и визуально — это дешевле, чем менять партию.
Режимы резания на токарных станках: скорость, подача и охлаждение (СОЖ)
Для отрезки стали 45 напайным резцом ВК6 ориентир: скорость 80–120 м/мин, подача 0,05–0,12 мм/об. Для нержавейки — 40–70 м/мин. Превышение скорости дает нагрев и пластическую деформацию кромки.
Скорость резания — главный враг отрезного резца. В узком пазу тепло отводится хуже, чем на проходном точении, поэтому те же режимы, что на проходке, здесь не работают.
| Материал | Сплав | Vc, м/мин | Подача, мм/об |
| Сталь 45 | ВК6 | 80–120 | 0,05–0,12 |
| 40Х | ВК6/ВК8 | 70–110 | 0,06–0,12 |
| 12Х18Н10Т | ВК8 | 40–70 | 0,04–0,08 |
| Чугун СЧ20 | ВК8 | 60–100 | 0,08–0,15 |
| Латунь ЛС59 | ВК6 | 150–250 | 0,08–0,15 |
СОЖ на отрезке — не формальность. Подача охлаждения прямо в зону резания снижает температуру кромки на 80–150°C и продлевает ресурс. Если на станке стоит только наружный полив, а стружка не вымывается из паза, — это первый кандидат на скол.
Практический критерий: если стружка выходит синей и ломается с треском — скорость завышена. Если стружка серая и вязкая — скорость занижена, растет нарост. Нормальная стружка на стали — соломенного цвета, короткая, сыпучая.
Еще один цеховой нюанс: на отрезке подачу нельзя снижать «для безопасности». Малая подача заставляет кромку тереться вместо резания, наклеп растет, и резец садится быстрее, чем на нормальном режиме. Отрезка любит стабильную, не минимальную подачу.
Влияние неверно подобранного резца на процент брака и простой ЧПУ
Одна неверно подобранная партия отрезных резцов может стоить цеху от 30 до 150 тысяч рублей в месяц — через простой, брак и переделку.
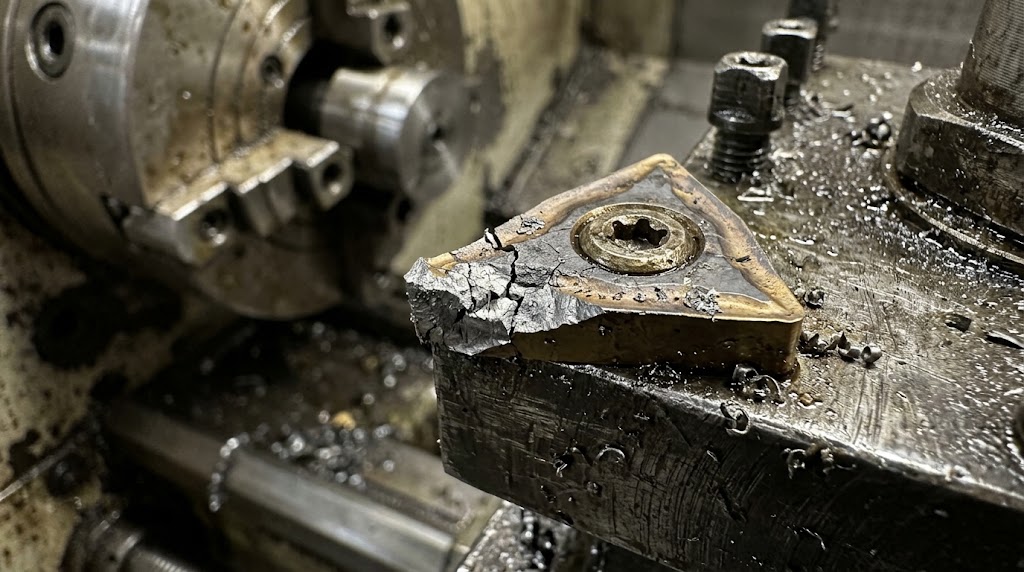
Завышенная скорость резания или отсутствие СОЖ моментально приводят к пластической деформации и сколу твердого сплава.
Считаем на реальном сценарии. Участок из 4 токарных ЧПУ, партия 5000 деталей из прутка Ø40. Норма — 1 резец на 400 деталей. Фактически резец садится через 150 — из-за неверного сплава и завышенной скорости.
-
Простой на смену резца: 6 минут × 12 замен = 72 минуты.
-
Потеря по накладным: 72 × 60 руб. = 4 320 руб. за партию.
-
Брак по длине из-за ухода размера: 2% партии = 100 деталей.
-
Переделка или списание: 100 × 250 руб. = 25 000 руб.
Итого на одной партии — около 30 тысяч рублей сверх плана. На месячном объеме из 8–10 таких партий это уже 250–300 тысяч. Именно поэтому снабженцу выгоднее купить резец дороже на 20%, но с предсказуемым ресурсом, чем дешевый, который садится вдвое быстрее.
Инструкция: как выбрать токарный отрезной или подрезной резец для производства
Выбор идет по трем осям: материал детали, жесткость станка и размер партии. Под каждую комбинацию — своя геометрия и сплав.
Развилки решения:
-
Для новичка на универсальном станке — напайной отрезной резец ВК6, ширина 3 мм, угол в плане 90°. Прощает ошибки по режимам, дешев в закупке, легко переточить.
-
Для серийного ЧПУ по стали — сменная пластина с покрытием TiCN, если партия от 500 деталей и важна повторяемость размера.
-
Для нержавейки и жаропрочки — ВК8 без покрытия или с TiAlN, скорость вниз на 30–40% от стали, СОЖ обязательно под давлением.
-
Для чугуна — ВК8, работа без СОЖ или с минимальным охлаждением, стружка сыпучая, главное — не дать пыли забить паз.
Чек-лист перед закупкой партии:
-
Сверьте тип резца (отрезной/подрезной) с операцией, а не с общим названием в прайсе.
-
Проверьте ширину головки под диаметр прутка — узкая экономит металл, но греется.
-
Уточните сплав под материал детали и наличие удара в цикле.
-
Оцените жесткость станка: на нежестком берите вязкий сплав, а не твердый.
-
Посчитайте TCO на партию: цена резца + переточки + простой против сменной кромки.
-
Пробная партия 5–10 резцов перед закупкой на весь участок.
Типичные ошибки станочников при работе с отрезными резцами по металлу
Большинство поломок — не брак инструмента, а нарушение режима, геометрии заточки или жесткости системы. Разберем самые частые.
-
Завышенная скорость на отрезке — кромка перегревается, идет пластическая деформация, резец садится за считанные детали.
-
Несимметричная заточка — резец уводит в сторону, паз конусный, одна кромка изнашивается вдвое быстрее.
-
Малый вылет державки — вроде жестче, но стружка не выходит из паза и наматывается на головку.
-
Отсутствие подачи СОЖ в зону резания — наружный полив не достает до кромки в пазу, температура растет.
-
Экономия на пробной партии — закупка 100 резцов «на глаз» без проверки на конкретной операции.
-
Игнорирование пайки — микротрещины в припое дают скол на первом же ударе, а винят сплав.
Ответы на частые вопросы
Чем отличается подрезной резец от отрезного?
Подрезной обрабатывает торец и уступы, двигаясь поперек оси детали. Отрезной режет заготовку радиально, работая в узком пазу. Кинематика, геометрия головки и нагрузки у них разные.
Какой сплав лучше для отрезки стали?
Для стали средней твердости — ВК6, для черновой отрезки с ударами — ВК8. Титано-вольфрамовые ТК (Т15К6) на отрезке применять не стоит: они тверже, но хуже держат удар.
Что дешевле в итоге — напайная или сменная пластина?
На партиях до 200–300 деталей выигрывает напайная за счет низкой цены за кромку. На крупных сериях сменная выигрывает по TCO: быстрая переналадка и предсказуемый размер перекрывают цену.
Почему выкрашивается кромка напайного резца?
Три причины: неверный сплав под удар, завышенная скорость и некачественная пайка с микротрещинами. Проверяйте пайку и режимы до того, как менять партию инструмента.
Нужна ли СОЖ на отрезке?
Да. Подача охлаждения прямо в зону резания снижает температуру кромки на 80–150°C. Наружного полива в пазу недостаточно — стружка не вымывается, кромка перегревается.
Подрезные и отрезные резцы с напайными твердосплавными пластинами остаются рабочим инструментом там, где важны жесткость, цена за кромку и короткая партия. Резцы токарные отрезные и подрезные выбирают не по «самому твердому сплаву», а по балансу: материал детали, жесткость станка, размер партии и режим. Считайте TCO на партию, а не цену за штуку, проверяйте пайку и симметрию заточки, не занижайте подачу «для безопасности» — и отрезка перестанет быть узким местом участка