


Сорванная кромка на финишной операции, вибрация на шпинделе, партия в брак, станок ЧПУ стоит. В 9 случаях из 10 причина не в «плохом инструменте», а в том, что форма борфрезы не соответствует операции. Я Александр Шестопалов, директор «РосИнструмента», в металлообработке с 2004 года. Ниже — разбор форм по DIN 8032/8033 без каталожной теории: что реально работает в цеху и как форма влияет на совокупную стоимость владения.
Краткая выжимка: специфика работы твердосплавными борфрезами по металлу
- Форма борфрезы определяет не «удобство», а распределение усилия резания: цилиндрические A/B — силовой съём, сферические D — доступ и радиус, овальные E и пламевидные H — переходы и труднодоступные зоны.
- Неверная форма = рост вибрации и выкрашивание кромки. Это прямой путь к браку партии и простою станка, а не «мелкое неудобство».
- Под каждый материал и операцию — своя форма и своя геометрия зуба. Универсальной борфрезы «на всё» не существует.
- Стойкость всегда расчетная: она зависит от жесткости шпинделя, СОЖ и режимов, а не только от формы.
Чтобы исключить биение, ранний износ кромки и брак дорогостоящих деталей, инженеры рекомендуют использовать только профессиональную оснастку с точной центровкой хвостовика. Если ваше производство сталкивается с нестабильным ресурсом расходников, вы можете изучить технические характеристики и выбрать твердосплавные борфрезы по металлу в каталоге промышленного инструмента. Использование сертифицированных шарошек с правильной геометрией (строго по DIN) гарантирует предсказуемую стойкость на любых режимах резания.
Конструкция и материал: из чего состоит твердосплавная борфреза
Твердосплавная борфреза — монолитный режущий инструмент: борфреза изготавливается из твердого вольфрамо-кобальтового сплава (WC-Co), хвостовик — под патрон или цангу. Форма рабочей части задается по DIN 8032, тип зуба — по DIN 8033.
Рабочая часть твердосплавных борфрез устроена просто: головка, шейка, хвостовик. Головка — это рабочая часть твердосплавных борфрез, которая изготавливается из твердого сплава марок вроде ВК8, ВК10, ВК15 — цифра означает процент кобальта. Больше кобальта — выше прочность на изгиб и ниже хрупкость, но падает максимальная твердость. Это инженерный компромисс: выбирая максимальную твердость, вы жертвуете прочностью на изгиб — при вибрациях кромка выкрошится.
Хвостовик стандартно 3, 6 или 8 мм (реже 2,35 мм под бормашину). Для ЧПУ критично биение в цанге: даже 0,02 мм радиального биения на длинном вылете превращается в ударную нагрузку на кромку. Наш склад в Екатеринбурге держит ходовые типоразмеры под 6 и 8 мм — под стандартные цанги ER11/ER16.
Стандарт DIN 8032: классификация геометрических форм рабочей части
Типы борфрез и формы борфрез соответствуют буквенным обозначениям DIN: A — цилиндр без торцевого зуба, B — цилиндр с торцевым зубом, D — сфера, E — овал, H — пламя. Буква — это не артикул, а геометрия рабочей зоны. Основные типы борфрез закрывают весь спектр операций — от силового съёма до радиусов.
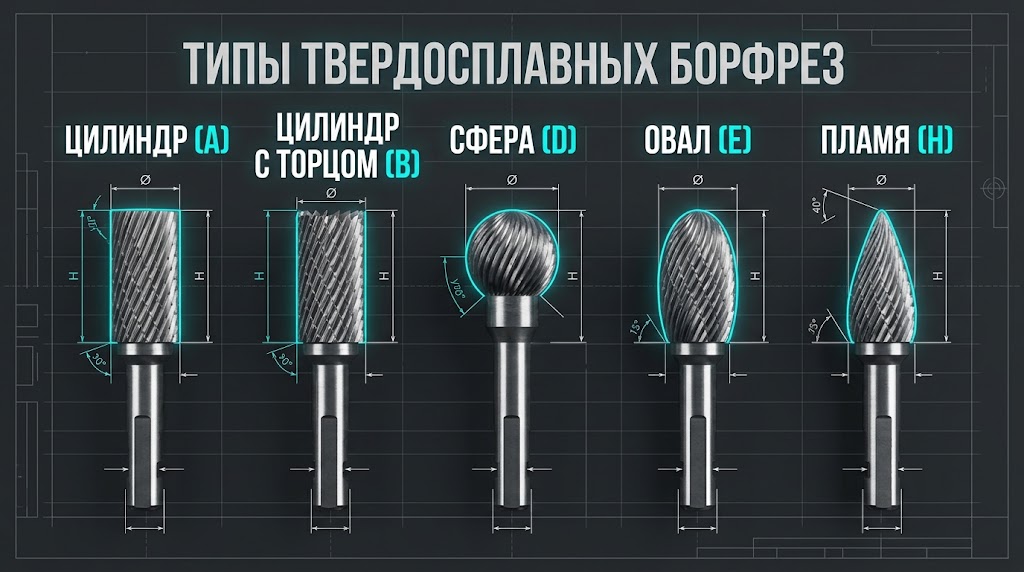
Каждая геометрическая форма спроектирована под строго определенную кинематику движения и площадь контакта с деталью.
| Форма | Геометрия | Основная операция | Ограничение |
| A | Цилиндр, режет по боку | Снятие фаски, обработка стенок, пазов | Нет торцевого резания |
| B | Цилиндр с торцевым зубом | Паз, уступ, заглубление | Склонна к уводу при большом вылете |
| D | Сфера | Радиусы, галтели, полости, сварные швы | Малый съём за проход |
| E | Овал (эллипс) | Переходы, скругления, копирные работы | Компромисс по производительности |
| H | Пламя (конус с радиусом) | Труднодоступные зоны, обратный конус, литники | Хрупкая вершина |
Виды борфрез не ограничиваются пятью буквами — есть еще F (конус), G (конус с обратным углом), но 80% цеховых задач закрывают A, B, D, E, H. Если вы формируете наборы борфрез для участка, стартуйте с A, B и D, а E и H добавляйте под конкретные операции.
Цилиндрические борфрезы (формы A и B) для чернового съема и фрезерования пазов
Цилиндрические борфрезы A и B дают максимальную производительность по съёму на плоских и боковых поверхностях. Разница только в торце: A не режет в торец, B — режет.
Форма A — рабочая лошадь для снятия фаски, зачистки стенок, обработки кромок после фрезерования. Форма B с торцевым зубом позволяет заглубляться и выбирать паз, работать по уступу. Практический критерий: если операция включает осевое врезание — берите B, если только боковое — A дешевле и жестче.
Неочевидный цеховой инсайт: на длинном вылете (свыше 3 диаметров) цилиндрическая B уводит в сторону из-за торцевого зуба — он работает как односторонняя режущая кромка. Технологи рекомендуют при вылете больше 3D снижать подачу на зуб на 30–40% либо переходить на сферическую D, у которой усилие распределено симметрично.
Сферическая геометрия (форма D) для обработки галтелей и зачистки сварных швов
Сферическая D — единственная форма, которая одинаково работает при любом угле подхода к поверхности. Это инструмент для радиусов, полостей и зачистки сварных швов.
Сфера режет по всей поверхности головки, поэтому оператору не нужно выдерживать строгий угол наклона — критично при ручной обработке и на 3-осевых станках без поворотного стола. Типовое применение: галтели, скругления внутренних углов, выборка карманов, зачистка сварных швов в труднодоступных местах.
Минус честно: малый съём за проход. Сфера снимает металл точечно, поэтому по производительности проигрывает цилиндру в 2–4 раза на плоских поверхностях. Для чернового съёма D не берут — это инструмент финиша и доступа. Для влажного помещения и работы с СОЖ сферическая форма предпочтительнее: стружка не забивает рабочую зону, легче вымывается потоком.
Овальные (E) и пламевидные (H) шарошки для криволинейных переходов
Овал E и пламя H — компромиссные формы для переходных зон и мест, куда не заходит цилиндр или сфера. E ближе к производительности цилиндра, H — к доступу сферы.
Овальная E сочетает боковое резание цилиндра с радиусной вершиной: удобна для копирных работ, скругления кромок, обработки переходов между плоскостями. Пламевидная H (конус с радиусом на вершине) — инструмент для обратного конуса, литников, внутренних каналов, где нужен доступ под углом.
Практический критерий выбора между E и H: если нужен плавный переход по кривой — E; если нужно забраться в узкую зону с наклоном оси — H. Вершина H хрупкая, поэтому при ручной обработке не давите на инструмент — скол вершины не восстанавливается заточкой.
Влияние геометрии инструмента на TCO и процент брака на производстве
Форма борфрезы напрямую влияет на TCO через стойкость, брак и время переналадки. Неправильная форма = больше переточек, больше простоев, выше себестоимость операции.
Считайте не цену одной борфрезы, а стоимость операции. Пример: борфреза за 900 ₽ с расчетной стойкостью 40 минут против борфрезы за 1500 ₽ со стойкостью 90 минут. На партии, где операция занимает 6 часов, первая потребует 9 замен, вторая — 4. Каждая замена — это остановка шпинделя, потеря позиции, риск брака при переустановке. Разница в цене инструмента перекрывается простоем станка за первую же смену.
Цена ошибки в цифрах: час простоя обрабатывающего центра — от 2500 до 8000 ₽ в зависимости от модели и загрузки участка. Брак партии из 50 деталей после неверно подобранной формы — это не только материал, но и повторный цикл, сорванный срок поставки и нервы снабженца, которому звонит клиент. Именно поэтому мы не продаем «дешевку» — мы продаем защиту завода от простоев оборудования.
Выбор типа зуба (DIN 8033) под материал: сталь, чугун, алюминий и титан
Материал определяет не только сплав и покрытие, но и тип зуба, а форма — вторичный, но не менее важный фактор. Для вязких материалов форма с меньшим числом зубьев работает стабильнее.
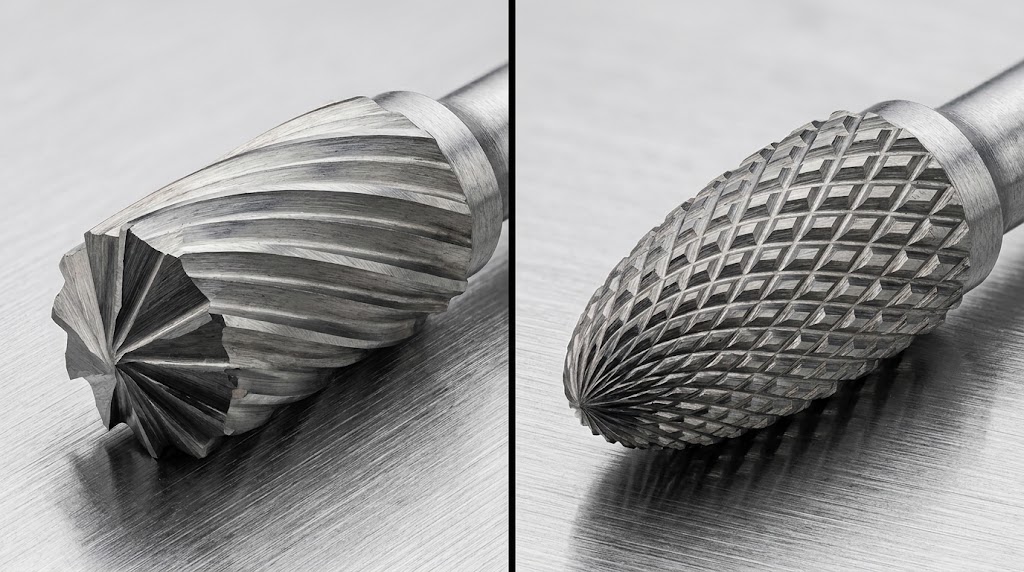
Для вязких материалов критически важно использовать крупный зуб (single cut), чтобы избежать мгновенного забивания стружечных канавок.
| Материал | Тип зуба (DIN 8033) | Форма под задачу | Нюанс |
| Углеродистая сталь | Одинарный (single cut) | A, B для съёма; D для радиусов | Стандартный выбор |
| Нержавейка | Одинарный, реже двойной | D, H для доступа | Склонна к наклепу, нужна СОЖ |
| Чугун | Двойной (double cut) | A, B | Стружка сыпучая, легко вымывается |
| Алюминий | Алюминиевый (aluminum cut) | A, B, E | Забивает стружкой — нужен крупный зуб |
| Закаленная сталь (HRC 45+) | Спец. геометрия | D, H | Только с СОЖ и малой подачей |
Для нержавейки и титана ключевой враг — наклеп и тепло. Сферическая D с подачей СОЖ работает стабильнее цилиндра, потому что точка контакта меньше и тепло отводится эффективнее. Для алюминия критичен крупный зуб с большим стружечным пространством, иначе стружка налипает и кромка мгновенно теряет геометрию.
Режимы резания и влияние биения шпинделя на ресурс кромки
Жесткость шпинделя и правильная цанга влияют на стойкость сильнее, чем марка сплава. Борфреза на биении 0,05 мм теряет ресурс в разы.
Базовые ориентиры для твердосплавной борфрезы 6 мм по стали:
- Обороты — 15 000–25 000 об/мин для ручной обработки, 8 000–15 000 об/мин на ЧПУ в зависимости от диаметра.
- Подача на зуб — 0,02–0,05 мм для стали, 0,05–0,1 мм для алюминия.
- Вылет — не более 3 диаметров хвостовика; дальше — вибрация и увод.
- СОЖ — обязательна для нержавейки, титана, закаленных сталей; для чугуна и алюминия допустима работа «на сухую» с отсосом.
- Биение в цанге — не более 0,02 мм; проверяйте индикатором перед сменой.
Неочевидный инсайт: на жестком шпинделе (например, шлифовальная головка с малым биением) сферическая D дает ресурс на 20–30% выше, чем на изношенном пневмоинструменте с биением 0,1 мм. Форма и сплав тут ни при чем — виновата оснастка. Прежде чем менять инструмент, проверьте шпиндель.
Типичные ошибки станочников при работе с прямыми шлифмашинами и ЧПУ
Большинство поломок борфрез — не производственный брак, а ошибка подбора формы под операцию. Разберем самые частые.
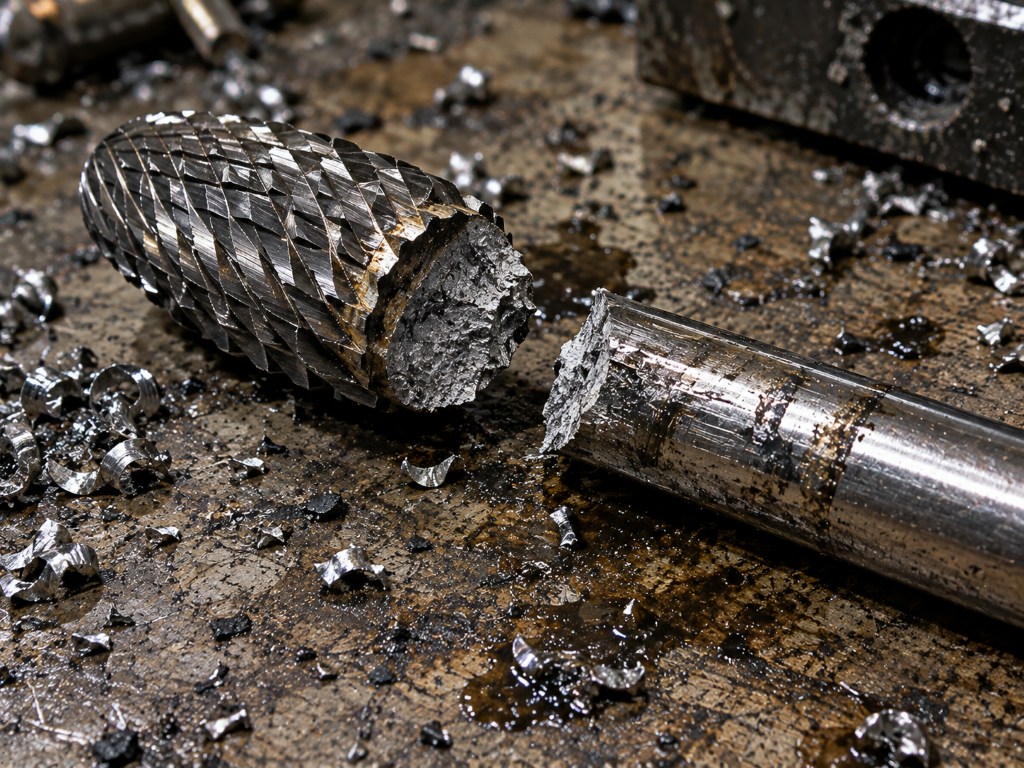
Вылет инструмента из цанги более чем на 3 диаметра хвостовика неизбежно ведет к критическим вибрациям и излому по шейке.
- Цилиндр A для радиусов — оператор пытается скруглить угол формой без торцевого зуба, кромка работает в нерасчетном режиме и выкрашивается. Для радиусов — только D или E.
- Сфера D для чернового съёма — производительность падает в разы, оператор увеличивает подачу, инструмент перегревается и теряет стойкость. Черновая — A или B.
- Пламя H под давлением — хрупкая вершина скалывается при осевом усилии. H работает на малом съёме, без нажима.
- Игнорирование вылета — борфреза 6 мм с вылетом 30 мм вибрирует независимо от формы. Правило 3D никто не отменял.
- Один тип зуба на все материалы — двойной зуб по алюминию забивается, одинарный по чугуну не дробит стружку. Тип зуба подбирается под материал, форма — под операцию.
Ремонтопригодность: когда оправдана переточка твердосплавного инструмента
Заточка борфрез восстанавливает геометрию, но не сплав. После 3–5 переточек ресурс падает, и инструмент уходит в расход.
Заточка борфрез возможна, если скол не затронул критичную зону. Стоимость заточки обычно 30–50% от цены новой борфрезы, а ресурс после нее — 60–80% от исходного. Экономически заточка оправдана для дорогих типоразмеров и специальных форм. Для ходовых 6-мм борфрез из ВК8 часто дешевле взять новую — считайте по стоимости операции, а не по цене инструмента.
Критерий «пора менять, а не точить»: если после заточки биение кромки превышает 0,03 мм или геометрия вершины ушла больше чем на 0,1 мм — инструмент в расход. Наш склад держит ходовые формы A, B, D под 6 и 8 мм постоянно, чтобы замена не ждала поставки.
Ответы на частые вопросы
Какую форму борфрезы брать первой для универсального участка?
Стартуйте с формы B (цилиндр с торцевым зубом) 6 мм и сферы D того же диаметра. Эти две закрывают 70% операций: съём, пазы, радиусы, зачистку. Остальные формы добавляйте под конкретные задачи.
Чем отличается одинарный зуб от двойного?
Одинарный (single cut) — крупный зуб для стали и нержавейки, дает высокую производительность. Двойной (double cut) — мелкий зуб для чугуна и твердых материалов, лучше дробит стружку и снижает вибрацию. Тип зуба важнее формы при выборе под материал.
Почему борфреза ломается по шейке, а не по кромке?
Почти всегда — превышен вылет или биение в цанге. Шейка работает на изгиб, и при вылете больше 3 диаметров напряжение превышает предел прочности сплава. Проверьте оснастку до смены инструмента.
Можно ли работать борфрезой без СОЖ?
По чугуну и алюминию — да, с отсосом стружки. По нержавейке, титану и закаленным сталям — нет: тепло не отводится, кромка теряет твердость и садится за минуты. Для влажных зон и подачи СОЖ сферическая форма вымывается лучше цилиндрической.
Какой хвостовик выбрать — 6 или 8 мм?
Под стандартные цанги ER11 — 6 мм, под ER16 и более мощные шпиндели — 8 мм. Восьмерка жестче и лучше держит нагрузку при большом съёме, но требует соответствующей оснастки. Для ручного инструмента чаще берут 6 мм.
Сколько стоит ошибка в подборе формы?
Считайте по операции: час простоя станка 2500–8000 ₽ плюс брак партии плюс повторный цикл. Одна неверно подобранная борфреза за 1000 ₽ может обернуться десятками тысяч рублей потерь за смену.
Мы в «РосИнструменте» подбираем инструмент не по каталогу, а по операции: материал, станок, вылет, СОЖ, требуемая шероховатость. Ходовые формы A, B, D, E, H под 6 и 8 мм держим на складе в Екатеринбурге — заявка не ждет поставки. Если сомневаетесь в форме под конкретную деталь — пришлите эскиз и марку материала, подберут вариант и режимы. Телефон +7 (343) 379-47-27, почта info@ros-instrument.ru, центральный офис: Екатеринбург, ул. Бабушкина, 6в.